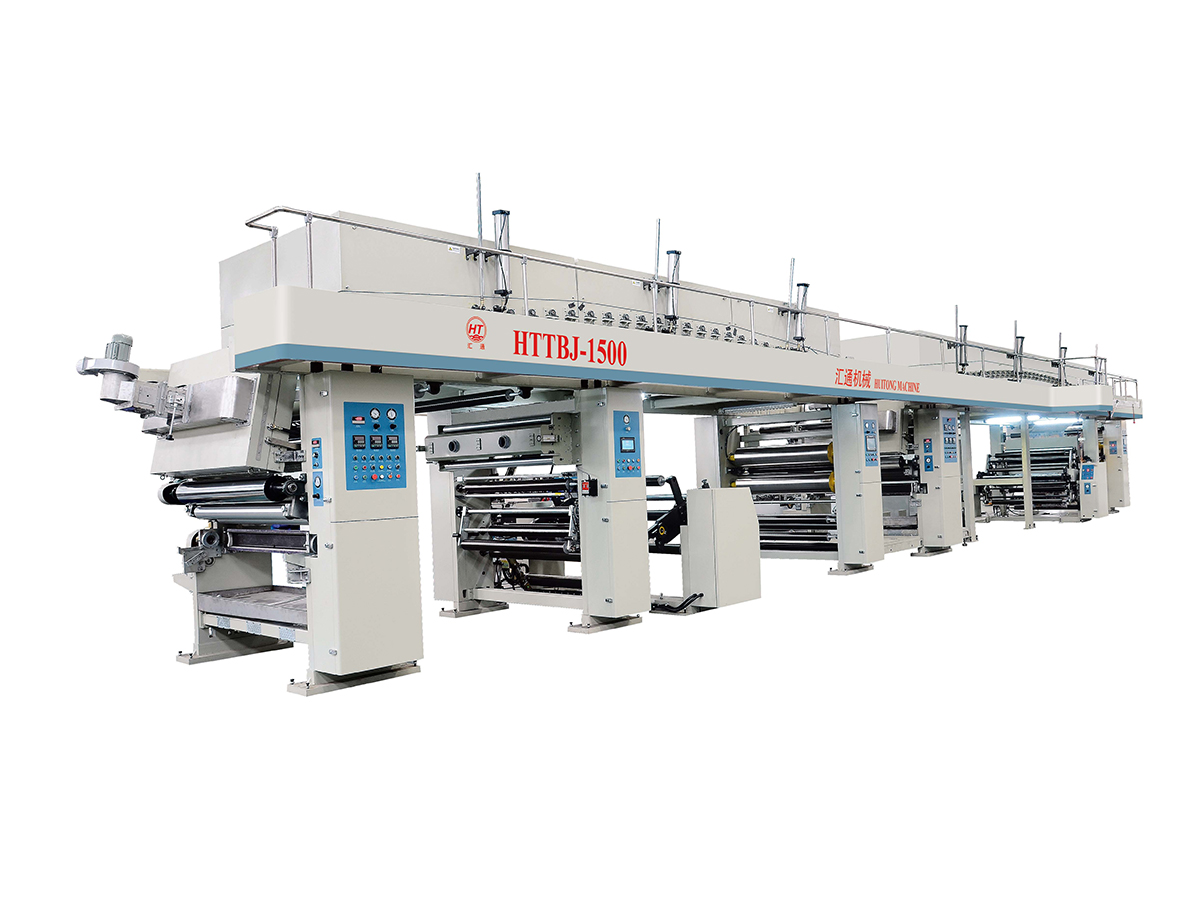
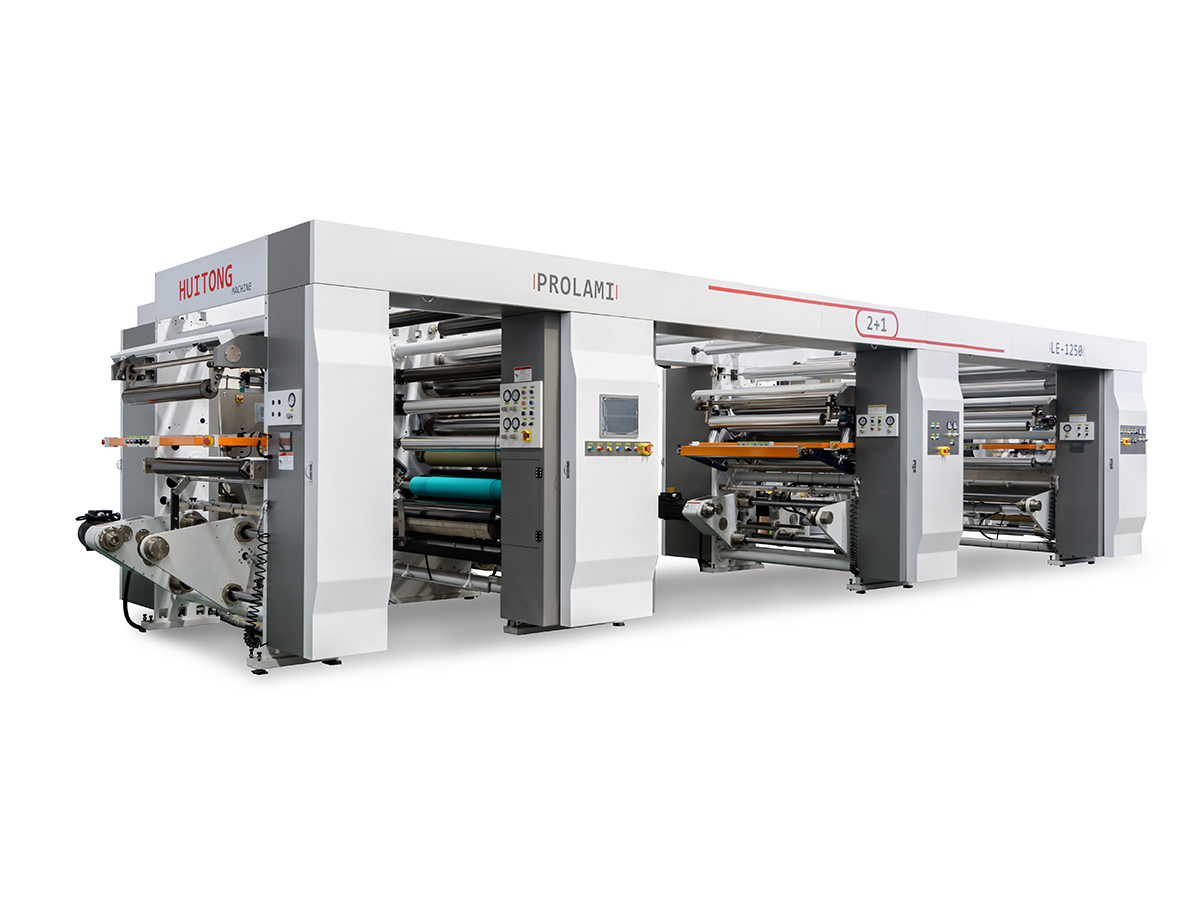
A snack producer we will call the plant manager in this example bought a printing press from one supplier and a laminator from another, each chosen for a good price and a strong specification sheet. W ciągu pierwszego miesiąca linia traciła znaczną część swojej produkcji. The printed film arrived with slight registration drift, the laminator's web width did not match the press, and the tension settings on each machine pulled the film in opposite directions. Każda rolka, która opuściła etap drukowania, wymagała ręcznej korekty, zanim mogła zostać sklejona, a większość z nich trafiała jako złom.
Lekcja jest powszechna w całej branży opakowań. Torebka powstaje w wyniku łańcucha procesów, a każda maszyna wyznacza ograniczenia dla maszyn, które za nią podążają. Każdy, kto ocenia elastyczne maszyny pakujące należy patrzeć na całą sekwencję wyposażenia, a nie tylko na cenę pojedynczego urządzenia.
Elastyczna linia pakująca jest tak dokładna, jak jej najsłabsza strefa naprężenia, najmniej spójna rejestracja druku i najgorsze uszczelnienie.
Elastyczne maszyny pakujące to grupa maszyn, które przekształcają cienkie, giętkie podłoża w gotowe torby, woreczki i saszetki. The most common base films are BOPP, PET, polyethylene, nylon and aluminum foil, often combined in multi-layer structures to balance strength, barrier protection, heat sealability and appearance. Woreczki te służą do podawania karmy dla zwierząt domowych, kawy, przekąsek, nabiału, farmaceutyków, środków higieny osobistej i artykułów gospodarstwa domowego.
Kupujący zazwyczaj dzielą sprzęt na dwie kategorie. Pojedyncze maszyny wykonują jedną operację, np. drukowanie czy cięcie wzdłużne. Kompletna linia produkcyjna łączy kilka maszyn wspólną ścieżką sieciową, wspólną logiką sterowania i dopasowanymi strefami naprężenia. Pojedyncze maszyny są odpowiednie dla zakładów, które posiadają już kompatybilny sprzęt lub chcą zmodernizować jedno wąskie gardło. Pełna linia jest odpowiednia dla nowych fabryk i zakładów, które chcą przewidywalnej produkcji od surowej folii do gotowego worka.
| Maszyna | Główna praca | Typowe filmy | Kluczowa kontrola jakości |
|---|---|---|---|
| Maszyna do druku rotograwiurowego | Stosuje grafikę w wielu kolorach | BOPP, PET, nylon | Dokładność rejestracji |
| Maszyna do laminowania | Łączy dwie lub więcej warstw folii | PET, PE, folia aluminiowa | Siła wiązania |
| Maszyna do powlekania | Dodaje warstwy barierowe lub funkcjonalne | PET, BOPP, papier | Równomierność masy powłoki |
| Maszyna do cięcia | Tnie szerokie rolki w wąskie rolki | Wszystkie folie drukowane i laminowane | Prostość krawędzi |
| Maszyna do kontroli druku | Wykrywa wady druku i powierzchni | Folie drukowane | Wskaźnik wykrywalności defektów |
| Maszyna do produkcji torebek | Tworzy woreczki i uszczelnia krawędzie | Konstrukcje laminowane | Wytrzymałość uszczelnienia i integralność szwu |
Kompletna linia ma logiczną sekwencję. Każdy etap przygotowuje film do następnego, więc błąd w pewnym momencie zwykle rośnie w miarę posuwania się sieci do przodu. Poniższy diagram przedstawia typowy przepływ.
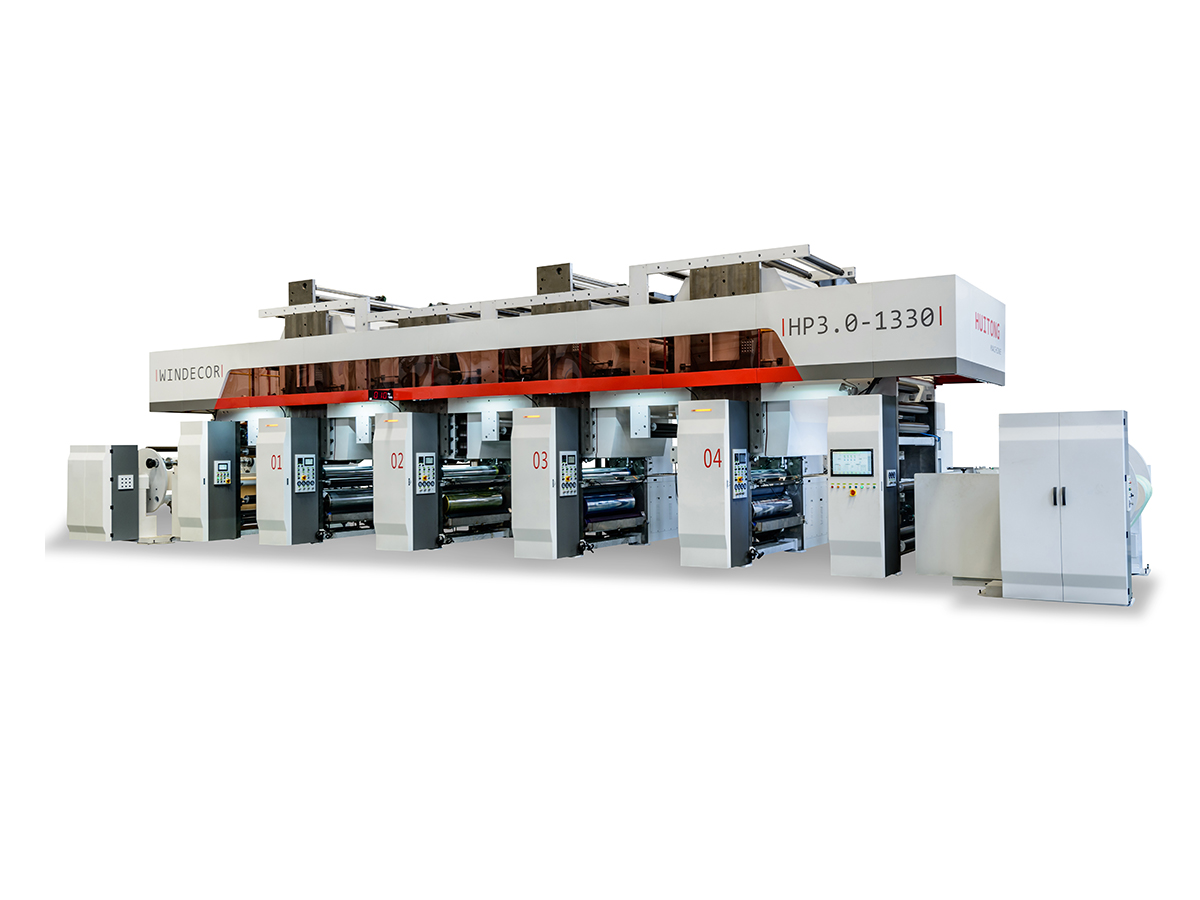
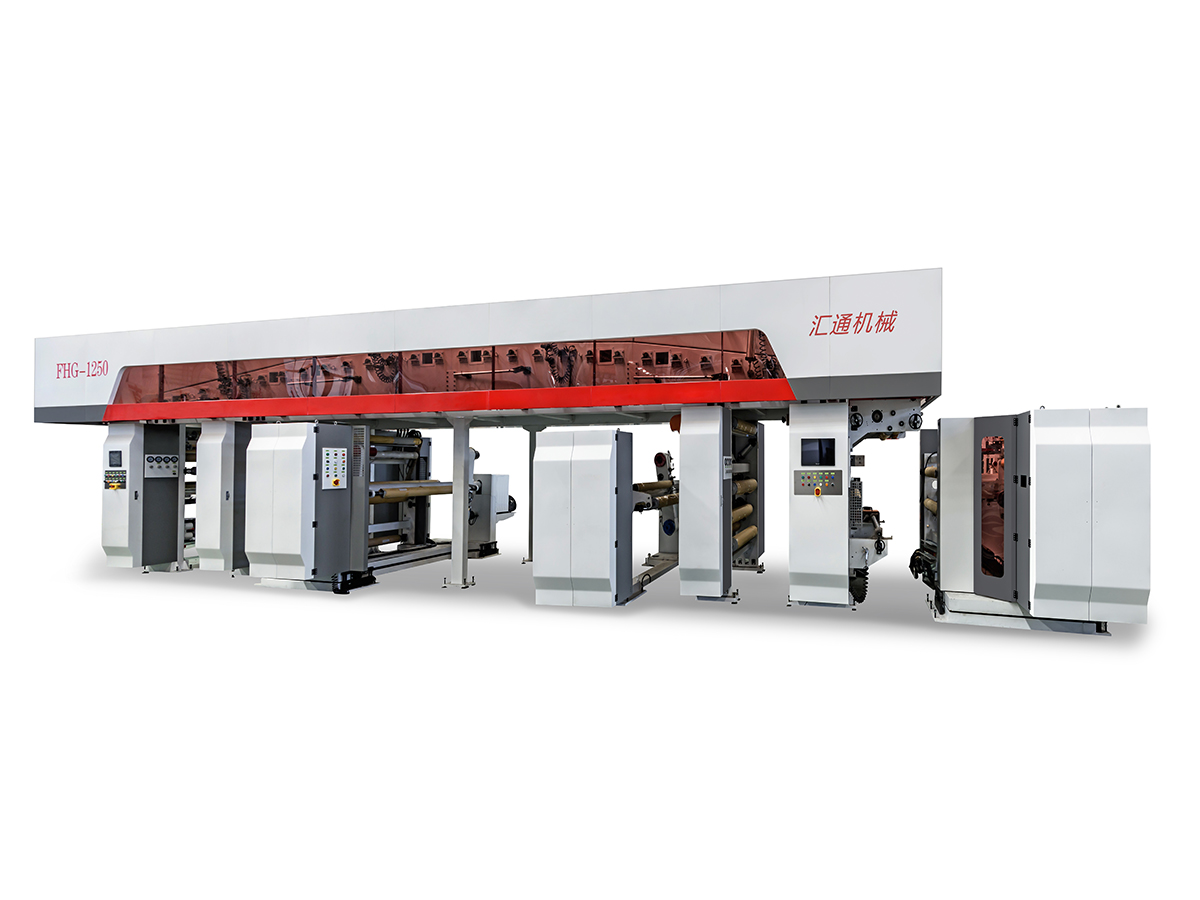
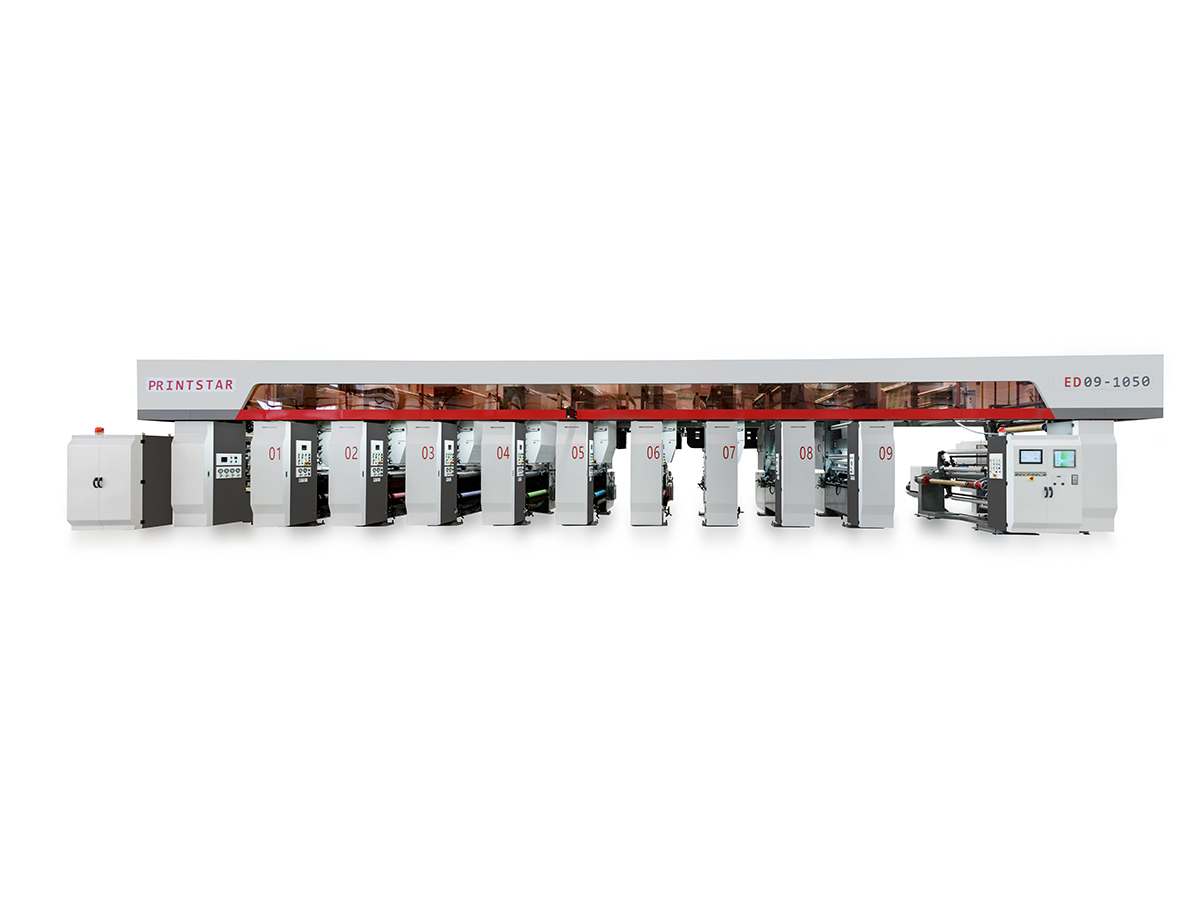
Druk rotograwiurowy przenosi farbę z grawerowanych cylindrów na powierzchnię folii. Nadaje się do długich serii i drobnych szczegółów, a na dobrze utrzymanych maszynach może osiągnąć prędkość linii od około 150 do 300 metrów na minutę. Kluczowymi zmiennymi są stan cylindra, lepkość atramentu, temperatura suszenia i pasowanie między kolorami. Rośliny porównujące a maszyna do druku rotograwiurowego warto zapytać, jak prasa radzi sobie z rozciąganiem folii i jak szybko zmienia kolory w krótkich seriach. Aby uzyskać głębsze spojrzenie na typy pras, zapoznaj się z naszym przewodnikiem dotyczącym wyboru odpowiedniej prasy wklęsłej dla Twojego zakładu.
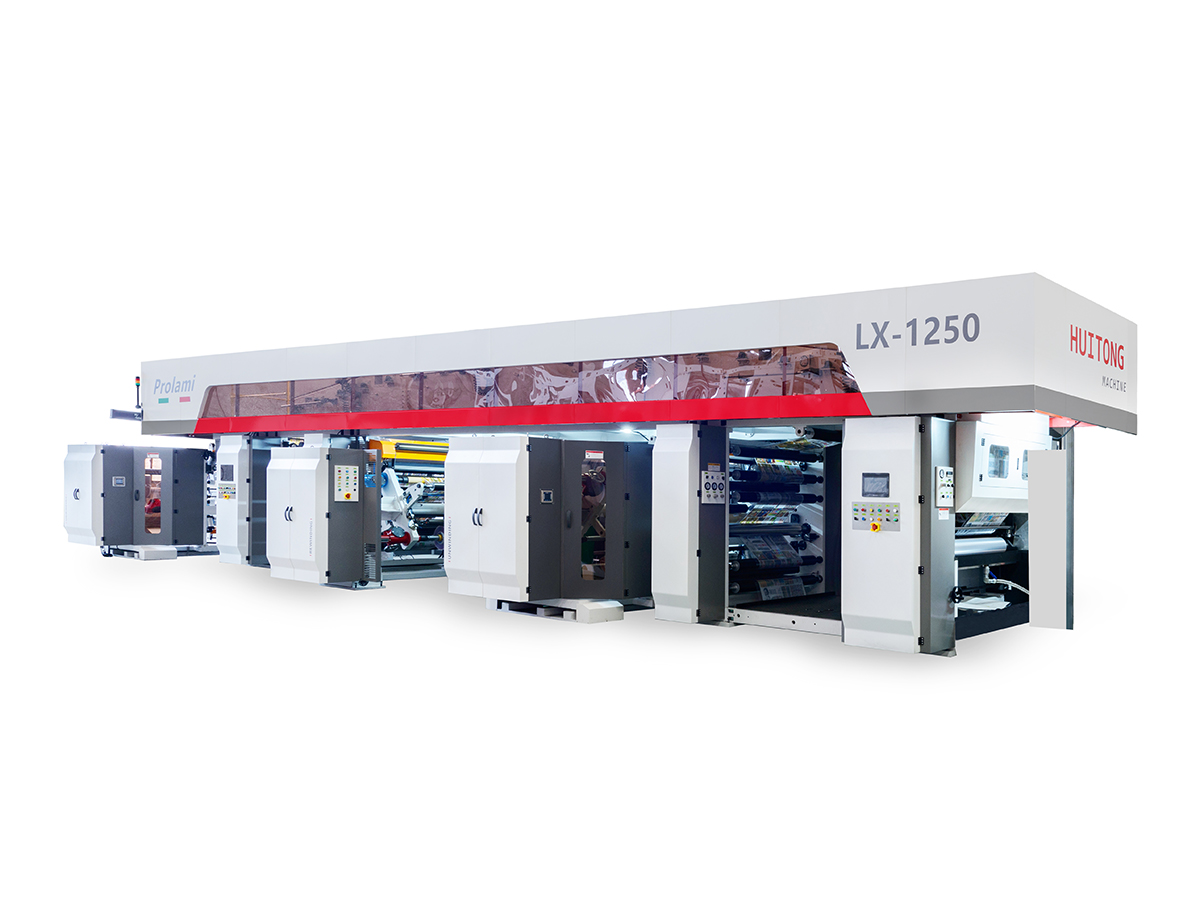
Laminowanie łączy zadrukowane folie z innymi warstwami, zwykle PET, folią polietylenową lub aluminiową, aby stworzyć barierę i wytrzymałość potrzebną dla torebki. Solvent-based dry lamination remains common, while solvent-free systems are gaining ground because they lower residual solvent levels and reduce energy use in drying. Niezawodny maszyna do laminowania powinien utrzymywać ciężar kleju w wąskim zakresie i utrzymywać stały nacisk docisku na całej szerokości wstęgi.
Powłoka dodaje warstwę funkcjonalną, która blokuje utratę tlenu, wilgoci i aromatu. Produkty takie jak sucha żywność, farmaceutyki i niektóre produkty nabiałowe często wymagają tej dodatkowej ochrony. Coating weight, drying profile and surface treatment all determine barrier performance, so the coating station should be matched to the laminate structure that follows it.
Szerokie rolki produkcyjne są cięte na węższe rolki, które pasują do sprzętu do produkcji torebek. Jakość cięcia zależy od stanu ostrza, napięcia wstęgi i wyrównania uzwojenia. Loose edges, telescoping rolls and uneven tension cause wrinkles and seal errors later, so slitting is a quality control point, not just a cutting operation.
Kamery inspekcyjne skanują kliszę pod kątem błędów rejestracji, przesunięć kolorów, plam, zadrapań i dziurek. Wczesne wykrycie zapobiega przedostawaniu się wadliwego materiału na etap produkcji worka, gdzie usterka może spowodować marnowanie gotowej rolki. Many plants set inspection thresholds based on customer tolerance and use the recorded data to trace defects back to specific press or laminator settings.
Maszyna do produkcji torebek przekształca gotową rolkę w torebki stojące, torby z trójstronnym zgrzewem, torby ze zgrzewem środkowym lub torby z fałdą. Temperatura zgrzewania, czas przebywania i ciśnienie muszą odpowiadać warstwie uszczelniającej folii. Wytrzymałość szwów i konsystencja zgrzewu to końcowa kontrola przed napełnieniem worka.
Etapy są ze sobą ściśle powiązane. Błąd w druku może wyglądać na drobny w prasie, ale staje się widoczny jako błąd rejestracji na etapie worka. For this reason, many buyers request a complete line from one planning team, with shared specifications for web width, tension zones and control systems.
Wybór maszyn rozpoczyna się od produktu i rynku, a nie od katalogu. Na większość decyzji wpływa pięć czynników, które należy zdefiniować przed porównaniem jakiegokolwiek sprzętu.
Prędkość jest użyteczna tylko wtedy, gdy lina jest w stanie utrzymać jakość przy tej prędkości. Wolniejsza linia ze stabilnym napięciem często produkuje więcej woreczków nadających się do sprzedaży na zmianę niż szybsza linia, na której występują częste przestoje.
Na uwagę zasługuje także obsługa posprzedażowa, szczególnie dla zakładów importujących sprzęt. Buyers should check the availability of spare parts, remote troubleshooting, operator training and the supplier's response time for technical issues. Stabilna lista części zamiennych i udokumentowany harmonogram konserwacji mogą zaoszczędzić tygodnie przestojów w całym okresie eksploatacji linii.
Większość problemów występujących na linii pakowania elastycznego można przypisać niewielkiemu zestawowi przyczyn. Zrozumienie powiązań między objawami i źródłami pomaga menedżerom uniknąć powtarzających się strat.
Błędne pasowanie pojawia się, gdy wydrukowane obrazy dryfują względem zamierzonej pozycji. Typowymi przyczynami są nierówne rozciągnięcie folii, niestabilne napięcie pomiędzy zespołami drukującymi i niespójne mocowanie cylindra. Poprawa kontroli napięcia i sprawdzanie wyrównania cylindrów przy każdym uruchomieniu zazwyczaj rozwiązuje problem.
Pęcherzyki i słabe wiązania wynikają zwykle z zanieczyszczeń, nieprawidłowej masy kleju lub niewystarczającego utwardzenia. Częstymi przyczynami są kurz na folii, nierówny docisk i niewystarczający czas suszenia. Regularne kontrole proporcji mieszania kleju i czystości wałka znacznie zmniejszają te wady.
Nieszczelne szwy są często spowodowane zbyt niską temperaturą zgrzewania, zbyt krótkim czasem przebywania lub zanieczyszczonymi szczękami zgrzewającymi. Zanieczyszczenia pozostałościami produktu lub środkami poślizgowymi mogą również uniemożliwić mocne uszczelnienie. Przeprowadzanie testów wytrzymałości uszczelnienia na początku każdej zmiany pomaga wcześnie wykryć problemy.
Zmarszczki rozprzestrzeniają się na całej linii, gdy strefy napięcia nie są zrównoważone. Pojedynczy, źle wyregulowany odwijak lub zużyty wałek może zakłócać wstęgę już kilka metrów dalej. Stałe ustawienia naprężenia, udokumentowane dla każdego rodzaju materiału, zapobiegają tej kaskadzie defektów.
Różne rynki końcowe stawiają różne wymagania linii. Obowiązuje ta sama sześcioetapowa sekwencja, ale nacisk na działanie bariery, jakość druku i zmiany uszczelnienia wraz z produktem.
W każdym przypadku projekt linii odzwierciedla strukturę folii i finalnego woreczka. Zakłady produkujące kilka rodzin produktów często wybierają urządzenia modułowe, które mogą przełączać się między strukturami z ograniczonym czasem przestojów.
Planowanie budżetu powinno obejmować więcej niż tylko cenę zakupu. Instalacja, szkolenie, media, części zamienne i koszt zmarnowanej folii podczas uruchomienia – wszystko to wpływa na rzeczywisty koszt posiadania. Linia, która kosztuje mniej z góry, może kosztować więcej w ciągu pięciu lat, jeśli wytwarza więcej złomu lub wymaga częstych napraw.
| Sterownik kosztów | Co oceniać | Wpływ na budżet |
|---|---|---|
| Maszyna specification | Szybkość, szerokość i poziom automatyzacji | Wysoka |
| Instalacja i uruchomienie | Fundamenty, media i przebiegi próbne | Średni |
| Materiały eksploatacyjne | Atrament, klej, rozpuszczalnik i folie | Wysoka |
| Konserwacja i części zamienne | Umowy serwisowe i terminy realizacji części | Średni |
| Szkolenie operatora | Umiejętności konfiguracji, zmiany i rozwiązywania problemów | Niski do średniego |
Praktyczne podejście do planowania polega na zdefiniowaniu najpierw docelowego asortymentu produktów, a następnie zbudowaniu linii wokół najbardziej wymagającego produktu. Pozwala to uniknąć płacenia za wydajność, której elektrownia nigdy nie wykorzysta, a jednocześnie gwarantuje, że nawet najtrudniejsza konstrukcja będzie nadal działać niezawodnie.
Linia do produkcji opakowań giętkich to ciąg maszyn przetwarzających folie plastikowe lub foliowe w gotowe woreczki. Zwykle obejmuje urządzenia do drukowania, laminowania, powlekania, cięcia wzdłużnego, kontroli i produkcji torebek, połączone wspólną ścieżką wstęgi i systemem sterowania.
Większość produkcji torebek rozpoczyna się od maszyny do druku rotograwiurowego, po której następuje maszyna do laminowania i, w razie potrzeby, maszyna do powlekania. Laminowana folia jest następnie cięta na rolki, sprawdzana pod kątem wad i przekształcana w torebki za pomocą maszyny do produkcji torebek.
W maszynie do laminowania na sucho stosowane są kleje na bazie rozpuszczalników, które należy odparować w tunelu suszącym. Laminator bezrozpuszczalnikowy wykorzystuje kleje niezawierające rozpuszczalnika, co zmniejsza ilość pozostałości rozpuszczalnika w gotowej folii i zmniejsza energię potrzebną do suszenia.
Koszty różnią się znacznie w zależności od szerokości maszyny, prędkości, automatyzacji i liczby etapów. Kupujący powinni porównać całkowity koszt posiadania, obejmujący instalację, szkolenie, materiały eksploatacyjne i części zamienne, zamiast polegać wyłącznie na cenie sprzętu.
Tak. Maszyny można dostosować do określonej struktury folii, szerokości wstęgi, zakresów naprężeń i profili zgrzewania. Producenci zwykle żądają próbek folii i specyfikacji docelowych torebek na etapie planowania, aby potwierdzić konfigurację przed produkcją.
Kupujący powinni szukać pomocy przy instalacji, szkolenia operatorów, zdalnego rozwiązywania problemów, przejrzystej listy części zamiennych i określonych czasów reakcji. Dokumentacja w języku kupującego i harmonogram konserwacji są również ważne dla długoterminowej niezawodności.
Elastyczna linia pakująca to połączony system. Drukowanie, laminowanie, powlekanie, cięcie, kontrola i pakowanie sprawiają, że każdy kształt staje się jakością następnego etapu, dzięki czemu najlepsze wyniki wynikają ze wspólnego planowania całego procesu. Zacznij od struktury folii, celów wyjściowych i formatów torebek, a następnie wybierz maszyny, które mają wspólne kompatybilne specyfikacje i wsparcie.
Zakłady planujące budowę nowego obiektu lub modernizację istniejącego mogą zapoznać się z pełną ofertą elastyczne maszyny pakujące opcje i porównać konfiguracje pasujące do ich asortymentu produktów. Niezależnie od tego, czy potrzebna jest pojedyncza modernizacja, czy kompletna linia do produkcji opakowań elastycznych, jasna specyfikacja jest najlepszym punktem wyjścia do sporządzenia dokładnej oferty.
Skontaktuj się z nami
Polecane produkty
Łączenie rąk z Huitongiem
Dostosuj swoje elastyczne rozwiązanie w zakresie sprzętu pakującego
Zapytaj teraz
Produkty
skontaktuj się z nami

Telefon: +86-0510-86328508
+86-0510-86324508
Telefon Komórkowy: +86-13914908980
E-mail: [email protected]
Adres: Nr 429 Xizhang Road, miasto Gushan, miasto Jiangyin, prowincja Jiangsu, Chiny