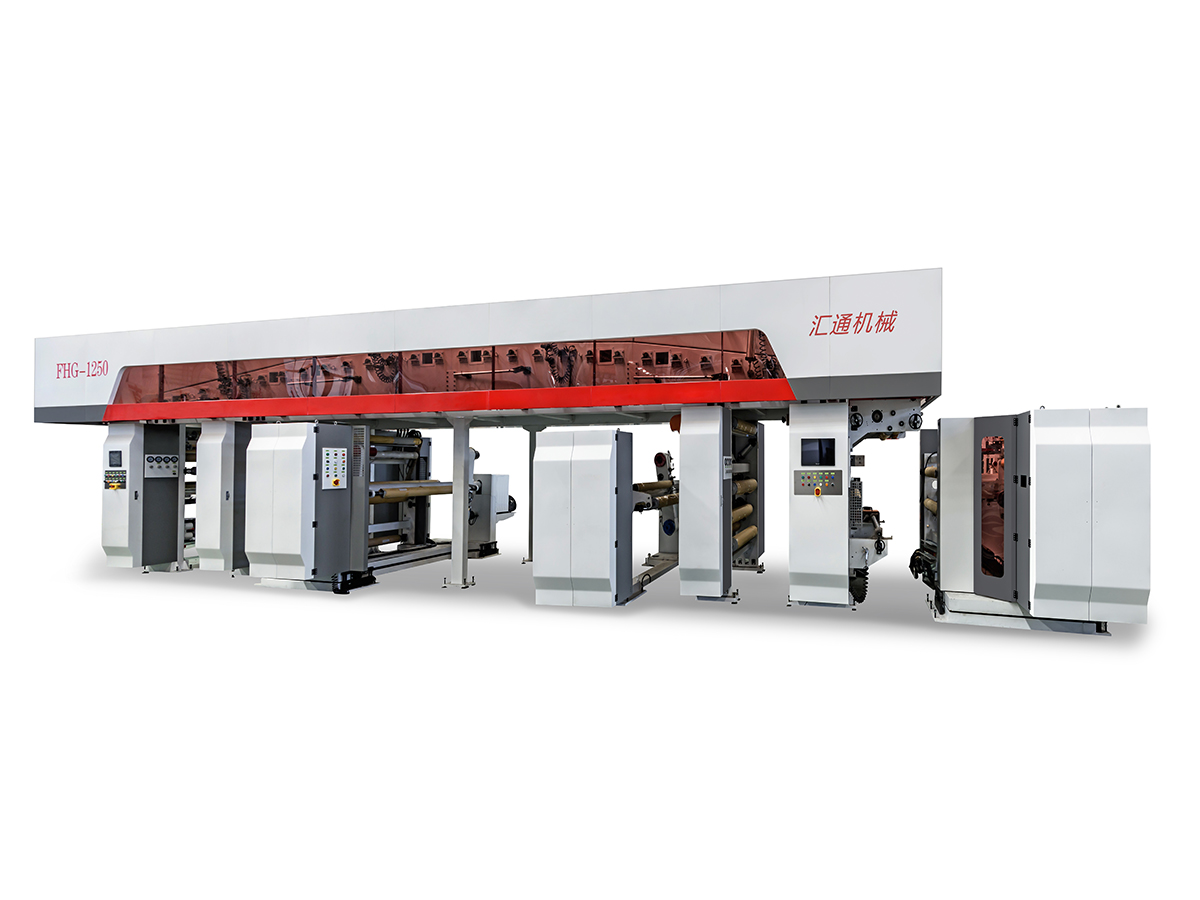
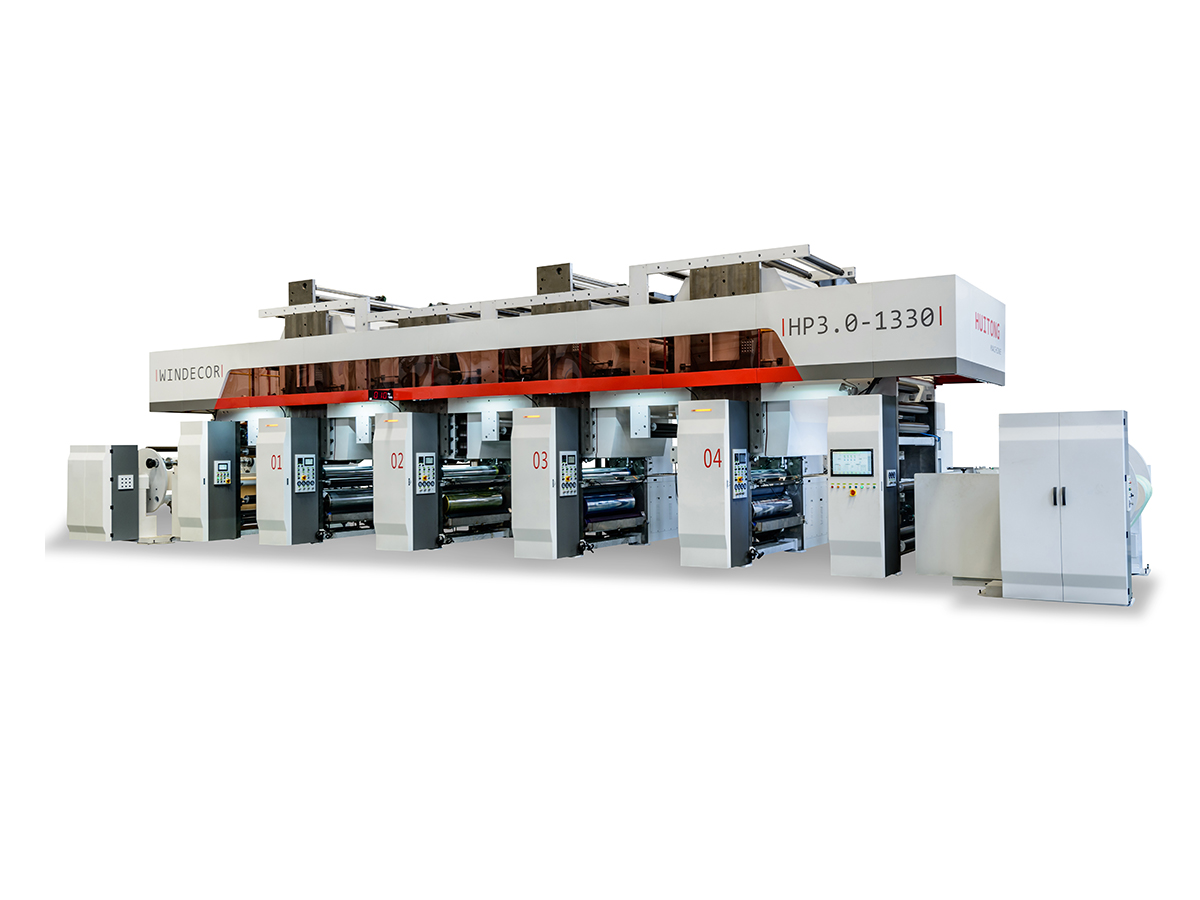
Większość rozczarowujących projektów opakowań elastycznych nie kończy się niepowodzeniem z powodu słabego sprzętu. Zawodzą, ponieważ maszyny zostały wybrane, zanim ktokolwiek zdefiniował folie, formaty torebek i cele jakościowe, które fabryka miałaby codziennie realizować. Linia, która wygląda imponująco w broszurze, może nadal generować ciężki odpad, gdy zetknie się z cienką metalizowaną folią lub biodegradowalnym podłożem, które zachowuje się inaczej pod napięciem.
Zespoły zaopatrzeniowe często porównują maszyny pod względem szybkości i ceny zakupu. Doświadczeni kierownicy zakładów patrzą na inny zestaw liczb: ile użytecznej folii opuszcza linię w ciągu jednej zmiany, ile czasu zajmuje zmiana koloru i ilu operatorów potrzeba do utrzymania stabilnego procesu. Poniższe zakresy są powszechnie widoczne, gdy kupujący przeglądają oferty od kilku dostawców.
milimetry, typowy zakres szerokości wstęgi
metrów na minutę, typowa prędkość robocza
godziny, typowy czas zmiany koloru
Żyłka przystosowana do dużych prędkości jest wartościowa tylko wtedy, gdy jest w stanie utrzymać rejestrację, napięcie i ciężar powłoki przy tej prędkości na faktycznie uruchamianej folii.
Zanim przeczytasz resztę tego przewodnika, warto określić, co kupujesz. A elastyczna maszyna pakująca to nie jedno urządzenie, ale zestaw jednostek przetwarzających, które przygotowują, dekorują, łączą i przekształcają cienkie elastyczne wstęgi w gotowe torebki lub rolki. Zrozumienie sposobu, w jaki te jednostki się łączą, jest pierwszym krokiem w kierunku podjęcia rozsądnej decyzji o zakupie.
Kompletna linia przesuwa wstęgę folii przez sekwencję stacji. Każda stacja zmienia jedną właściwość materiału, a każde przekazanie pomiędzy stacjami jest punktem, w którym mogą powstać odpady. Poniższy schemat przedstawia wspólny zintegrowany układ torebek drukowanych i laminowanych.
Kontrola napięcia przebiega przez każdą stację. Sekcje odwijania i przewijania utrzymują wstęgę pod kontrolowanym naciągiem, podczas gdy rolki tancerskie i ogniwa obciążnikowe utrzymują napięcie wewnątrz wąskiej taśmy. Wiele problemów z jakością, które pojawiają się później, takich jak zmarszczki, nieprawidłowe pasowanie i zawijanie się krawędzi, ma swój początek w wyniku zmiany napięcia na początku procesu.
Linie można budować jako samodzielne jednostki lub jako systemy zintegrowane. Samodzielne jednostki zapewniają zakładowi elastyczność zakupów etapowych, ale każdy transfer między maszynami wydłuża czas obsługi, wymaga zaangażowania operatora i ryzyko uszkodzenia folii. Zintegrowane linie kosztują więcej na początku i wymagają dokładniejszego zaplanowania podłogi, ale zwykle zapewniają bardziej spójną moc wyjściową po odpowiednim dostrojeniu.
Typową rolę każdej stacji głównej można podsumować w następujący sposób.
Każdy typ maszyny rozwiązuje inny problem produkcyjny. W poniższych podsekcjach wyjaśniono główne kategorie i kontrole, które mają największe znaczenie przy porównywaniu ofert dostawców.
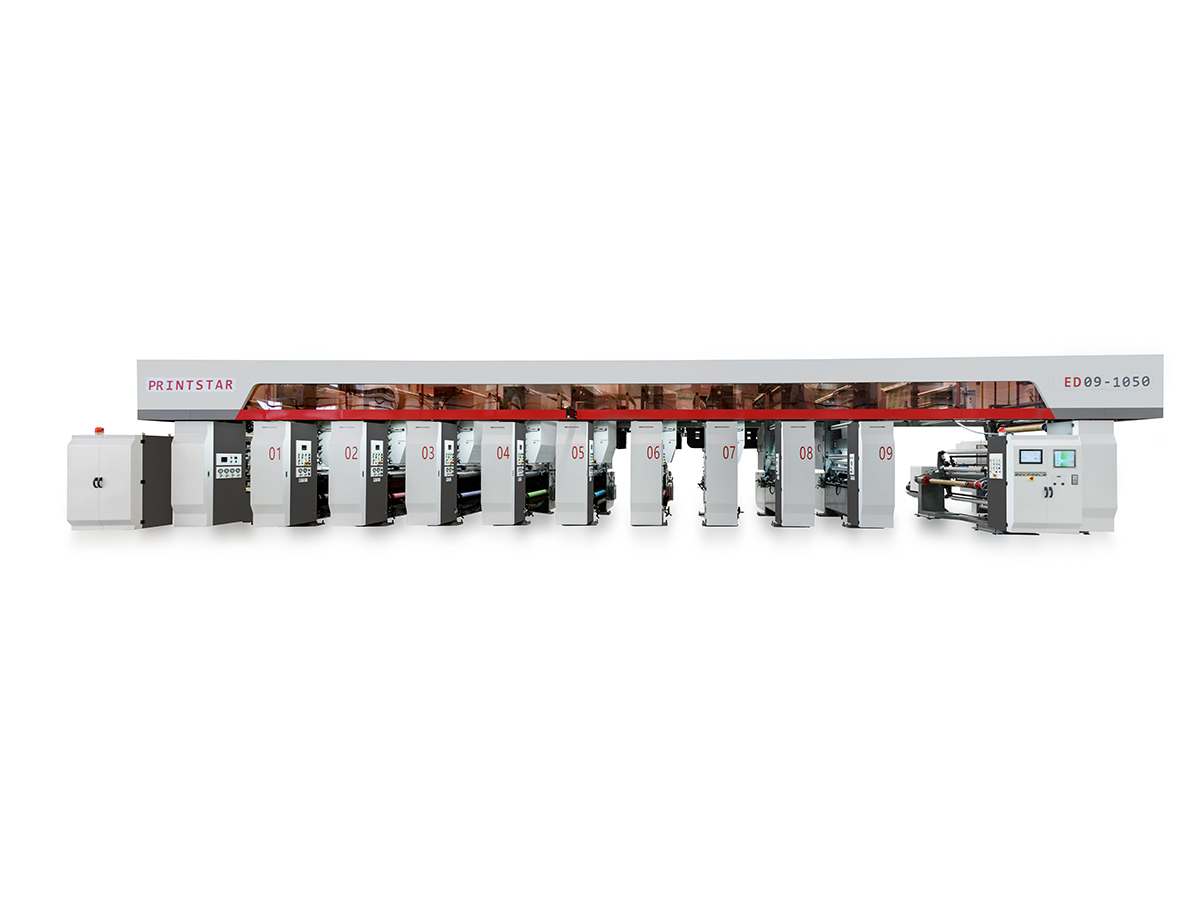
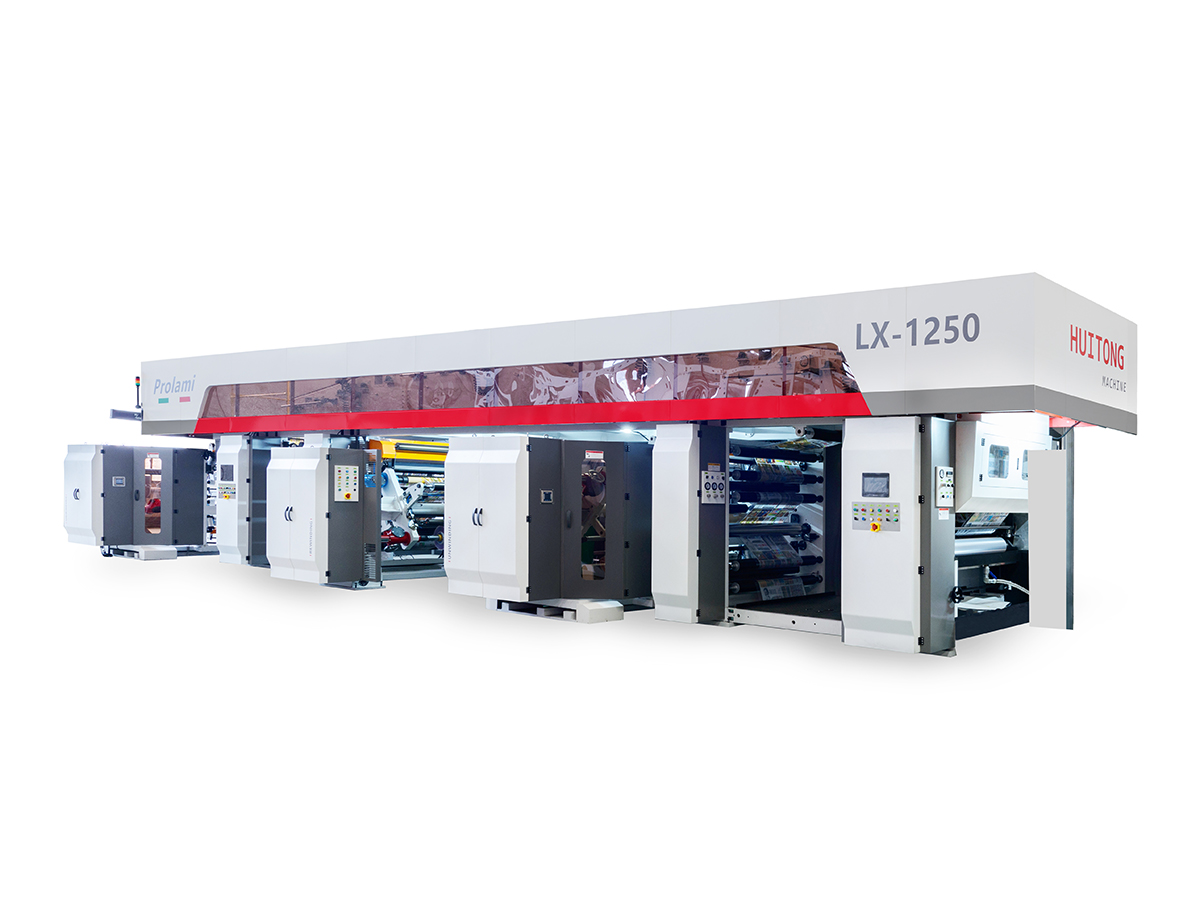
A maszyna do druku rotograwiurowego przenosi farbę z wygrawerowanych komórek na cylindrze na powierzchnię folii. Głębokość i objętość każdej komórki kontrolują ilość osadzanego atramentu, co pozwala na precyzyjną gradację tonalną i gęste, jednolite kolory. W przypadku długich serii opakowań ze zdjęciami metoda ta pozostaje standardowym wyborem, ponieważ cylindry można ponownie wykorzystać w wielu zadaniach z tą samą powtarzalną długością.
Główne zalety to stabilna reprodukcja kolorów w dużych nakładach, dobra wydajność na szerokiej gamie podłoży i duża prędkość linii po wygrawerowaniu cylindrów i zrównoważonym systemie atramentowym. Kompromisem jest koszt przygotowania butli, co sprawia, że bardzo krótkie serie są mniej ekonomiczne, chyba że projekt będzie z biegiem czasu ponownie wykorzystywany.
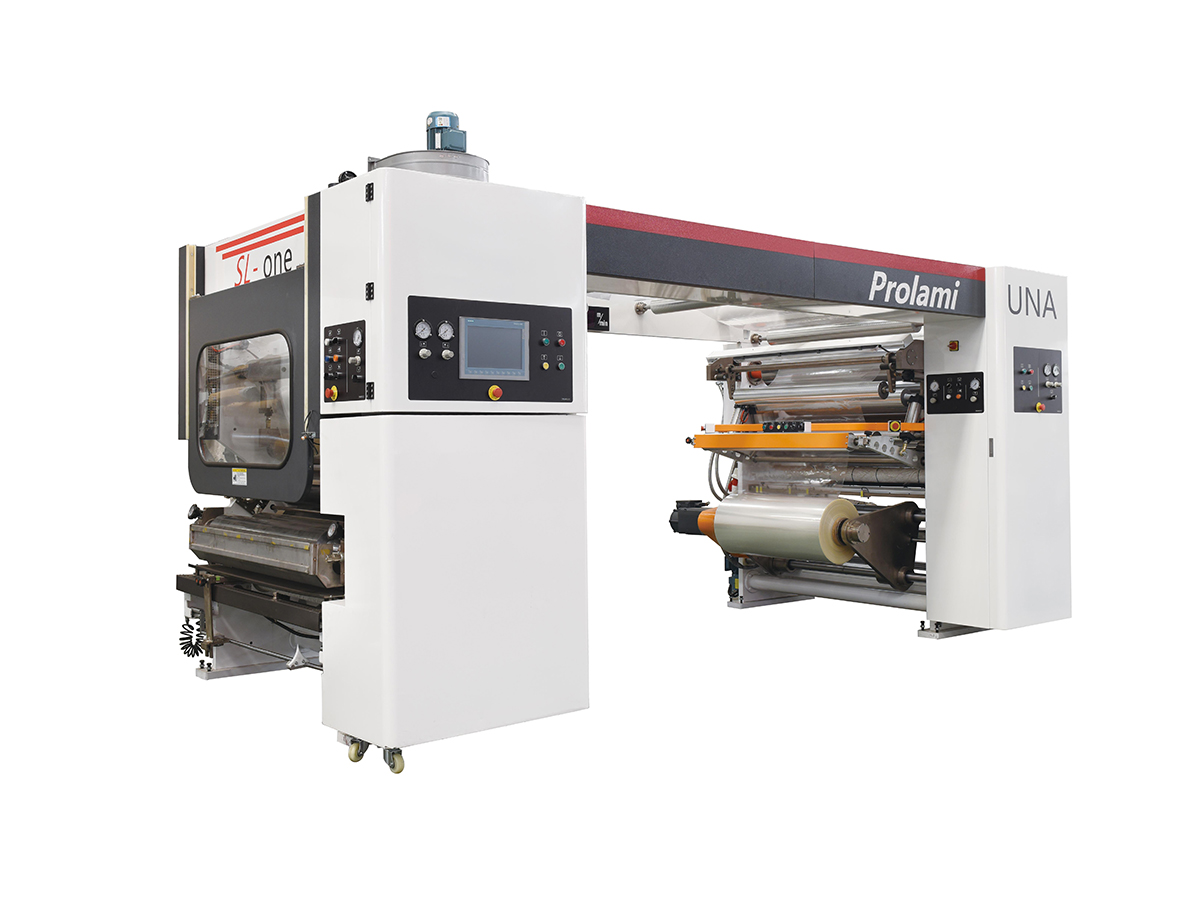
A maszyna do powlekania nakłada cienką warstwę funkcjonalną na powierzchnię folii. Typowe powłoki obejmują warstwy zgrzewane, warstwy zapobiegające zadrapaniom, warstwy antystatyczne i powłoki barierowe, które poprawiają odporność na tlen i wilgoć. Głowice powlekające, takie jak systemy do druku wklęsłego, walców odwróconych i matryc szczelinowych, każda zapewniają inny poziom precyzji i są dostosowane do innego zakresu lepkości.
Masa powłoki jest zmienną, która zasługuje na największą uwagę. Zbyt mała powłoka zmniejsza wytrzymałość bariery lub uszczelnienia, natomiast zbyt duża zwiększa koszty materiału, spowalnia suszenie i może powodować blokowanie się podczas przechowywania rolek. Zapytaj dostawców, w jaki sposób ich system mierzy i kontroluje masę powłoki podczas produkcji, a nie tylko podczas prób rozruchowych.
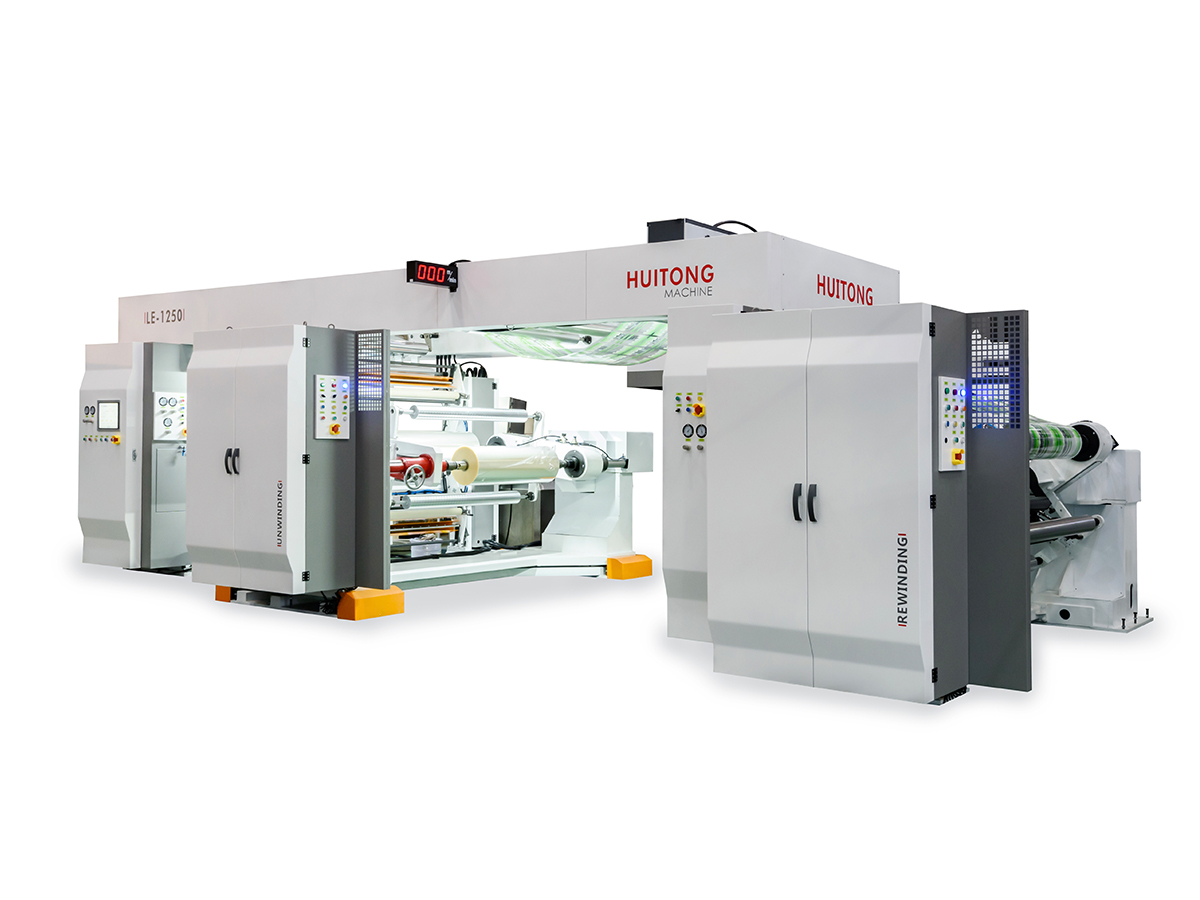
Maszyna do laminowania łączy dwie lub więcej folii razem z warstwą kleju. Tradycyjne laminowanie na sucho wykorzystuje kleje na bazie rozpuszczalników, które odparowują w tunelu suszącym przed przewinięciem laminatu. W laminacji bezrozpuszczalnikowej stosuje się dwuskładnikowy klej bez nośnika rozpuszczalnika, co zmniejsza emisję i eliminuje pozostałości rozpuszczalnika, który może powodować problemy z nieprzyjemnym zapachem we wrażliwych opakowaniach żywności.
W przypadku opakowań do żywności i odżywek dla niemowląt coraz częściej preferowane są systemy bezrozpuszczalnikowe, ponieważ zmniejszają ryzyko pozostałości rozpuszczalników i zmniejszają energię potrzebną do suszenia. Systemy suche nadal dobrze sprawdzają się w przypadku wielu produktów nieżywnościowych i korzystają z dojrzałego łańcucha dostaw klejów. Lepszy wybór zależy od produktu, wymogów prawnych obowiązujących na Twoim rynku oraz opcji kleju dostępnych dla Twojego zakładu.
Po zakończeniu drukowania i laminowania rolka wzorcowa jest cięta na szerokości wymagane do dalszego formowania worka. Jakość cięcia wpływa na prostotę krawędzi, a defekty krawędzi mogą później przenieść się na zgrzewy torebek. Następnie przez przewijanie powstają stabilne rolki o stałym naprężeniu, co ma ogromne znaczenie w przypadku maszyn do produkcji woreczków pracujących z dużą prędkością.
Maszyny do produkcji torebek formują torby trójstronnie zgrzewane, torebki stojące, torebki zapinane na zamek i saszetki. Zakłady sprzedające wyłącznie folię w rolkach mogą całkowicie pominąć ten etap. Zakłady produkujące gotowe torebki powinny dopasowywać wydajność zgrzewania i cięcia maszyny do produkcji torebek do wydajności cięcia wzdłużnego, tak aby żadna z jednostek nie stała się wąskim gardłem.
| Maszyna | Główna funkcja | Co zweryfikować |
|---|---|---|
| Druk rotograwiurowy | Stosuje grafikę dekoracyjną i informacyjną | Stacje kolorów, rozmiary cylindrów, wydajność suszenia |
| Płaszczing | Dodaje funkcjonalne warstwy powierzchniowe | Płaszczing weight control, head type, viscosity range |
| Laminowanie | Łączy folie, zapewniając barierę i wytrzymałość | System klejenia, kontrola docisku, czas utwardzania |
| Szczelinating and rewinding | Produkuje rolki o gotowych szerokościach | Jakość krawędzi, kontrola naprężenia, obsługa połączeń |
| Etui making | Formuje i zgrzewa gotowe worki | Rodzaj uszczelnienia, dokładność cięcia, prędkość w zależności od rozmiaru worka |
Wybór staje się łatwiejszy, gdy kryteria są uszeregowane według ich wpływu na rzeczywistą produkcję. Poniższa lista przechodzi od czynników najbardziej decydujących do czynników pomocniczych i sprawdza się dobrze jako struktura punktacji, gdy zaangażowanych jest kilku dostawców.
Praktyczna metoda punktacji polega na przypisaniu każdemu kryterium wagi odzwierciedlającej Twoje priorytety, a następnie ocenieniu każdego dostawcy od jednego do pięciu na podstawie własnych wyników testów próbki. Dostawcy, którzy przed zakupem nie będą puszczać Twojej folii na swoim sprzęcie, powinni otrzymać niższą ocenę zaufania, ponieważ ryzyko późnych niespodzianek spada na Twój zakład.
Film często określa więcej ustawień procesu, niż większość kupujących się spodziewa. Wydajność maszyny należy sprawdzić na konkretnym podłożu, włączając grubość, obróbkę powierzchni oraz wszelkie zadrukowane lub powlekane warstwy już nałożone, zanim maszyna zobaczy wstęgę.
| Typ filmu | Wyzwanie obsługi | Rozważanie sprzętu |
|---|---|---|
| BOPP | Dobra stabilność wymiarowa, ale przyczepność farby zależy od obróbki powierzchni | Obróbka koronowa lub płomieniowa i testowanie przyczepności atramentu |
| PET | Wysoka sztywność i duża odporność na ciepło | Wyższy zakres temperatur suszenia i silna kontrola napięcia |
| CPP | Niska temperatura topnienia i tendencja do marszczenia się pod wpływem ciepła | Delikatny profil suszenia i dobrze zaprojektowane rolki chłodzące |
| PE | Miękkie i rozciągliwe, wrażliwe na zmiany napięcia | Strefy niskiego napięcia i starannie ustawiony nacisk docisku |
| Laminat z folii aluminiowej | Dziury i kruche krawędzie podczas cięcia | Precyzyjne ostrza tnące i kontrolowany nacisk docisku |
| PLA i folia kompostowalna | Wrażliwość na ciepło i zmiana wymiarów | Niższe temperatury suszenia i dostosowany skład chemiczny powłoki |
| Kompozyt papierowo-plastikowy | Pochłanianie wilgoci i nierówny zacisk | Silniejsze zarządzanie napięciem i dłuższe strefy suszenia |
Na szczególną uwagę zasługują folie biodegradowalne i kompostowalne. Często mają niższą tolerancję na ciepło i różną energię powierzchniową, dlatego wydajność atramentu i kleju może się zmienić, nawet jeśli ustawienia drukowania wyglądają prawidłowo na papierze. Poproś o przebieg próbny na konkretnym gatunku folii i zapisz wyniki przed zatwierdzeniem konfiguracji maszyny.
Każdy rynek końcowy stawia inne wymagania wobec tej linii. Ten sam typ maszyny można skonfigurować bardzo różnie, w zależności od tego, co woreczek ma chronić i w jaki sposób będzie sprzedawany.
Opakowania na przekąski wymagają silnych właściwości barierowych i dużej gęstości druku. Typowe konfiguracje wykorzystują wielokolorową stację wklęsłodrukową, po której następuje laminowanie bezrozpuszczalnikowe, aby utrzymać niski poziom pozostałości rozpuszczalnika. Integralność uszczelnienia jest kolejnym priorytetem, ponieważ świeżość produktu zależy od zapewnienia dostępu tlenu i wilgoci przez cały okres przydatności do spożycia.
Opakowania próbek i jednorazowe saszetki wymagają dobrej grafiki i częstych zmian projektowych. Krótsze serie sprawiają, że koszt cylindra jest trudniejszy do uzasadnienia, dlatego wiele zakładów łączy elastyczne metody drukowania z rodziną projektów wielokrotnego użytku. Struktury laminacji są zwykle lżejsze, a linia powinna szybko zmieniać się między rozmiarami opakowań.
Odrywane torebki i opakowania medyczne wymagają ścisłej kontroli jakości i identyfikowalnych zapisów partii. Sprzęt powinien obsługiwać udokumentowane ustawienia procesu, a struktura laminowania musi zostać sprawdzona pod kątem wytrzymałości zgrzewania i odporności na odrywanie. Kompatybilność z pomieszczeniami czystymi i kontrola zapylenia wokół stacji cięcia są często częścią specyfikacji.
Worki z nawozami, nasionami i środkami agrochemicznymi są narażone na nieostrożne obchodzenie się i narażenie na działanie czynników zewnętrznych. Cięższe laminaty i solidne materiały uszczelniające są ważniejsze niż drobna grafika, dlatego zakłady w tym sektorze traktują priorytetowo wytrzymałość mechaniczną, niezawodny sprzęt do cięcia i uszczelniania, który toleruje grube materiały.
Zapotrzebowanie na konstrukcje nadające się do kompostowania i recyklingu stale rośnie. Konstrukcje jednomateriałowe upraszczają recykling, ale mogą wymagać różnych klejów lub warstw zgrzewanych. Konfiguracja maszyny powinna być zgodna z wybraną konstrukcją, a nie narzucać jej dopasowanie do zakupionej wcześniej maszyny.
Układ instalacji jest jedną z najbardziej niedocenianych części planowania projektu. Pojedyncza zintegrowana linia wymaga miejsca dla samych maszyn, miejsca na odwijanie i przewijanie, przechowywania atramentu i kleju, układu wydechowego, jeśli ma to zastosowanie, oraz bezpiecznego poruszania się operatora wokół każdego stanowiska.
| Konfiguracja | Typowa powierzchnia podłogi | Typowy czas realizacji | Typowa załoga na zmianę |
|---|---|---|---|
| Kompaktowa linia półautomatyczna | 60 do 120 metrów kwadratowych | 3 do 5 miesięcy | 3 do 4 osób |
| Zintegrowana linia średniej wielkości | 150 do 300 metrów kwadratowych | 5 do 8 miesięcy | 5 do 7 osób |
| Duża linia ciągła | 350 do 600 metrów kwadratowych | 8 do 12 miesięcy | 8 do 12 osób |
Czas realizacji obejmuje potwierdzenie techniczne, produkcję, fabryczne testy odbiorcze, wysyłkę i instalację. Instalacje, które opóźniają badanie próbek, często tracą tygodnie podczas uruchamiania, gdy pojawiają się problemy związane z folią. Wcześnie zaplanuj budżet na media, sprężone powietrze, schłodzoną wodę tam, gdzie jest używana i modernizację zasilania, ponieważ tych pozycji często brakuje w pierwszych szacunkach.
Konsekwentna konserwacja chroni jakość druku i utrzymuje niski poziom złomu. Poniższe procedury stanowią podstawę dla większości linii i należy je udoskonalić po pierwszych trzech miesiącach eksploatacji, kiedy widoczne będą rzeczywiste wzorce zużycia.
Jeśli linia będzie nieużywana przez kilka dni, opróżnij i wyczyść systemy cyrkulacji atramentu i kleju, aby zapobiec wysychaniu i blokowaniu. Przykryj cylindry i rolki, aby chronić przed kurzem, a nieużywane rolki folii przechowuj w suchym miejscu o stabilnej temperaturze. Wahania wilgotności mogą powodować zwijanie się i teleskopowanie folii w przechowywanych rolkach, co objawia się problemami z rozcinaniem lub formowaniem torebek.
Większość usterek ma swoje źródło w niewielkiej liczbie prawdopodobnych przyczyn. Praca od objawu do przyczyny skraca rozwiązywanie problemów i zapobiega powtarzającym się korektom, które marnują film podczas cyklu.
| Wada | Prawdopodobna przyczyna | Pierwsza kontrola |
|---|---|---|
| Dryf koloru po rolce | Zmiana lepkości lub zużycie cylindra | Dziennik lepkości atramentu i stan cylindra |
| Laminowanie bubbles or tunneling | Niski nacisk docisku lub zanieczyszczona powierzchnia folii | Ustawienia docisku i czystość powierzchni |
| Zmarszczki na folii termoczułej | Nadmierna temperatura suszenia lub nierówne napięcie | Profil temperatury piekarnika i strefy naprężenia |
| Słaba siła uszczelnienia | Płaszczing weight too low or sealant contamination | Płaszczing weight measurements and seal tests |
| Rozdarcie krawędzi po rozcięciu | Tępe ostrze lub skoki napięcia w sieci | Stan ostrza i dziennik napięcia |
| Blokowanie w przechowywanych rolkach | Pozostałości rozpuszczalnika lub nadmierne ciepło powlekania | Badanie pozostałości rozpuszczalnika i warunki przechowywania |
Prowadź dziennik usterek, w którym zapisuje się objawy, partię kliszy, ustawienia urządzenia i podjęte działania naprawcze. Po kilku miesiącach wzory stają się wyraźniejsze, a kłoda staje się jednym z najcenniejszych narzędzi zwiększania plonu.
Przed podpisaniem jakiejkolwiek umowy zakupu skorzystaj z poniższej listy kontrolnej. Każdy element chroni instalację przed kosztowną niespodzianką po instalacji, kiedy zmiany są najbardziej kosztowne.
Dobrze dobrana elastyczna maszyna pakująca nie polega na znalezieniu najszybszej lub najtańszej opcji, a bardziej na dopasowaniu wydajności do pracy, którą Twój zakład będzie wykonywał każdego dnia. Zacznij od folii, formatów torebek i celów jakościowych, a następnie przetestuj te wymagania na rzeczywistych próbkach. Porównuj dostawców według tych samych kryteriów i pozwól, aby udokumentowane wyniki prób miały większą wagę niż informacje zawarte w broszurze. Rośliny stosujące się do tej kolejności zwykle szybciej osiągają stabilną wydajność i poświęcają mniej czasu na naprawianie problemów, które mogły zostać wykryte przed zakupem.
Rotograwiura wykorzystuje grawerowane cylindry i generalnie zapewnia drobniejsze szczegóły tonalne i bardzo spójny kolor w długich seriach. W druku fleksograficznym wykorzystuje się wypukłe płyty, co często obniża koszty w przypadku krótszych serii i prostszych projektów. Lepszy wybór zależy od złożoności obrazu, oczekiwanej długości serii i częstotliwości zmian projektów.
W przypadku opakowań do żywności zazwyczaj preferuje się laminowanie bezrozpuszczalnikowe, ponieważ zmniejsza to ilość pozostałości rozpuszczalnika i emisję. Laminowanie na sucho pozostaje opłacalne, jeśli system klejący został zatwierdzony dla produktu, proces suszenia jest dobrze kontrolowany i spełnione są lokalne przepisy. Przed podjęciem decyzji przetestuj oba podejścia na rzeczywistej strukturze.
Niektóre linie mogą, ale zależy to od gatunku folii oraz od kontroli temperatury, naprężenia i suszenia maszyny. Folie biodegradowalne często wymagają niższych temperatur suszenia i łagodniejszych profili naprężenia. Poproś dostawcę o wyniki prób na konkretnym materiale, a nie na ogólnej próbce.
W przypadku linii zintegrowanej instalacja i uruchomienie zwykle trwają od czterech do ośmiu tygodni po dostawie sprzętu, w zależności od gotowości sieci i liczby stacji. Fabryczne testy odbiorcze przed wysyłką mogą znacznie skrócić pracę na miejscu. Jeśli konieczne jest zbudowanie nowej instalacji elektrycznej lub układu wydechowego, należy zarezerwować dodatkowy czas.
Zakup osobno ma sens, gdy zakład ma już możliwości druku i laminacji i potrzebuje jednej konkretnej warstwy funkcjonalnej. Pełna linia jest bardziej wydajna, gdy fabryka zaczyna od zera lub potrzebuje jednego zintegrowanego systemu sterowania. Przed podjęciem decyzji porównaj całkowite koszty obsługi i plany przyszłej ekspansji.
Operatorzy zazwyczaj potrzebują kilku tygodni nadzorowanej pracy, aby opanować konfigurację, mieszanie kleju, regulację naprężenia i podstawowe rozwiązywanie problemów. Technicy zajmujący się konserwacją potrzebują głębszego szkolenia w zakresie systemów napędowych, czujników i oprogramowania sterującego. Poproś o plan szkoleniowy w umowie z określonymi godzinami i etapami oceny.

Skontaktuj się z nami
Polecane produkty
Łączenie rąk z Huitongiem
Dostosuj swoje elastyczne rozwiązanie w zakresie sprzętu pakującego
Zapytaj teraz
Produkty
skontaktuj się z nami

Telefon: +86-0510-86328508
+86-0510-86324508
Telefon Komórkowy: +86-13914908980
E-mail: [email protected]
Adres: Nr 429 Xizhang Road, miasto Gushan, miasto Jiangyin, prowincja Jiangsu, Chiny