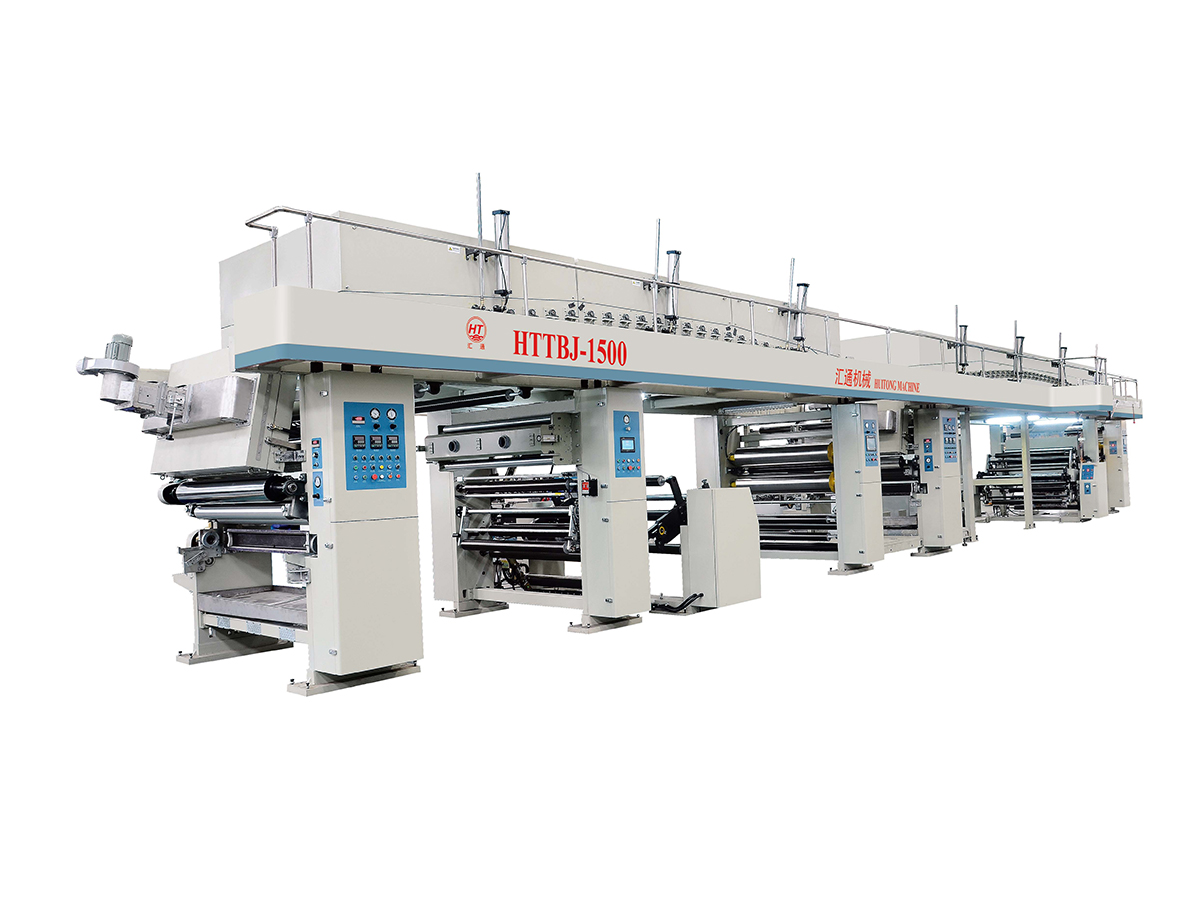
Przewodnik po elastycznych urządzeniach do pakowania
Wielu kupujących rozpoczyna poszukiwania maszyna do laminowania na sucho na bazie rozpuszczalników porównując maksymalną prędkość i szerokość. Liczby te mają znaczenie, ale rzadko wyjaśniają, dlaczego jedna linia produkuje spójne, pozbawione pozostałości laminaty, podczas gdy inna boryka się ze zmarszczkami, odpadami kleju i nieudanymi testami retorty. Różnica zwykle polega na kilku podstawowych funkcjach, które określają, jak maszyna zachowuje się w rzeczywistych warunkach produkcyjnych.
Laminowanie na sucho na bazie rozpuszczalników pozostaje preferowaną metodą w przypadku wymagających zastosowań. Jego siła wiązania wytrzymuje sterylizację gorącą wodą i parą, jego odporność na agresywne treści została dobrze sprawdzona, a jego przejrzystość optyczna pasuje do najwyższej jakości opakowań do żywności, produktów farmaceutycznych i środków higieny osobistej. Chociaż rośnie liczba systemów bezrozpuszczalnikowych, w konstrukcjach o wysokiej wydajności nadal dominują linie na bazie rozpuszczalników.
Stacja powlekania wklęsłego dozuje klej na folię za pomocą grawerowanego wałka. Geometria komórek i prędkość rolek wyznaczają wagę powłoki, a stała gramatura powłoki jest podstawą stabilnej siły wiązania i czystego wyglądu. Nierównomierna aplikacja prowadzi do suchych plam, tuneli i smug, które pojawiają się dopiero po nawinięciu i zadrukowaniu laminatu.
Ręczne mieszanie powoduje różnice w zawartości substancji stałych kleju i lepkości, co zmusza operatorów do nakładania nadmiernej ilości kleju w ramach marginesu bezpieczeństwa. Automatyczny system mieszania dozuje klej bazowy, utwardzacz i rozpuszczalnik w kontrolowanych proporcjach i monitoruje lepkość na bieżąco. Zakłady, które przechodzą z mieszania ręcznego na automatyczne, zazwyczaj zgłaszają oszczędności kleju w zakresie od 10 do 20 procent, wraz z niższymi stratami w wyniku parowania rozpuszczalnika z otwartych zbiorników mieszających.
| Podejście mieszające | Dokładność proporcji | Typowe odpady kleju | Zależność operatora |
|---|---|---|---|
| Ręczne mieszanie partii | Umiarkowane | Wyżej | Wysoka |
| Dozowanie półautomatyczne | Dobrze | Umiarkowane | Średni |
| W pełni automatyczne mieszanie | Ciasno | Najniższy | Niski |
Tunel suszący ma dwa zadania. Musi odparować rozpuszczalnik wystarczająco szybko, aby utrzymać prędkość linii, i musi usuwać rozpuszczalnik na tyle dokładnie, aby gotowy laminat spełnił wymagania dotyczące zapachu i migracji. Pozostałości rozpuszczalnika są jedną z najczęstszych przyczyn odrzucenia opakowań do żywności i farmaceutyków, ponieważ uwięziony rozpuszczalnik może powodować nieprzyjemny zapach w zawartości lub nie przejść testów zgodności po przechowywaniu.
Wielostrefowa kontrola temperatury to cecha, która odróżnia elastyczny system suszenia od sztywnego. Strefy ustawione na stopniowo dostosowywane temperatury pozwalają na delikatne wyschnięcie powłoki na wejściu i wykończenie przy wyższej temperaturze w pobliżu wyjścia. Opcje odzyskiwania ciepła, takie jak powrót powietrza wtórnego lub cyrkulacja gorącego powietrza, zmniejszają zużycie energii na kilogram laminatu, co ma bezpośredni wpływ na rachunki za media.
Sama moc grzewcza niewiele mówi. Zapytaj, w jaki sposób układ wydechowy utrzymuje podciśnienie w tunelu, jak mierzona jest równomierność temperatury na całej szerokości wstęgi i jak równoważony jest przepływ powietrza, aby folia nie trzepotała ani nie chłodziła się nierównomiernie. Tunel o silnym przepływie powietrza, ale o słabej jednorodności nadal pozostawi osad na środku rolki.
Materiały takie jak PET, BOPP i folia aluminiowa w różny sposób reagują na napięcie. Cienkie lub wrażliwe na ciepło wstęgi rozciągają się pod wpływem nadmiernego naciągnięcia i nierównomiernie się regenerują, co powoduje powstawanie zmarszczek i rejestruje znoszenie. System napinania w pętli zamkniętej wykorzystuje ogniwa obciążnikowe lub rolkę tancerską do ciągłego odczytywania naprężenia wstęgi i dostosowywania momentu napędowego w czasie rzeczywistym. Operatorzy, którzy przechodzą ze sterowania w pętli otwartej na sterowanie w pętli zamkniętej, często zauważają znaczący spadek liczby przerwań wstęgi i odrzutów związanych ze zmarszczkami, dlatego funkcja ta tak często pojawia się w audytach jakości.
Stabilność napięcia jest rzadko zauważana, gdy działa, i prawie zawsze jest obwiniana, gdy zawodzi.
Stacja z podwójnym odwijaniem pozwala linii przygotować następną szpulę podczas pracy bieżącej. Kiedy skończy się pierwsza rolka, połączenie odbywa się na bieżąco, a produkcja trwa bez całkowitego zatrzymania. W przypadku zakładów realizujących duże zamówienia zmniejsza to liczbę uruchomień na zmianę, a każde uniknięcie uruchomienia pozwala zaoszczędzić folię, klej i czas potrzebny do przywrócenia temperatury systemu suszącego.
Opary rozpuszczalnika są łatwopalne, a odpowiedzialna konstrukcja maszyny traktuje je jako stałe zagrożenie. Standardowe funkcje bezpieczeństwa obejmują silniki przeciwwybuchowe i komponenty elektryczne w strefach rozpuszczalników, monitorowanie stężenia śledzące dolną granicę wybuchowości oraz automatyczne blokady wentylacyjne reagujące na wzrost poziomu oparów. Elementy te nie są dodatkami opcjonalnymi w większości regionów; stanowią one część pakietu zgodności sprawdzanego przez ubezpieczycieli i władze przeciwpożarowe.
Jednostki odzyskiwania rozpuszczalnika wychwytują odparowany rozpuszczalnik ze strumienia spalin i zawracają go do ponownego użycia. Odzysk ciepła odpadowego może wstępnie podgrzać napływające powietrze i zmniejszyć zapotrzebowanie na paliwo. Razem obniżają zarówno emisję, jak i koszty operacyjne. Zwrot z tych systemów zależy od cen rozpuszczalników, godzin pracy i lokalnych limitów emisji, dlatego też uzasadnienie biznesowe powinno być wzorowane na rzeczywistym harmonogramie produkcji.
| Opcja | Główna korzyść | Najlepsze dopasowanie |
|---|---|---|
| Jednostka odzyskiwania rozpuszczalnika | Zmniejsza zakup i emisję rozpuszczalników | Wysoka-volume solvent use |
| Odzysk ciepła odpadowego | Niskiers energy consumption | Linie ciągłe, długodystansowe |
| Tylko podstawowy wydech | Niskier initial investment | Produkcja mała lub sporadyczna |
Dobrze skonfigurowana maszyna może laminować podłoża od bardzo cienkich folii po cięższe struktury foliowe. Zastosowania obejmują opakowania na przekąski, torebki retortowe, które muszą przetrwać sterylizację, opakowania medyczne w formie blistrów i torebek, a także laminaty w tubach kosmetycznych. Każde zastosowanie stawia inne wymagania w zakresie docisku, profilu suszenia i zakresu naprężenia, więc elastyczność jest kwestią wyborów inżynieryjnych, a nie jednej głównej specyfikacji.
Zwrot z inwestycji poprawia się, gdy jedna linia może obsługiwać kilka poziomów produktów. Maszyna, która obsługuje zarówno codzienne struktury przekąsek, jak i wysokobarierowe laminaty farmaceutyczne, utrzymuje wydajność wykorzystywaną przez cały rok, zamiast czekać bezczynnie pomiędzy zamówieniami sezonowymi.
Poproś dostawców, aby oddzielili maksymalną prędkość mechaniczną od realistycznej prędkości roboczej dla Twojej konstrukcji. Różnica między nimi często pokazuje, jak bardzo system suszenia i kontrola naprężenia ograniczają w praktyce produkcję. Zapytaj także o długość tunelu suszącego, maksymalne temperatury w strefie i szybkość wymiany wałka powlekającego, ponieważ czas wymiany wałka bezpośrednio wpływa na liczbę zmian produktu, które Twój zespół może obsłużyć w ciągu jednej zmiany.
Niższa cena zakupu może ukryć wyższe koszty eksploatacji. Słabe dozowanie kleju prowadzi do nadmiernego zużycia kleju, ograniczona zdolność suszenia wymusza wolniejszą prędkość linii, a podstawowy system naprężenia generuje więcej odrzutów w przypadku cienkich folii. W okresie wieloletnim straty te często przekraczają początkowe oszczędności, szczególnie w przypadku zakładów pracujących na kilka zmian.
| Źródło kosztów | Niski-Price Machine | Dobrze określona maszyna |
|---|---|---|
| Zużycie kleju | Wyżej variance | Kontrolowane i powtarzalne |
| Prędkość linii | Ograniczone przez suszenie | Dopasowany do wydajności suszenia |
| Współczynnik odrzuceń w przypadku cienkich folii | Wyżej | Niskier with closed-loop tension |
| Czas zmiany | Dłużej | Krótszy z rolkami szybkiej wymiany |
Wysokiej jakości maszyna do laminowania na sucho na bazie rozpuszczalników równoważy trzy rzeczy jednocześnie: precyzję powlekania, wydajność suszenia i stabilne napięcie. Kiedy którykolwiek z nich jest słaby, pozostałe nie są w stanie w pełni to zrekompensować, a rezultatem są odpady kleju, wolniejsze linie lub odrzucone rolki. Ocena pięciu opisanych tutaj funkcji daje praktyczne ramy do porównywania konfiguracji i zrozumienia, dokąd faktycznie zmierza Twoja inwestycja.
Gotowy do obliczenia zwrotu dla konkretnej struktury opakowania?
Podaj kombinację substratów, docelową prędkość i wymagania dotyczące bezpieczeństwa rozpuszczalników, a nasi inżynierowie zarekomendują konfigurację i przedstawią szczegółową wycenę w ciągu 24 godzin. Poznaj pełną ofertę maszyn do laminowania aby porównać opcje.
Ostateczna cena maszyny do laminowania na sucho na bazie rozpuszczalników zależy od szerokości roboczej, projektu systemu suszenia i pakietu bezpieczeństwa. Zamiast polegać na ogólnym cenniku, poproś o indywidualną wycenę, ponieważ właściwa konfiguracja dla linii 1050 mm może znacznie różnić się od konfiguracji dla linii 1600 mm.
W systemach rozpuszczalnikowych stosuje się klej rozpuszczony w lotnym rozpuszczalniku, który odparowuje w tunelu suszącym. Ta metoda jest szeroko stosowana tam, gdzie wymagana jest wysoka siła wiązania, odporność na ciepło i duża odporność chemiczna. Systemy bezrozpuszczalnikowe całkowicie eliminują emisję rozpuszczalników, ale mogą mieć inne limity wydajności w przypadku niektórych wymagań dotyczących sterylizacji lub bariery.
Dopuszczalne limity zależą od rynku docelowego, pakowanej żywności i obowiązujących przepisów. Producenci zazwyczaj potwierdzają poziomy pozostałości rozpuszczalnika poprzez badania laboratoryjne i dostosowują parametry suszenia do tych celów. Współpraca z laboratorium zajmującym się pakowaniem i doradcą regulacyjnym to najbardziej niezawodny sposób na ustalenie specyfikacji.
Cienkie folie mają niską sztywność i szybko reagują na zmiany siły uciągu. Sterowanie w zamkniętej pętli stale mierzy napięcie i reguluje moment napędowy, co ogranicza rozciąganie, marszczenie i pękanie wstęgi. Korzyści są najbardziej zauważalne na cienkich, wrażliwych na ciepło lub metalizowanych podłożach.
Zależy to od zużycia rozpuszczalnika, godzin pracy i lokalnych przepisów dotyczących emisji. W małych lub sporadycznych operacjach często okazuje się, że wystarczający jest podstawowy odciąg i ostrożne gospodarowanie rozpuszczalnikiem. Jednostka odzysku zwykle ma większy sens, gdy zużycie rozpuszczalników jest wysokie i działa przez cały rok.
Przygotuj docelowe podłoża i ich grubość, strukturę laminatu, wymaganą prędkość linii, szerokość roboczą, klasyfikację ogniową pomieszczenia instalacyjnego oraz wszelkie wymagania dotyczące sterylizacji lub certyfikacji. Kompletny opis pozwala dostawcy polecić konfigurację odpowiadającą Twojej rzeczywistej produkcji.
Skontaktuj się z nami
Polecane produkty
Łączenie rąk z Huitongiem
Dostosuj swoje elastyczne rozwiązanie w zakresie sprzętu pakującego
Zapytaj teraz
Produkty
skontaktuj się z nami

Telefon: +86-0510-86328508
+86-0510-86324508
Telefon Komórkowy: +86-13914908980
E-mail: [email protected]
Adres: Nr 429 Xizhang Road, miasto Gushan, miasto Jiangyin, prowincja Jiangsu, Chiny