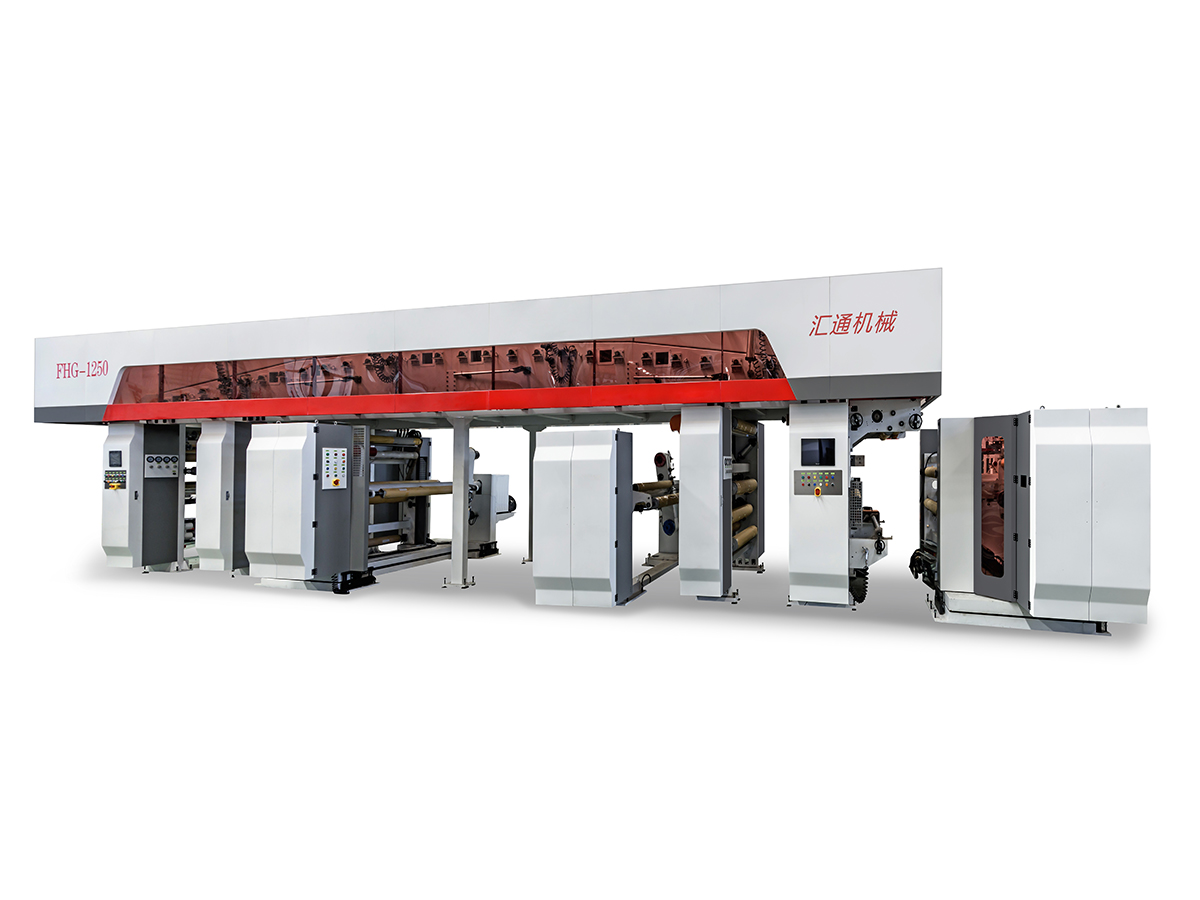
Branża karmy dla zwierząt domowych stoi przed niewidzialnym, ale krytycznym wyzwaniem: utrzymanie świeżości produktów od linii produkcyjnej do miski konsumenta. W przeciwieństwie do przekąsek dla ludzi, formuły karmy dla zwierząt domowych wymagają wyjątkowej ochrony przed przenikaniem wilgoci i tlenu. Wysoka zawartość tłuszczu, liofilizowane białka i delikatna konsystencja tworzą wyjątkową zagadkę konserwacyjną, która wykracza daleko poza proste opcje pakowania. Branża zdaje sobie sprawę, że to, co wydaje się problemem związanym z magazynowaniem lub transportem, w istocie jest: problem z wydajnością bariery opakowania .
Około 40% skarg dotyczących jakości w środowiskach o wysokiej wilgotności (powyżej 75% wilgotności względnej) wynika z niewystarczających właściwości barierowych opakowania, powodujących przedwczesne skrócenie okresu przydatności do spożycia. Ta statystyka ujawnia niewygodną prawdę: nawet najbardziej starannie opracowane produkty zawodzą, gdy ich powłoka ochronna zostaje naruszona. Rozwiązanie nie leży w pojedynczym materiale, ale w systematyczne podejście do projektowania wielowarstwowych konstrukcji kompozytowych i wdrażania opartego na sprzęcie .
Dla producentów sprzętu oznacza to zasadniczą szansę. Podczas gdy dostawcy materiałów skupiają się na tym, „jaka struktura dobrze barieruje”, producenci sprzętu muszą odpowiedzieć na bardziej złożone pytanie: „w jaki sposób możemy zapewnić, że dobre konstrukcje rzeczywiście dobrze sprawdzą się w produkcji?” Precyzja naprężenia kompozytu, jednorodność powłoki i uszczelnienie termiczne bezpośrednio decydują o tym, czy teoretyczne wartości bariery przekładają się na rzeczywistą ochronę okresu trwałości.
Formuły karmy dla zwierząt domowych stwarzają wyzwania, którym konwencjonalne opakowania na przekąski nie są w stanie łatwo sprostać. Zrozumienie tych wrażliwości jest niezbędne do wyboru odpowiednich konstrukcji ochronnych.
| Kategoria produktu | Podstawowe wyzwanie | Typowe problemy |
|---|---|---|
| Przysmaki o wysokiej zawartości tłuszczu (paski mięsne, przekąski rybne) | Utlenianie lipidów | Jełczenie oleju, utrata składników odżywczych, pogorszenie smaku |
| Liofilizowane i pieczone przysmaki | Absorpcja wilgoci | Utrata chrupkości, zbrylanie, degradacja tekstury |
| Pokarmy mokre i półmokre | Rozwój drobnoustrojów plus utlenianie | Pęcznienie opakowania, psucie się, zagrożenie bezpieczeństwa |
Preparaty dla zwierząt domowych zazwyczaj zawierają znacznie wyższą zawartość tłuszczu niż równoważne przekąski dla ludzi, a naturalne powłoki olejowe i liofilizowane białka stwarzają dodatkową podatność na degradację środowiska. Badania wskazują, że 72% konsumentów produktów dla zwierząt premium oczekuje od wybranych marek stałej świeżości i aromatu. Kiedy integralność opakowania zawiedzie, zaufanie do marki ucierpi nieodwracalnie.
Związek pomiędzy wilgocią a utlenianiem zasługuje na szczególną uwagę, ponieważ jest często pomijany w konwencjonalnych dyskusjach na temat barier. Wilgoć to znacznie więcej niż problem „wilgotnego opakowania” na poziomie powierzchni; aktywnie katalizuje kaskadę utleniającą, która niszczy jakość produktu.
Ten wielowarstwowy mechanizm degradacji wyjaśnia, dlaczego kontrola wilgoci jest nierozerwalnie związana z działaniem bariery tlenowej . System pakowania uwzględniający tylko jeden czynnik, a zaniedbujący drugi, stwarza fałszywe poczucie bezpieczeństwa. Prawdziwie skuteczna konserwacja wymaga jednoczesnej ochrony przed wilgocią atmosferyczną i przenikaniem tlenu.
W nowoczesnych opakowaniach karmy dla zwierząt domowych zastosowano starannie zaplanowany podział obowiązków na wiele warstw materiałów. Każda warstwa pełni określoną funkcję w całym systemie barier, a jakość tej zintegrowanej architektury determinuje ostateczny okres trwałości.
| Warstwa funkcjonalna | Typowe materiały | Cel barierowy | Parametr krytyczny |
|---|---|---|---|
| Warstwa zewnętrzna | PET, BOPP | Ochrona mechaniczna, możliwość nadruku | Wytrzymałość, połysk, stabilność wymiarowa |
| Bariera tlenowa | EVOH, METPET, aluminium | Wykluczenie tlenu (OTR) | Mniej niż 10 cm3/m2,24h |
| Bariera dla wilgoci | Te same materiały barierowe | Wykluczenie pary wodnej (WVTR) | Mniej niż 1,0 g/m2,24h |
| Warstwa uszczelniająca | LLDPE, HDPE, uszczelniacz | Integralność uszczelnienia termicznego | Wytrzymałość uszczelnienia minimum 1,5 N/15 mm |
Warstwy folii aluminiowej zapewniają wyjątkową odporność na tlen (OTR poniżej 0,5 cm3/m2.24h), zapobiegając utlenianiu lipidów i utracie witamin. W przypadku wysokotłuszczowych karm dla zwierząt domowych zawierających więcej niż 15% tłuszczu, utrzymanie WVTR poniżej 1,0 g/m2,24h i OTR poniżej 10 cm3/m2,24h w warunkach przechowywania w wysokiej temperaturze i wysokiej wilgotności jest niezbędne, aby zagwarantować okres przydatności do spożycia przekraczający 12 miesięcy.
Nie każde zastosowanie karmy dla zwierząt domowych wymaga identycznej wydajności bariery. W praktyce branżowej wyróżnia się trzy podstawowe konfiguracje strukturalne, z których każda optymalizuje inną relację kosztów do wydajności:
| Konfiguracja struktury | Poziom bariery | Profil kosztów | Optymalne zastosowania |
|---|---|---|---|
| PET/PE | Podstawowa ochrona przed wilgocią | Niski | Niski-fat products, short shelf life |
| PET/METPET/PE | Bariera średnio-wysoka | Umiarkowane | Większość suchej karmy i smakołyków |
| PET/AL/PE | Bariera premium | Wyżej | Formuły wysokotłuszczowe, wydłużony termin przydatności do spożycia, eksport |
Wybór pomiędzy EVOH i METPET wiąże się z praktycznymi kompromisami. Materiały EVOH nadają się do zastosowań w przezroczystych oknach, w których konsumenci oczekują widoczności produktu. METPET zapewnia nieprzezroczyste właściwości barierowe dla składników wrażliwych na światło wymagających ochrony przed promieniowaniem UV. Żadne podejście nie przewyższa drugiego; raczej każdy z nich odpowiada konkretnym wymaganiom produktu i strategiom pozycjonowania na rynku.
W tej części omówiono istotne rozróżnienie pomiędzy teoretycznymi parametrami bariery a wydajnością w terenie. Specyfikacje materiałów reprezentują potencjał; wykonanie sprzętu determinuje realizację. To rozróżnienie stanowi podstawową różnicę konkurencyjną dla producentów sprzętu.
Struktury wielowarstwowe posiadają teoretyczną gęstość powierzchniową i charakterystykę barierową. Jednakże specyfikacje te przekształcają się w rzeczywistą ochronę tylko wtedy, gdy sprzęt produkcyjny działa w ramach określonych parametrów. Odchylenia w procesie kompozytowym wprowadzają wady mikrostrukturalne, które zagrażają integralności warstwy barierowej.
Kompozytowa kontrola napięcia reprezentuje podstawową czułość sprzętu. Wahania naprężenia tworzą mikroskopijne wzorce naprężeń w warstwach barierowych, szczególnie w elementach metalizowanych lub z folii aluminiowej. Naprężenia te mogą przekształcić się w włoskowate pęknięcia, które stają się drogami tlenu i wilgoci, pomimo pozornie odpowiednich właściwości materiału podstawowego.
Jednolitość powłoki podczas nakładania kleju bezpośrednio wpływa na integralność przyczepności międzywarstwowej. Niejednorodna powłoka tworzy zlokalizowane punkty rozwarstwienia, w których cząsteczki pary wodnej i tlenu odkrywają preferowane kanały dyfuzyjne. Zaawansowane technologie powlekania, w tym systemy aplikacji metodą odwróconego wklęsłodruku, minimalizują te zagrożenia poprzez osadzanie niezwykle jednolitych warstw kleju na całej szerokości wstęgi.
Precyzja kompozytu bez rozpuszczalników eliminuje pozostałości rozpuszczalników, które mogłyby zagrozić działaniu bariery. Sprzęt charakteryzujący się zaawansowaną precyzją powlekania ogranicza powstawanie porów i zapewnia spójność wiązania między warstwami, co zakładają teoretyczne obliczenia, ale praktyczna produkcja musi niezawodnie osiągnąć.
Wyjątkowa konstrukcja warstwy barierowej staje się nieistotna, jeśli zawiedzie uszczelnienie termiczne. Ten pozornie prosty proces — łączenie krawędzi opakowania — stanowi krytyczny punkt końcowy systemu barierowego. Nieodpowiednie uszczelnienie powoduje bezpośredni dostęp atmosferyczny niezależnie od jakości kompozytu.
Projektanci sprzętu muszą uwzględnić okna uszczelniające specyficzne dla materiałów, koordynując profile grzewcze z charakterystyką topienia materiału kompozytowego. Nieprawidłowo ustawione profile temperatur powodują albo niepełne stopienie (naruszenie bariery), albo nadmierną degradację materiału (osłabienie mechaniczne). Ta równowaga wymaga wyrafinowanych systemów sterowania i zrozumienia procesów.
Jednorazowe osiągnięcie maksymalnej wydajności bariery podczas produkcji oznacza sukces laboratorium. Utrzymanie spójnej wydajności bariery w różnych seriach produkcyjnych, odmianach produktów i warunkach operacyjnych oznacza sukces komercyjny. Ta spójność decyduje o tym, czy marki mogą z całą pewnością obiecać konsumentom trwałość produktu.
Sprzęt zapewniający tę spójność wymaga:
Z punktu widzenia producenta sprzętu stanowi to podstawową propozycję wartości: przekształcenie potencjału opakowań w spójną, udokumentowaną rzeczywistość, którą marki mogą śmiało komercjalizować.
Branża opakowaniowa w coraz większym stopniu zdaje sobie sprawę, że doskonałe właściwości barierowe i odpowiedzialność za środowisko nie muszą oznaczać sprzecznych celów. Pojawiające się technologie materiałowe umożliwiają uzyskanie właściwości o wysokiej barierowości w ramach uproszczonych struktur nadających się do recyklingu. Producenci sprzętu muszą dostosować się do tych zmieniających się receptur.
Zaawansowane konstrukcje barierowe na bazie polietylenu osiągają teraz wydajność wymaganą wcześniej warstw aluminium lub METPET. Rozwiązania te zapewniają wyjątkowe korzyści dla środowiska:
Konstrukcje barierowe z pełnego polietylenu wymagają bardziej precyzyjnej kontroli sprzętu niż tradycyjne konfiguracje. Okna przetwarzania są węższe; Parametry wytłaczania i kompozytu muszą mieścić się w węższych tolerancjach. Sprzęt zaprojektowany dla starszych materiałów może mieć problemy z tymi wymaganiami, tworząc komercyjną zachętę do ulepszania technologii.
Zaawansowany sprzęt do wytłaczania obejmujący:
Możliwości te pozycjonują nowoczesność maszyna do laminowania technologię jako platformę umożliwiającą tworzenie zrównoważonych rozwiązań barierowych nowej generacji. Producenci sprzętu wdrażający te technologie zyskują znaczną przewagę konkurencyjną, ponieważ właściciele marek coraz częściej traktują ekologiczność obok funkcjonalności barier.
W przypadku inżynierów zajmujących się pakowaniem i decydentów produkcyjnych oceniających sprzęt kompleksowa ocena wymaga zrozumienia, w jaki sposób specyfikacje sprzętu przekładają się na działanie barier w rzeczywistych warunkach.
| Parametr wyposażenia | Wpływ na barierę | Metoda oceny |
|---|---|---|
| Stabilność kontroli napięcia | Zapobiega mikropęknięciom warstwy barierowej wywołanym naprężeniami | Poproś o specyfikację zmienności naprężenia podczas serii produkcyjnych |
| Jednolitość powłoki | Zapewnia stałą przyczepność międzywarstwową na całej szerokości wstęgi | Zbadaj dane dotyczące zmian masy powłoki na różnych maszynach |
| Precyzja zgrzewania | Osiąga stałą wytrzymałość uszczelnienia w całej strefie uszczelnienia | Poproś o badanie wytrzymałości uszczelnienia w kierunku maszyny i od krawędzi do krawędzi |
| Przechwytywanie danych procesowych | Umożliwia śledzenie wydajności i ciągłe doskonalenie | Przejrzyj dostępne możliwości rejestrowania danych i raportowania |
W decyzjach dotyczących wyboru sprzętu nie należy skupiać się na maksymalnej wydajności w optymalnych warunkach, ale raczej na stałej wydajności w normalnych warunkach operacyjnych. To rozróżnienie oddziela niezawodne systemy produkcyjne od niespójnego sprzętu, który działa skutecznie tylko w warunkach laboratoryjnych.
Współczesny przemysł karmy dla zwierząt domowych rozumie, że świeżość produktu stanowi wymóg projektowy, a nie kwestię poprodukcyjną. Wielowarstwowe struktury kompozytowe zapewniają teoretyczny potencjał barierowy. Wykonanie sprzętu decyduje o tym, czy potencjał ten przekształci się w rzeczywistość terenową.
Ta podstawowa zasada odróżnia udane wyniki marki od rozczarowujących niepowodzeń w zakresie trwałości:
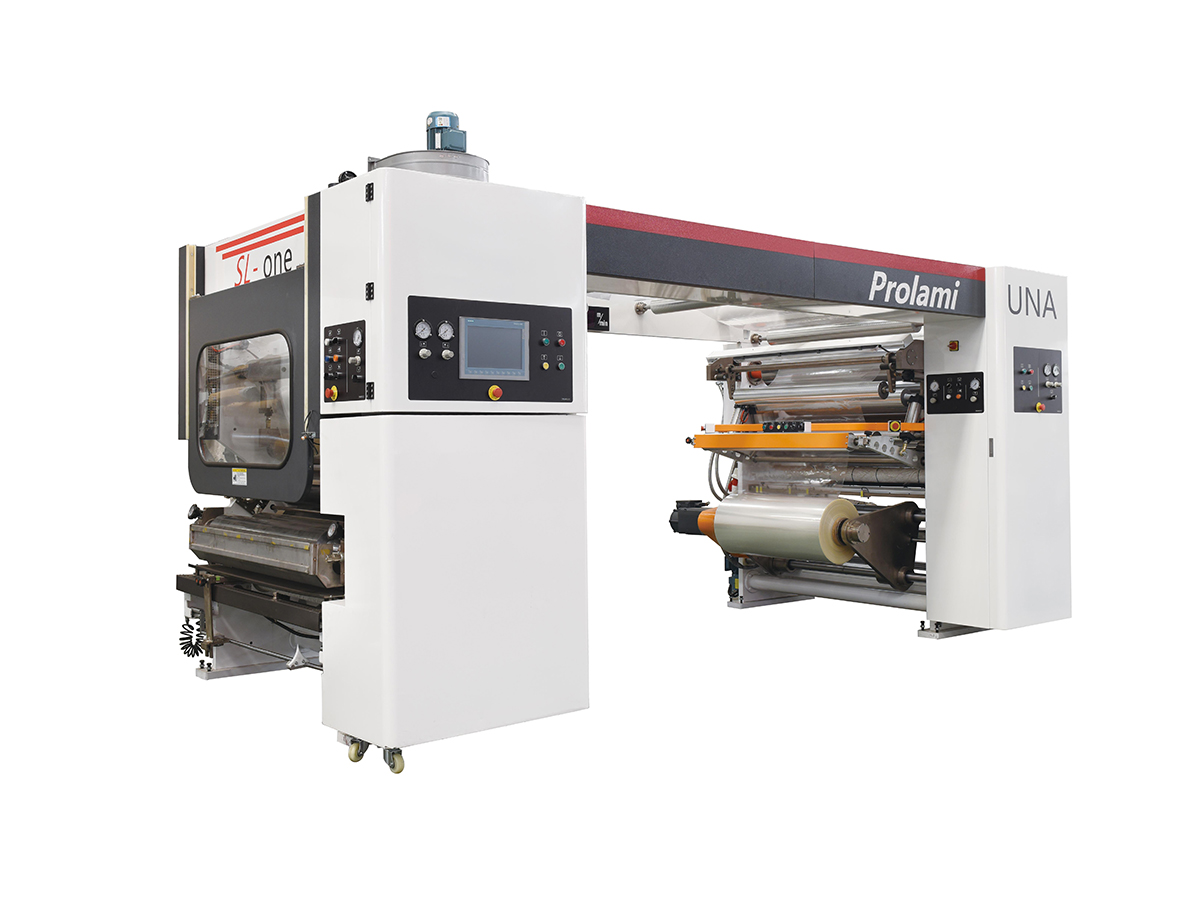
Podczas oceny rozwiązań w zakresie sprzętu pakującego najważniejsze pytanie brzmi: Czy Twoje maszyna do laminowania ochrona wydajności bariery czy zużycie jej poprzez zmienność procesu? Najbardziej wyrafinowane struktury materiałowe nie są w stanie pokonać ograniczeń sprzętowych. I odwrotnie, odpowiednio dostrojony sprzęt maksymalizuje nawet konwencjonalnie opracowane struktury, zapewniając wydajność, która zaskakuje konkurencję pracującą z identycznymi specyfikacjami materiałowymi.
Marki zwycięskie w kategoriach karmy premium dla zwierząt domowych dostrzegają tę rzeczywistość. Inwestują w technologie sprzętowe, które przekształcają potencjał materiałowy w udokumentowaną, stałą wydajność bariery. Rozumieją, że decyzje dotyczące opakowania wpływają nie tylko na wygląd na półce, ale także na termin przydatności do spożycia, zadowolenie konsumentów i ostatecznie lojalność wobec marki.
Dla producentów sprzętu stanowi to ogromną szansę konkurencyjną. Twoja wiedza techniczna w zakresie naprężenia kompozytu, precyzji powlekania i konsystencji zgrzewu termicznego odpowiada na dokładne pytania, które nie pozwalają inżynierom zajmującym się pakowaniem spać w nocy. Ustaw swoje maszyna do laminowania nie jako sprzęt do produkcji towarowej, ale jako fundament techniczny pozwalający markom z pewnością obiecać świeżość, której oczekują i na którą zasługują konsumenci karmy dla zwierząt najwyższej jakości.
OTR (współczynnik przepuszczania tlenu) mierzy ilość tlenu przenikającą przez opakowanie na jednostkę powierzchni w jednostce czasu, zwykle wyrażaną w cm3/m2,24h. WVTR (Water Vapor Transmission Rate) mierzy przenikanie wilgoci, zwykle wyrażane jako g/m2,24h. Jedno i drugie ma znaczenie, ponieważ tlen powoduje utlenianie tłuszczu (tworząc zjełczały smak), podczas gdy wilgoć katalizuje to utlenianie i powoduje degradację tekstury smakołyków. Opakowanie o doskonałym OTR, ale słabym WVTR nie powiedzie się, ponieważ wilgoć przenika i przyspiesza oksydacyjny rozkład tłuszczów.
Wilgotność zwiększa szybkość dyfuzji tlenu przez matryce żywności o ponad 300%, gdy wilgotność względna wzrasta z 50% do 85%. Wilgoć uwodnia jony metali (żelaza, miedzi), które katalizują reakcje wolnorodnikowe. Woda rozkłada także mikroskopijną strukturę żywności, wystawiając wcześniej chronione tłuszcze na kontakt z tlenem. Dodatkowo wilgoć zakłóca naturalne systemy antyoksydacyjne zawarte w produkcie. Te połączone mechanizmy wyjaśniają, dlaczego kontrola wilgoci jest nierozerwalnie związana z działaniem bariery tlenowej.
Oceń trzy zmienne: zawartość tłuszczu w produkcie (wyższa zawartość tłuszczu wymaga lepszej bariery tlenowej), pożądany okres przydatności do spożycia (wydłużony okres przydatności wymaga niższych OTR i WVTR) oraz warunki przechowywania (środowiska o wysokiej temperaturze lub wysokiej wilgotności wymagają lepszej bariery). Preparaty wysokotłuszczowe wymagające 12-miesięcznego okresu trwałości zazwyczaj wymagają struktur PET/METPET/PE lub PET/AL/PE osiągających OTR poniżej 10 cm3/m2,24h i WVTR poniżej 1,0 g/m2,24h. Produkty o niższej zawartości tłuszczu i krótszym okresie przydatności do spożycia mogą odpowiednio działać z podstawowymi strukturami PET/PE. Konsultacje z dostawcami materiałów i producentami sprzętu zapewniają wskazówki dotyczące konkretnych zastosowań.
Uszczelnienia termiczne stanowią krytyczny punkt końcowy ochrony barierowej. Nawet doskonałe kompozytowe warstwy barierowe stają się nieistotne, jeśli zawodzi integralność uszczelnienia. Tlen i wilgoć mogą przedostać się bezpośrednio przez uszkodzone uszczelki. Specyfikacje wytrzymałości zgrzewu wynoszące minimum 1,5 N/15 mm zapewniają, że zapieczętowane opakowanie jest odporne na naprężenia otwierające podczas manipulacji bez penetracji bariery. Sprzęt kontrolujący parametry zgrzewania termicznego (temperatura, ciśnienie, czas przebywania) z precyzją zapewnia stałą wytrzymałość uszczelnienia, dzięki czemu niezawodność uszczelnienia jest tak samo ważna jak sama wielowarstwowa struktura kompozytowa.
Odchylenia w sprzęcie produkcyjnym powodują wady mikrostrukturalne, które zmniejszają rzeczywistą wydajność bariery poniżej wartości teoretycznych. Wahania naprężenia kompozytu powodują powstawanie naprężeń w warstwach barierowych, które mogą przekształcić się w mikropęknięcia. Niejednorodna powłoka klejąca tworzy zlokalizowane strefy rozwarstwienia. Niewłaściwe uszczelnienie termiczne powoduje pozostawienie mikrootworów w strefie uszczelnienia. Wahania wilgotności, zmiany właściwości materiału i zanieczyszczenia wprowadzają dodatkowe zmienne. Wysokowydajny sprzęt minimalizuje te odchylenia poprzez stabilność naprężenia, jednorodność powłoki i precyzję temperatury, dzięki czemu teoretyczne wartości bariery są bardzo zbliżone do praktycznych parametrów terenowych.
Zaawansowane struktury polietylenowe, takie jak MDO PE/PE-EVOH, osiągają obecnie podobną lub lepszą skuteczność barierową w porównaniu do struktur zawierających aluminium (OTR poniżej 0,5 cm3/m2.dzień w porównaniu do 0,5 cm3/m2.24h dla aluminium). Podstawową zaletą jest ochrona środowiska: konstrukcje na bazie PE nadają się do mechanicznego recyklingu w ramach konwencjonalnego odzysku tworzyw sztucznych poużytkowych, podczas gdy folie zawierające aluminium są trudne do recyklingu. Podstawowym wyzwaniem sprzętowym w przypadku konstrukcji PE są węższe okna przetwarzania, wymagające bardziej precyzyjnej kontroli temperatury i ciśnienia. W miarę nasilania się priorytetów środowiskowych należy spodziewać się coraz szybszego wdrażania rozwiązań barierowych na bazie PE.
Skontaktuj się z nami
Polecane produkty
Łączenie rąk z Huitongiem
Dostosuj swoje elastyczne rozwiązanie w zakresie sprzętu pakującego
Zapytaj teraz
Produkty
skontaktuj się z nami

Telefon: +86-0510-86328508
+86-0510-86324508
Telefon Komórkowy: +86-13914908980
E-mail: [email protected]
Adres: Nr 429 Xizhang Road, miasto Gushan, miasto Jiangyin, prowincja Jiangsu, Chiny