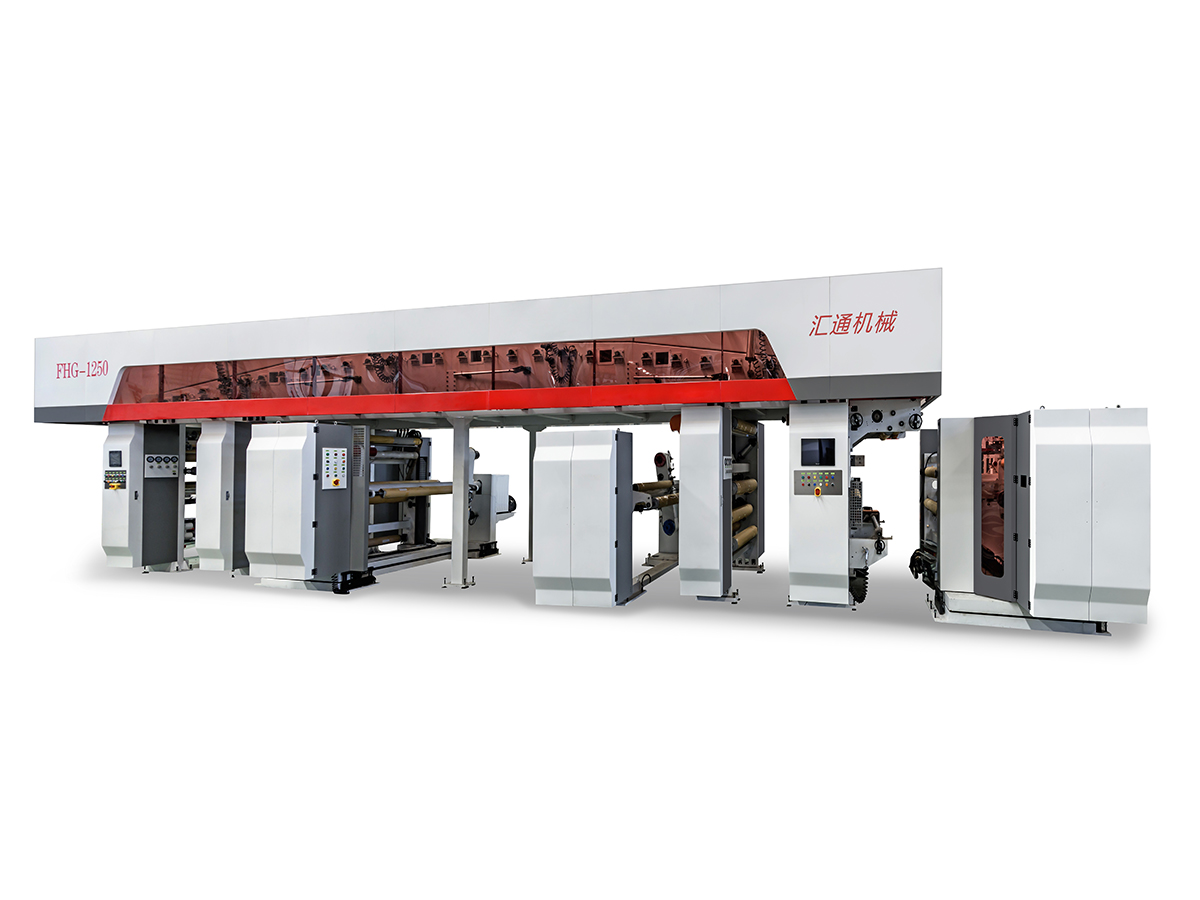
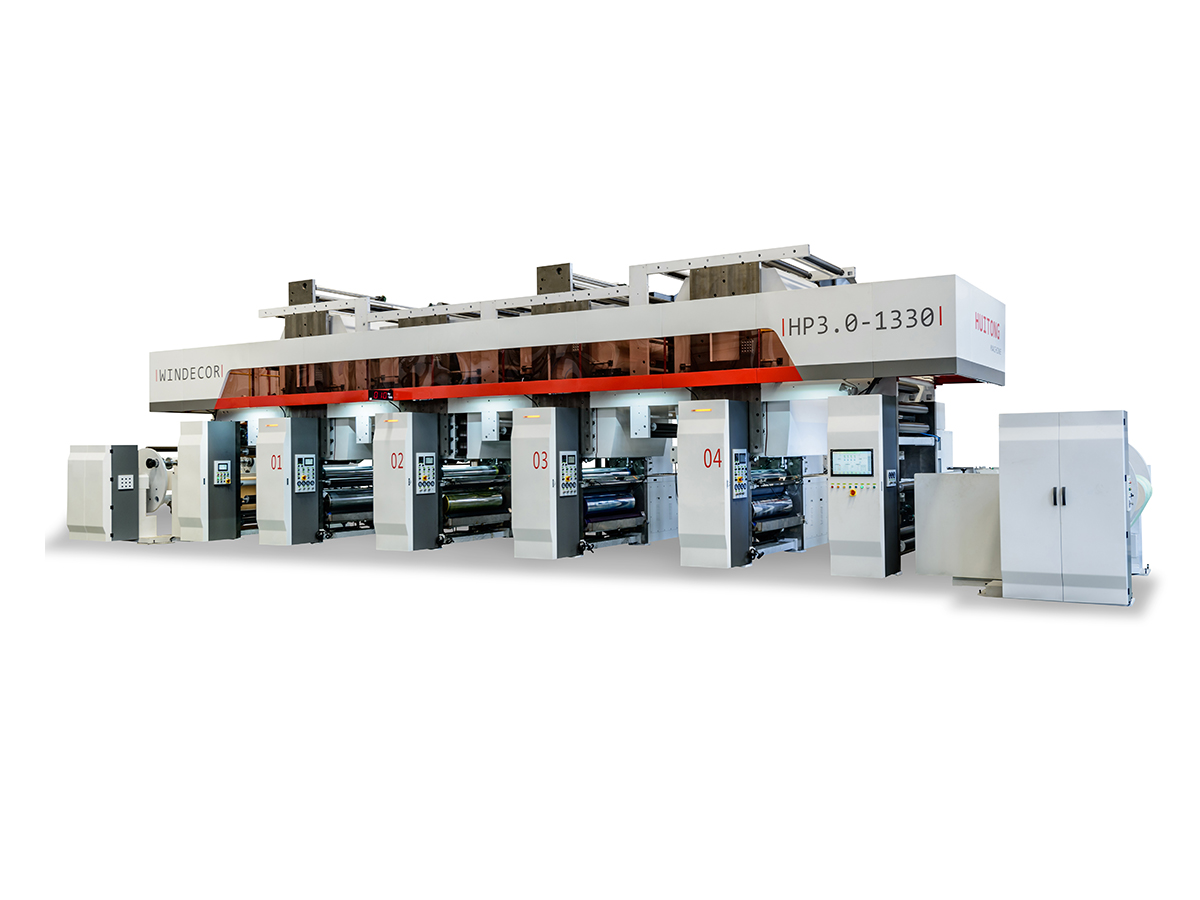
Wydajność elastycznej bariery do pakowania żywności jest zwykle przypisywana doborowi materiału. W dyskusjach technicznych dominują folie EVOH, PVDC, folia aluminiowa i folie metalizowane. Jednak dwa konwertery mogą wykorzystywać tę samą strukturę folii barierowej na różnych maszynach i osiągać radykalnie różne wyniki szybkości przenikania tlenu i pary wodnej. Materiał daje potencjał. Sprzęt decyduje o tym, jaka część tego potencjału zostanie faktycznie wykorzystana.
Gdzie leży ta rozbieżność między specyfikacją a rzeczywistością optymalizacja sprzętu do pakowania żywności staje się strategią wydajności barierowej. Odchylenia w procesie mogą uszkodzić warstwy barierowe, spowodować nierówności powłoki i wprowadzić defekty na styku laminacji. Żaden z tych problemów nie pojawia się w arkuszu danych żywicy. Wszystkie skracają okres przydatności do spożycia.
Kluczowe spostrzeżenia: Zanieczyszczenia i cząstki powierzchniowe podłoża mogą powodować powstawanie defektów typu otworki. W takich miejscach może całkowicie brakować warstwy barierowej, a skuteczność bariery gazowej gwałtownie spada, nawet jeśli specyfikacja folii wygląda prawidłowo na papierze.
Matryca do współwytłaczania jest pierwszym miejscem, w którym działanie bariery jest chronione lub zagrożone. Precyzja kontroli rozkładu warstw określa, czy warstwa barierowa EVOH czy PA tworzy ciągłą, pozbawioną defektów barierę. Jeśli kanały matrycy rozprowadzają stopiony materiał nierównomiernie, w warstwie barierowej powstają cienkie plamy. Te cienkie plamki stają się preferowanymi drogami tlenu i wilgoci.
Konstrukcja ślimaka musi również pasować do okna przetwarzania różnych żywic barierowych. PA, EVOH i PVdC mają wąskie zakresy stabilności termicznej. Nadmierne nagrzewanie przy ścinaniu lub złe mieszanie może spowodować degradację żywicy barierowej lub spowodować wahania grubości. Specjalna konstrukcja ślimaka, która obsługuje wszystko, od żywic standardowych po specjalistyczne żywice inżynieryjne bez wymiany, daje przetwórcom praktyczną korzyść: mniejsze ryzyko zmiany i bardziej spójną jakość warstwy barierowej.
Jednorodność powłoki laminującej bez rozpuszczalników bezpośrednio wpływa na siłę wiązania międzywarstwowego. Słabo związana powierzchnia styku staje się kanałem dla wilgoci i tlenu. Nawet mikroskopijne niezwiązane obszary mogą umożliwić migrację gazu wzdłuż granicy faz, całkowicie omijając warstwę barierową.
Wykazano, że powlekanie metodą wklęsłości odwróconej zapewnia wyjątkowo jednolite powłoki bez porów, co ma kluczowe znaczenie w zastosowaniach barierowych. Różnica pomiędzy powłoką jednolitą a tą z drobnymi defektami nie jest kosmetyczna. Jest funkcjonalny. Wady powłoki barierowej, takie jak dziury i pęknięcia, nawet jeśli zajmują bardzo mały procent powierzchni, mogą znacznie obniżyć ogólną skuteczność bariery.
Odchylenia temperatury, ciśnienia i czasu zgrzewania mogą spowodować niekompletne uszczelnienie. Opakowanie z doskonałą folią barierową może nadal zawieść, jeśli zamknięcie nie jest szczelne. W przypadku opakowań zawierających tłustą lub wilgotną żywność szczególnie szkodliwe są zanieczyszczenia i niespójność uszczelnień.
Precyzyjne systemy kontroli zgrzewania mają największe znaczenie, gdy produkt jest agresywny lub gdy linia pakująca pracuje z dużą prędkością. Uszczelnienie, które wizualnie wygląda akceptowalnie, może nadal przeciekać na poziomie mikroskopijnym.
Poniższa tabela łączy typowe parametry maszyn ze ścieżkami wpływu na działanie bariery i typowymi problemami. Każdy wiersz zawiera także krótki opis rozwiązania zorientowanego na sprzęt.
| Parametr wyposażenia | Ścieżka wpływu na działanie bariery | Typowy problem | Kierunek rozwiązań sprzętowych |
|---|---|---|---|
| Temperatura wytłaczania | Zbyt wysoka powoduje degradację żywicy barierowej; zbyt niska powoduje słabą plastyfikację | EVOH ma wąskie okno stabilności termicznej | Precyzyjna wielostrefowa kontrola temperatury z profilami dostosowanymi do żywic |
| Precyzja rozkładu warstw matrycy | Bezpośrednio wpływa na równomierność grubości warstwy barierowej | Lokalne cienkie punkty stają się słabymi punktami przenikania | Precyzyjna regulacja szczeliny matrycy i kontrola proporcji warstw |
| Laminowanie tension control | Wahania naprężeń powodują mikropęknięcia w warstwie barierowej | Szczególnie szkodliwy dla folii metalizowanych i powlekanych | Sterowanie napięciem w pętli zamkniętej ze sprzężeniem zwrotnym tancerza lub ogniwa obciążnikowego |
| Powłoka weight uniformity | Powłoka thickness deviation causes barrier performance fluctuation | Główne źródło defektów otworkowych | Odwrócony wklęsłodruk lub zoptymalizowana konstrukcja głowicy powlekającej |
| Precyzja parametrów zgrzewania | Integralność uszczelnienia determinuje ostateczny wynik bariery | Szybkość wycieków bezpośrednio powiązana z okresem przydatności do spożycia | Wysoka dokładność kontroli temperatury, ciśnienia i czasu przebywania |
Parametry te nie działają samodzielnie. Cienka warstwa barierowa wynikająca ze złego rozłożenia matrycy może zostać dodatkowo uszkodzona przez skoki napięcia podczas laminowania. Dziurkę w powłoce można zamaskować dobrym uszczelnieniem podczas wstępnych testów, ale po przechowywaniu może ona zostać zamaskowana. Optymalizacja sprzętu oznacza kontrolowanie całego łańcucha, a nie tylko jednej stacji.
Działanie bariery nie powinno czekać na testowanie gotowego produktu. Systemy kontroli grubości i masy powłoki na linii produkcyjnej mogą monitorować jednorodność warstwy barierowej w czasie rzeczywistym. Kontrola przezroczystości może zidentyfikować defekty powłoki, takie jak dziury i pęknięcia. Kiedy systemy te są zintegrowane ze sterowaniem w pętli zamkniętej, maszyna może dostosować parametry przed wyprodukowaniem partii materiału niezgodnego.
Spójność działania bariery ma większe znaczenie niż pojedyncza najwyższa wartość. System zarządzania recepturami, który umożliwia przywołanie typowych parametrów procesu jednym dotknięciem, zmniejsza ryzyko odchyleń parametrów podczas przezbrojeń. Zapewnia to stabilność bariery między partiami, co jest szczególnie ważne w przypadku przetwórców realizujących wiele krótkich zamówień na tej samej linii.
Zrównoważone rozwiązania barierowe, takie jak powłoki na bazie biologicznej i powłoki na bazie wody, stawiają nowe wymagania sprzętowi. Optymalizacja systemu suszenia ma kluczowe znaczenie dla jednolitego tworzenia powłok na bazie wody. Technologia delikatnego sieciowania radiacyjnego może poprawić wytrzymałość folii bez uszkadzania warstwy barierowej EVOH. Sprzęt, który może dostosować się do tych nowych materiałów bez utraty integralności bariery, zapewnia przetwórcom platformę produkcyjną kompatybilną z przyszłością.
Jeśli opakowanie nie przejdzie testów barierowości dla tlenu lub wilgoci, przyczyną nie zawsze jest specyfikacja folii. Poniższa diagnostyczna lista kontrolna pomaga prześledzić problem w historii sprzętu i procesu.
To podejście diagnostyczne odzwierciedla głębsze zrozumienie relacji sprzęt-bariera. Buduje także autorytet techniczny, pokazując, że działanie bariery jest efektem działania systemu, a nie samą właściwością materialną.
Kluczowe czynniki związane ze sprzętem obejmują kontrolę temperatury wytłaczania, precyzję rozkładu warstw matrycy, stabilność naprężenia laminowania, jednorodność masy powłoki i dokładność parametrów zgrzewania. Każdy czynnik może chronić lub niszczyć warstwę barierową podczas produkcji.
EVOH ma wąskie okno stabilności termicznej. Zbyt wysoka temperatura powoduje degradację, co pogarsza funkcję bariery. Zbyt niska temperatura powoduje słabą plastyfikację, co prowadzi do nierównej grubości warstwy i potencjalnych szczelin barierowych.
Folia może być poprawna, ale odchylenia w procesie sprzętowym mogą uszkodzić warstwę barierową. Typowe przyczyny obejmują błędy w rozmieszczeniu matrycy, mikropęknięcia wywołane naprężeniem, dziury w powłoce i niekompletne zgrzewanie. Przegląd historii parametrów procesu jest pierwszym krokiem diagnostycznym.
Tak. Kontrola grubości i powłoki na linii może wykryć problemy z jednorodnością i dziury w czasie rzeczywistym. Sterowanie w pętli zamkniętej reguluje następnie parametry przed wyprodukowaniem dużych ilości materiału niezgodnego.
Zarządzanie recepturami ogranicza dryf parametrów podczas przezbrojeń. Gdy ta sama struktura bariery jest uruchamiana wielokrotnie, spójne ustawienia maszyny zapewniają stałą wydajność bariery, co jest niezbędne dla przewidywalności okresu przydatności do spożycia.
Wydajność elastycznej bariery do pakowania żywności jest wynikiem inżynierii systemowej. Materiały dają potencjał. Sprzęt określa, jaka część tego potencjału zostanie wykorzystana. Wybierając sprzęt, przetwórcy powinni ocenić zdolność ochrony warstwy barierowej, precyzję kontroli parametrów procesu i stabilność każdej partii.
Praktyczne pytanie jest proste: czy Twój sprzęt pomaga, czy utrudnia działanie bariery? Odpowiedź często leży w szczegółach kontroli temperatury, precyzji matrycy, stabilności naprężenia, jednorodności powłoki i dokładności uszczelnienia.
Skontaktuj się z nami
Polecane produkty
Łączenie rąk z Huitongiem
Dostosuj swoje elastyczne rozwiązanie w zakresie sprzętu pakującego
Zapytaj teraz
Produkty
skontaktuj się z nami

Telefon: +86-0510-86328508
+86-0510-86324508
Telefon Komórkowy: +86-13914908980
E-mail: [email protected]
Adres: Nr 429 Xizhang Road, miasto Gushan, miasto Jiangyin, prowincja Jiangsu, Chiny