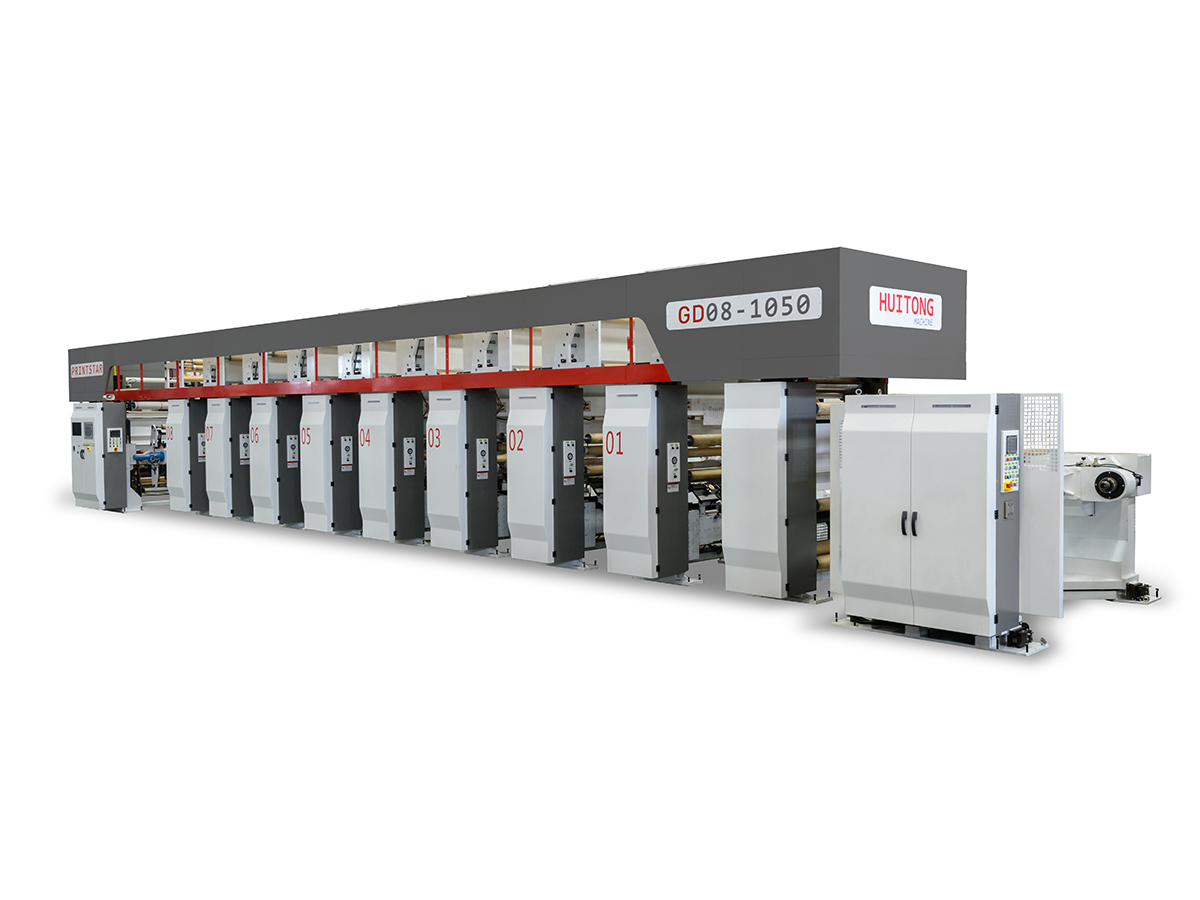
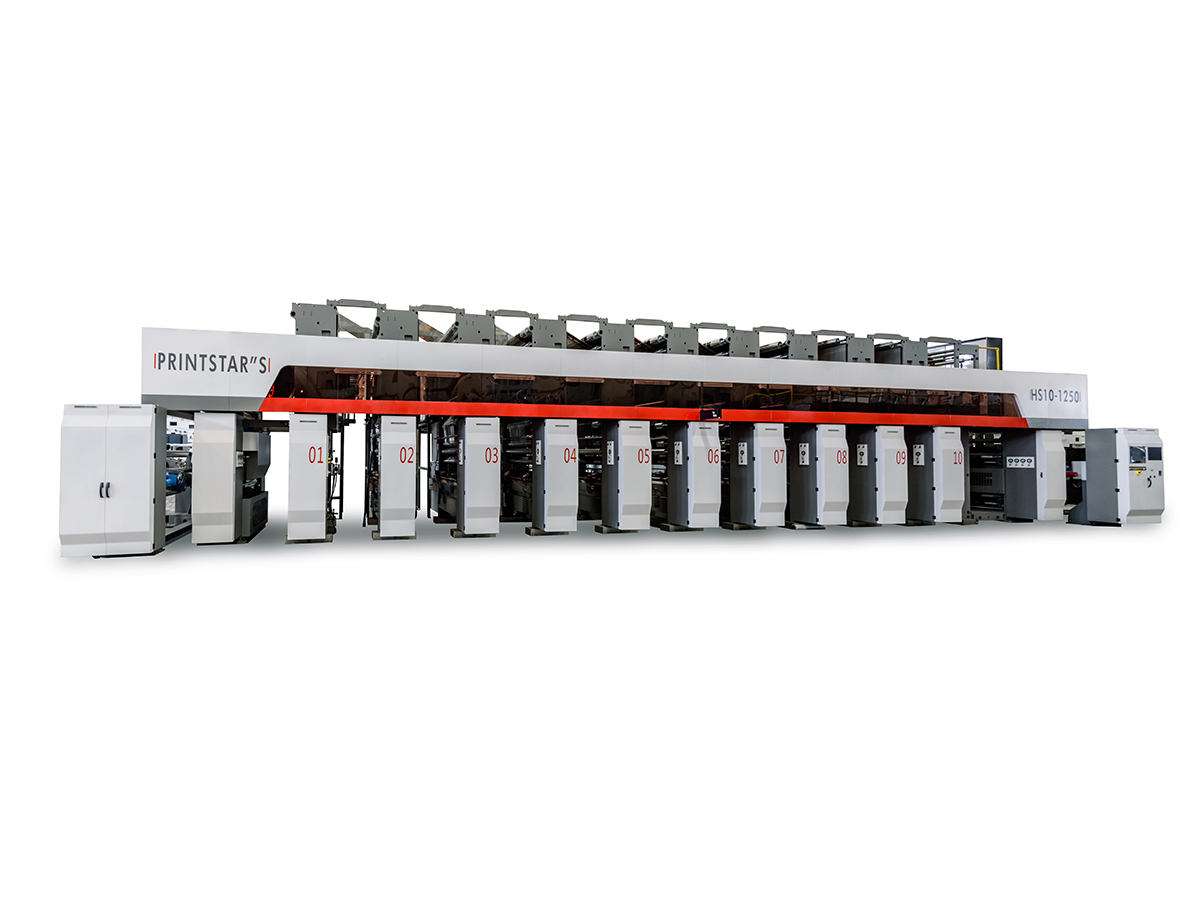
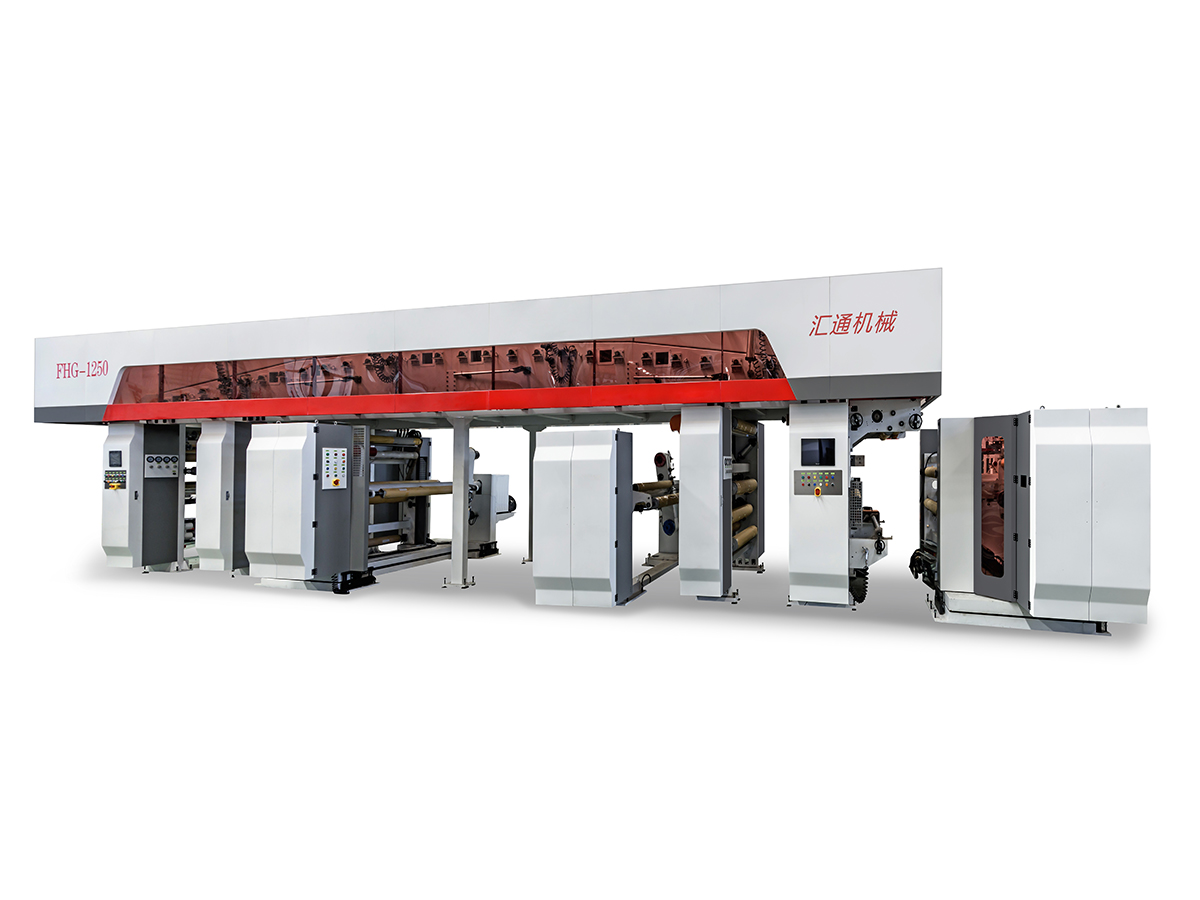
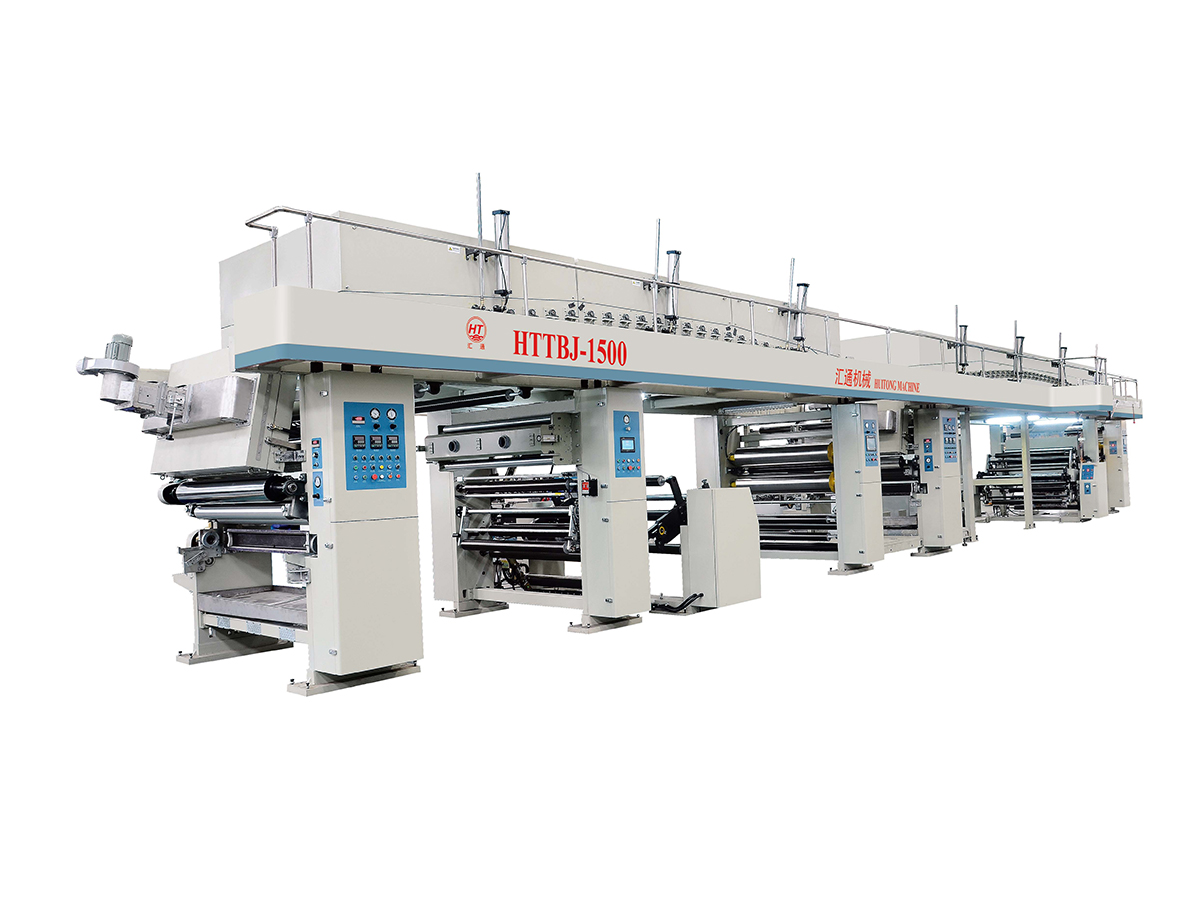
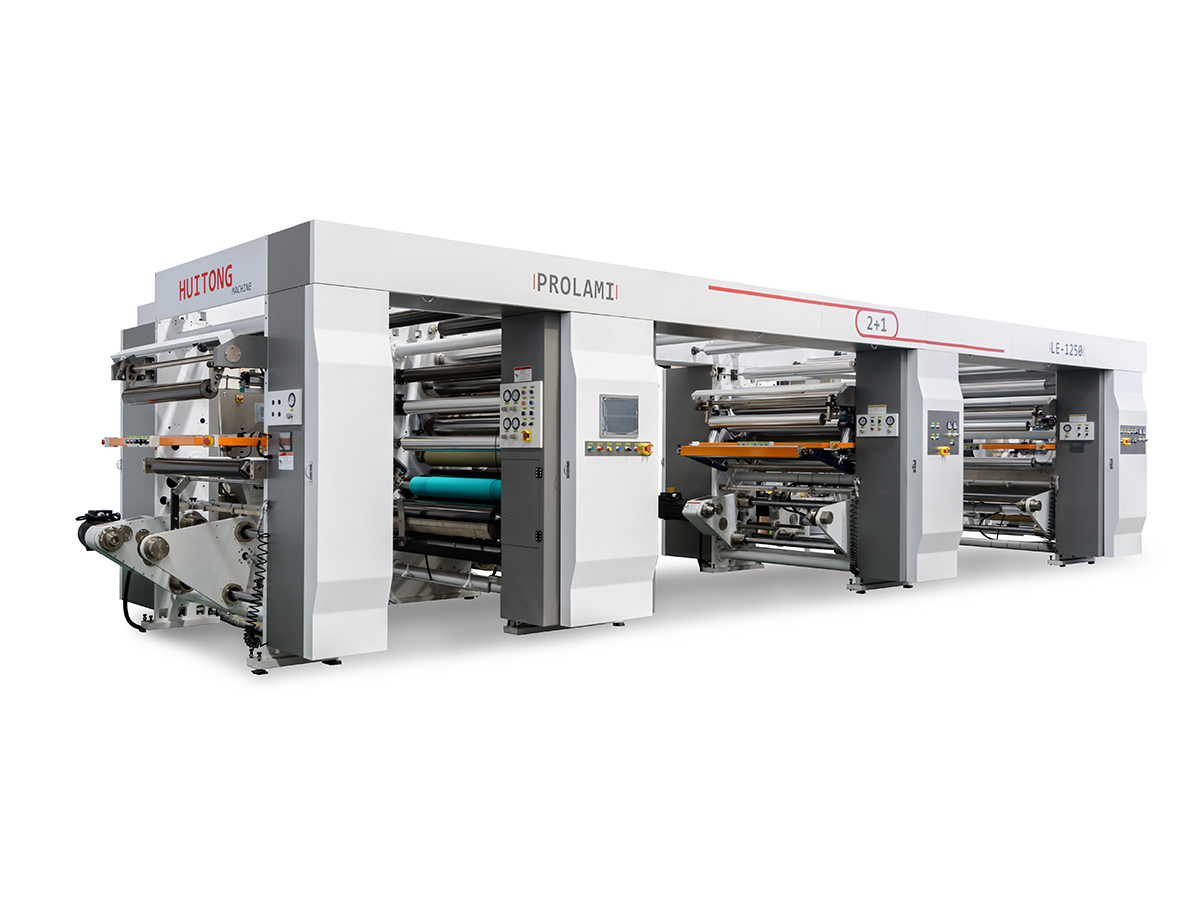
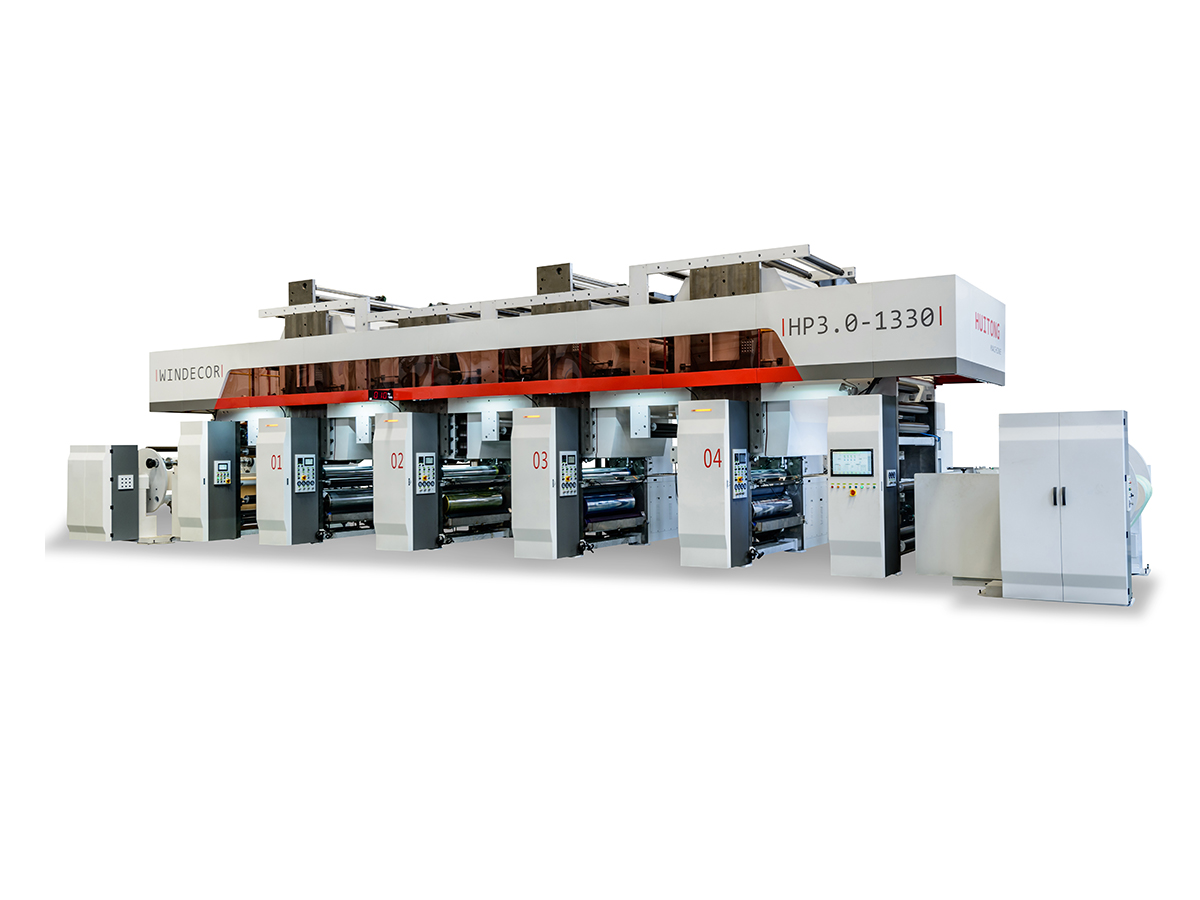
A maszyna do laminowania bezrozpuszczalnikowego stanowi fundamentalną zmianę w produkcji opakowań elastycznych. W przeciwieństwie do tradycyjnych systemów opartych na rozpuszczalnikach, które do rozpuszczania klejów opierają się na lotnych związkach organicznych, laminatory bezrozpuszczalnikowe wykorzystują dwuskładnikowy układ chemiczny, w którym żywica i utwardzacz reagują na poziomie molekularnym, tworząc trwałe wiązania bez emisji rozpuszczalnika.
Technologia ta zmieniła sposób, w jaki przetwórcy podchodzą do ekonomiki produkcji i zgodności z wymogami ochrony środowiska. Eliminując potrzebę stosowania tuneli suszących, systemów odzyskiwania rozpuszczalników i rozbudowanej infrastruktury wentylacyjnej, systemy bezrozpuszczalnikowe zapewniają jednocześnie niższe koszty operacyjne i doskonałą siłę wiązania.
Dla przetwórców opakowań elastycznych stojących w obliczu presji marży i zaostrzenia przepisów, zrozumienie laminowania bezrozpuszczalnikowego stało się niezbędne do utrzymania konkurencyjności. W tym przewodniku omówiono podstawowe pytania wpływające na decyzje zakupowe: jakie specyfikacje mają największe znaczenie, ile faktycznie zaoszczędzisz i która konfiguracja maszyny pasuje do Twojego profilu produkcyjnego.
Laminowanie bezrozpuszczalnikowe działa na zasadzie zasadniczo różniącej się od systemów opartych na rozpuszczalnikach. Dwuskładnikowy klej składający się z żywicy epoksydowej i reaktywnego utwardzacza jest precyzyjnie dozowany i nakładany na podłoże. W ciągu kilku sekund od kontaktu rozpoczyna się reakcja polimeryzacji, w wyniku której powstają usieciowane łańcuchy polimerowe, które łączą materiały ze sobą poprzez mechaniczne blokowanie i adhezję chemiczną.
Ta chemia eliminuje obciążenie dla środowiska związane z odzyskiwaniem rozpuszczalników i złożoność operacyjną związaną z zarządzaniem emisjami lotnych. Zużycie energii spada drastycznie, ponieważ nie podgrzewa się dużych ilości powietrza w celu odparowania rozpuszczalników. Wydajność wzrasta, ponieważ produkcja nie jest wstrzymywana na cykle suszenia.
Laminatory bezrozpuszczalnikowe skutecznie łączą szeroką gamę elastycznych podłoży opakowaniowych. Folia BOPP, folia PET, polietylen, folia aluminiowa, folia metalizowana i materiały na bazie papieru działają z powodzeniem. Dwuskładnikowy system klejący dostosowuje się do różnych energii powierzchniowych, bez konieczności stosowania oddzielnych receptur kleju dla każdej kombinacji podłoża. Ta wszechstronność zmniejsza złożoność zapasów i umożliwia szybką zmianę zadań.
Decyzja o przyjęciu technologii bezrozpuszczalnikowej zazwyczaj koncentruje się na redukcji kosztów. Przetwórcy przechodzący z laminowania na sucho na bazie rozpuszczalników zgłaszają spójne wzorce w swoich strukturach kosztów:
| Składnik kosztów | Laminowanie na sucho na bazie rozpuszczalnika | Laminowanie bezrozpuszczalnikowe |
|---|---|---|
| Zużycie kleju na kg podłoża | 12-18 gramów | 2,5-4 gramów |
| Roczny koszt energii (na 1000 godzin) | 8 000–12 000 USD (ogrzewanie/suszenie) | 1500–2500 USD (tylko pomiar) |
| Konserwacja odzysku rozpuszczalnika | 3000-5000 dolarów rocznie | Wyeliminowany |
| Zgodność środowiskowa (testowanie LZO) | 2000-4000 dolarów rocznie | Minimalne |
W przypadku średniej wielkości konwertora pracującego 2000 godzin rocznie, różnice te kumulują się, dając oszczędności od 25 000 do 45 000 dolarów rocznie, w zależności od składu substratów i bieżących kosztów kleju. Większość konwerterów osiąga zwrot z inwestycji w sprzęt w ciągu 18-28 miesięcy.
Ramy regulacyjne regulujące emisję LZO w Ameryce Północnej, Europie i Azji nadal się zaostrzają. Laminatory bezrozpuszczalnikowe eliminują emisję LZO u źródła, upraszczając zgodność z obowiązującymi normami (UE 2004/42/WE, regulacje amerykańskiej Agencji Ochrony Środowiska, tytuł 17 stanu Kalifornia) i wyprzedzając przewidywane zmiany regulacyjne. Ta korzyść w zakresie zgodności wykracza poza koszty — wzmacnia relacje z właścicielami marek i sprzedawcami detalicznymi, którzy coraz częściej audytują praktyki środowiskowe dostawców.
Systemy bezrozpuszczalnikowe działają w sposób ciągły z maksymalną prędkością linii. Układy na bazie rozpuszczalników zazwyczaj nie mogą efektywnie przekraczać 250-300 m/min ze względu na kinetykę parowania rozpuszczalnika. A maszyna do laminowania bezrozpuszczalnikowego skonfigurowany do szybkiej produkcji, utrzymuje prędkość 350-450 m/min bez pogorszenia jakości, co przekłada się bezpośrednio na zwiększoną przepustowość na tej samej powierzchni.
Dwuskładnikowa chemia epoksydowa tworzy wiązania, które przekraczają oczekiwania dotyczące wytrzymałości mechanicznej dla systemów na bazie rozpuszczalników. Odporność na odrywanie, szczególnie w gorącym i wilgotnym środowisku, gdzie rozpuszczalniki słabną, pozostaje niezmienna przez cały okres użytkowania produktu. W przypadku wymagających zastosowań, takich jak torebki retortowe i przechowywanie w wysokiej temperaturze, spoiwa bezrozpuszczalnikowe znacznie przewyższają tradycyjne kleje.
Dostępne szerokości wstęgi wahają się od 600 mm do 1300 mm lub szersze. Wybór zależy od wymiarów głównego podłoża i konieczności jednoczesnego drukowania wielu węższych produktów. Maszyna o średnicy 900 mm nadaje się do większości zastosowań związanych z elastycznym pakowaniem, zachowując jednocześnie optymalny rozkład sił zagęszczania. Szersze maszyny poprawiają ekonomikę pracy na dużych formatach, ale zmniejszają elastyczność w przypadku zmiany pracy.
Szybkość produkcji ma bezpośredni wpływ na koszt sprzętu i potencjał wydajności. Standardowe konfiguracje działają przy prędkości 150-250 m/min, odpowiednie dla złożonych konstrukcji wymagających precyzyjnego pasowania lub klejenia wielowarstwowego. Modele o dużej prędkości osiągają 350-450 m/min, zoptymalizowane do prostej pracy dwuwarstwowej z wybaczającymi tolerancjami. Wydajność przy maksymalnej prędkości na wstędze o szerokości 1000 mm daje około 450-540 kg na godzinę.
Istnieją dwa podstawowe systemy pomiarowe:
Jednorodność kleju bezpośrednio wpływa na jakość produktu końcowego. Większość nowoczesnych systemów wykorzystuje elektronicznie sterowane dozowanie z monitorowaniem w pętli zamkniętej, aby utrzymać tolerancje w granicach plus/minus 10% na szerokości wstęgi.
Średnica rdzenia zwykle waha się od 76 mm do 152 mm. Maksymalna waga rolki macierzystej na większości maszyn sięga 500-800 kg, co określa, jak długo trwa produkcja przed przewinięciem. Automatyczne systemy podawania rolek i kontroli krawędzi wstęgi zmniejszają liczbę interwencji operatora i ilość braków, szczególnie w przypadku krótszych serii produkcyjnych.
Przed określeniem sprzętu potwierdź wszystkie materiały, które zamierzasz uruchomić:
Kompaktowe, jednopozycyjne maszyny o szerokości wstęgi 600-900mm i prędkości 180-250 m/min zapewniają optymalny zwrot z inwestycji. Konfiguracje te wymagają minimalnej przestrzeni na podłodze i przeszkolenia operatora. Czas konfiguracji między zadaniami wynosi zazwyczaj średnio 15–20 minut, co jest odpowiednie dla środowisk warsztatowych z częstymi zmianami. Wymóg kapitałowy waha się od 120 000 USD do 160 000 USD.
Maszyny duplex (dwustanowiskowe) lub szybkie modele jednostanowiskowe pracujące w sposób ciągły z prędkością 350 m/min spełniają wymagania dotyczące objętości przy jednoczesnym zachowaniu kontroli jakości. Zautomatyzowana obsługa rolek, sterowanie naprężeniem sterowane serwomechanizmem i zintegrowane cykle czyszczenia minimalizują przestoje. Systemy te uzasadniają inwestycję od 220 000 do 300 000 dolarów dzięki stałej przepustowości.
Maszyny modułowe z systemami szybkiej wymiany rolek i elastycznym dozowaniem kleju umożliwiają laminowanie dwuwarstwowe, trójwarstwowe i czterowarstwowe bez zmiany sprzętu. Ta wszechstronność okazuje się cenna dla przetwórców obsługujących wiele rynków o różnych wymaganiach barierowych i strukturalnych. Inwestycje zazwyczaj wahają się od 180 000 do 250 000 dolarów.
Ulepszona formuła kleju i precyzyjne systemy powłok zapewniają trwałość połączenia w ekstremalnych warunkach. Konfiguracje te dodają około 20% do standardowego kosztu maszyny, ale zapewniają korzyści w zakresie wydajności niemożliwe w przypadku zamienników na bazie rozpuszczalników.
A maszyna do laminowania bezrozpuszczalnikowego cena odzwierciedla kilka czynników związanych z konstrukcją i możliwościami:
W oparciu o standardowe konfiguracje z umiarkowaną automatyzacją i możliwością średniej prędkości:
Zwrot z inwestycji zazwyczaj wynika z trzech źródeł:
Roczna wielkość produkcji 5000 ton przy 3,5 grama kleju na kg podłoża (bezrozpuszczalnikowy) w porównaniu z 15 gramami (system rozpuszczalnikowy). Średni koszt kleju wynoszący 18 USD za kg zapewnia roczne oszczędności w wysokości około 52 500 USD.
Wyeliminowanie tuneli suszących i sprzętu do odzyskiwania rozpuszczalników pozwala zaoszczędzić 8 000–12 000 USD rocznie na kosztach operacyjnych oraz dodatkowe 2 000–4 000 USD na wydatkach związanych z przestrzeganiem zasad ochrony środowiska i testowaniem.
Działanie o 15–20% szybsze niż porównywalne systemy rozpuszczalników przy dłuższych cyklach produkcyjnych zwiększa efektywną wydajność o 300–500 ton rocznie na tym samym sprzęcie.
Łączne roczne korzyści zazwyczaj wahają się od 65 000 do 85 000 USD w przypadku przetwórców średniej wielkości. Na tych poziomach zwrot inwestycji następuje w ciągu 24-30 miesięcy, po czym sprzęt generuje czystą poprawę marży.
Sprawdź możliwości dostawcy pod względem warunków gwarancji, dostępności części zamiennych i czasu reakcji serwisu. Przy odpowiedniej konserwacji okres użytkowania sprzętu wydłuża się o 10–12 lat, co oznacza, że inwestycja zapewnia poprawę marży w przypadku niemal dwóch generacji produktów.
Większość nowoczesnych laminatorów bezrozpuszczalnikowych to modułowe, stojące na podłodze konstrukcje wymagające jedynie standardowego podłączenia elektrycznego (zwykle trójfazowego 380 V, 60–100 A) i podstawowego sprężonego powietrza (6–8 barów). Zespoły instalacyjne zazwyczaj kończą konfigurację w ciągu 3–5 dni. W przeciwieństwie do systemów rozpuszczalnikowych nie jest wymagany żaden specjalny fundament, kanały wentylacyjne ani instalacja do odzyskiwania rozpuszczalnika, co zmniejsza koszty instalacji o 40-60% w porównaniu ze sprzętem do laminowania na sucho.
Dostawcy sprzętu zazwyczaj zapewniają 2–3 dni szkolenia na miejscu, obejmujące procedury konfiguracji, regulację dozowania kleju, kontrolę naprężenia wstęgi i protokoły czyszczenia. Większość operatorów osiąga kompetencje gotowe do produkcji po 20–30 seriach ćwiczeń. Dokumentacja ma kluczowe znaczenie — szczegółowe specyfikacje pracy i zapisy receptur kleju umożliwiają powtarzalne wyniki w trakcie każdej zmiany i ponownego uruchomienia produktu.
Niezbędne komponenty zamienne, które należy utrzymywać w magazynie, obejmują uszczelki pomp dozujących, zestawy rolek aplikacyjnych, łożyska wałeczkowe i zespoły elementów grzejnych. Planowana konserwacja przeprowadzana co 500 godzin (zwykle 2-3 razy w roku) znacznie wydłuża żywotność sprzętu. Koszty konserwacji zapobiegawczej wynoszą średnio 3000–5000 USD rocznie.
Wdrażaj protokoły testów odrywania w regularnych odstępach czasu (zwykle co godzinę podczas serii produkcyjnych), aby sprawdzić, czy siła wiązania spełnia specyfikacje. Większość sprzętu obejmuje monitorowanie ciśnienia w czasie rzeczywistym i czujniki krawędziowe, które ostrzegają operatorów o odchyleniach od warunków, zanim jakość ulegnie pogorszeniu.
Kleje dwuskładnikowe wymagają odpowiedniego przechowywania (optymalna temperatura 18-25 stopni Celsjusza) i dokładnego wymieszania składników w proporcjach. Większość nowoczesnych systemów obejmuje zautomatyzowane moduły mieszające, które eliminują błędy ręcznego dozowania i zmniejszają ilość odpadów powstałych w wyniku nieprawidłowych partii. Okres trwałości komponentów zwykle osiąga 12 miesięcy w nieotwartych pojemnikach.
Porównanie to pokazuje, dlaczego technologia bezrozpuszczalnikowa zyskała dominujący udział w rynku opakowań elastycznych. Połączenie doskonałej siły wiązania, niższych kosztów operacyjnych i zgodności z wymogami ochrony środowiska tworzy przekonujący argument ekonomiczny, któremu nie mogą dorównać alternatywy.
Przetwórnia produkująca torebki retortowe do zastosowań spożywczych borykała się ze spadającymi marżami w związku ze wzrostem kosztów energii w tunelach suszących i wzrostem zapotrzebowania na siłę roboczą przy ręcznym odzyskiwaniu rozpuszczalników. Przechodząc na laminowanie bezrozpuszczalnikowe, obniżyli jednostkowy koszt kleju z 22 centów do 4 centów, osiągnęli stałą trwałość wiązania w autoklawie w wysokiej temperaturze i wyeliminowali wydatki związane z przestrzeganiem przepisów. Inwestycja o wartości 185 000 USD zwróciła przepływy pieniężne w ciągu 26 miesięcy. W ciągu dwóch lat poprawa marży umożliwiła poszerzenie asortymentu o konstrukcje trójwarstwowe, wcześniej nieopłacalne ekonomicznie.
Przetwornik pracujący z wydajnością 95% na sprzęcie solwentowym stanął w obliczu ograniczeń wzrostu lub znacznych wydatków kapitałowych na dodatkowe linie do laminowania na sucho. Dupleksowy system bezrozpuszczalnikowy pracujący z szybkością 380 m/min zwiększył wydajność efektywną o 220%, jednocześnie zmniejszając koszt operacyjny na kilogram o 34%. Sprzęt zwrócił się w ciągu 22 miesięcy dzięki połączonemu wzrostowi przepustowości i wydajności.
Niestandardowy konwerter wykonujący 200 różnych zadań rocznie zmagał się z różnicami w czasie schnięcia pomiędzy podłożami i niespójnością jakości w przypadku egzotycznych kombinacji materiałów. Modułowy system bezrozpuszczalnikowy z regulowanym dozowaniem wyeliminował dostosowywanie suszenia do konkretnego podłoża, zmniejszył ilość odpadów z 6,2% do 1,8% i uprościł szkolenie operatorów dzięki stałym parametrom procesu. Inwestycja w wysokości 162 000 USD zwróciła się w ciągu 31 miesięcy, przy znacznym ograniczeniu liczby reklamacji klientów i konieczności wykonywania poprawek.
Przed zażądaniem wyceny należy udokumentować te specyfikacje, aby otrzymać dokładne ceny i zalecenia dotyczące optymalnego sprzętu:
Tak, systemy bezrozpuszczalnikowe doskonale sprawdzają się na podłożach z folii aluminiowej, w tym na cienkiej folii o grubości do 6 mikronów i folii metalizowanej. Dwuskładnikowy klej skutecznie łączy się z powierzchniami metalowymi bez konieczności wstępnej obróbki podłoża. Kluczową kwestią jest kontrolowanie napięcia folii na etapie aplikacji; większość nowoczesnych maszyn obejmuje automatyczną kontrolę naprężenia w celu uzyskania optymalnych wyników. W przypadku ultracienkiej folii o grubości poniżej 9 mikronów należy sprawdzić dokładność dozowania u dostawcy sprzętu.
Większość operatorów przechodzi z systemów rozpuszczalników w ciągu 15–25 serii próbnych, zazwyczaj 2–3 dni produkcyjnych. Proces jest bardziej intuicyjny niż laminowanie rozpuszczalnikowe, ponieważ eliminuje zmienne związane z suszeniem i monitorowanie odzysku rozpuszczalnika. Szkolenie wstępne prowadzone przez dostawców sprzętu zazwyczaj obejmuje wszystkie procedury krytyczne. Biegłość operatora stabilizuje się po około 50 seriach produkcyjnych, kiedy to stała jakość staje się rutyną.
Dwuskładnikowe, niezawierające rozpuszczalników składniki kleju zachowują swoje właściwości przez 12 miesięcy, jeśli są przechowywane w temperaturze od 18 do 25 stopni Celsjusza, z dala od bezpośredniego światła słonecznego. Nieotwarte pojemniki są szczelnie zamknięte i stabilne; po otwarciu składnik aktywny zaczyna stopniowo sieciować i należy go spożyć w ciągu 6-8 tygodni. Większość nowoczesnych systemów obejmuje monitorowanie przechowywania komponentów, aby zapobiec użyciu materiałów niezgodnych ze specyfikacją.
Częściowo. Operatorzy doświadczeni w podstawach laminowania rozumieją obsługę podłoża i kontrolę wstęgi, co przyspiesza przejście na systemy bezrozpuszczalnikowe. Jednakże dwuskładnikowy system klejący i brak czynników schnących wymagają szkolenia w zakresie specyficznego procesu. Budżet 3–5 dni na szkolenia zapewniane przez dostawcę plus 2–3 tygodnie nadzorowanych przebiegów produkcyjnych w celu osiągnięcia pełnych kompetencji. Jest to znacznie mniejsze obciążenie szkoleniowe niż zatrudnianie i szkolenie zupełnie nowych operatorów.
Konserwacja zapobiegawcza przeprowadzana co 500 godzin (zwykle 2-3 razy w roku w przypadku standardowych harmonogramów produkcji) utrzymuje sprzęt w maksymalnej wydajności. Do najważniejszych części zamiennych, które należy utrzymywać w magazynie, należą uszczelki pomp dozujących, zestawy rolek aplikacyjnych, łożyska wałeczkowe i prowadnice wstęgowe. Większość dostawców udostępnia szczegółowe listy części zamiennych; Przeznaczenie w budżecie 3–5% rocznych kosztów sprzętu na konserwację i części awaryjne obejmuje większość normalnych scenariuszy operacyjnych.
Niektóre modułowe konstrukcje maszyn obsługują alternatywne systemy klejów, w tym niektóre preparaty na bazie rozpuszczalników, chociaż neguje to większość korzyści środowiskowych i wydajnościowych. Optymalnym podejściem jest przejście na dedykowane systemy klejów bezrozpuszczalnikowych dopasowane do kombinacji podłoża. Dostawcy klejów zapewniają receptury zoptymalizowane pod kątem BOPP, PET, aluminium i większości innych popularnych elastycznych podłoży opakowaniowych. Koszty zmiany są minimalne, ponieważ zużycie kleju bezrozpuszczalnikowego stanowi jedną piątą zużycia kleju rozpuszczalnikowego.
Standardowa dostawa trwa zazwyczaj 12–16 tygodni od zamówienia do sprzętu gotowego do instalacji, w zależności od zdolności produkcyjnej dostawcy i wymagań dotyczących dostosowywania. Czasami za dodatkową opłatą dostępne są terminy pilne trwające 8–10 tygodni. Sam montaż wymaga 3-5 dni. W przypadku konwerterów wymagających natychmiastowej wydajności, używany lub odnowiony sprzęt z poprzednich instalacji można czasami pozyskać w ciągu 4-6 tygodni po 40-50% obniżce kosztów.
Zmiany temperatury i wilgotności wpływają na reaktywność kleju dwuskładnikowego i szybkość utwardzania. Sprzęt powinien działać w środowisku o temperaturze od 15 do 30 stopni Celsjusza i wilgotności względnej poniżej 70%. Większość obiektów spełnia te parametry dzięki standardowym systemom HVAC. W przypadku środowisk zewnętrznych lub niekontrolowanych klimatem należy sprawdzić u dostawców dane dotyczące działania kleju przed uruchomieniem sprzętu. Przechowywanie składników kleju zawsze wymaga kontroli klimatu, niezależnie od środowiska produkcyjnego.
Prowadź szczegółowe dzienniki produkcji, rejestrując numery partii kleju, ustawienia ciśnienia dozowania, prędkość linii, temperaturę otoczenia i wilgotność dla każdej serii produkcyjnej. Ta identyfikowalność umożliwia rozwiązywanie wszelkich ewentualnych problemów z jakością i zapewnia dokumentację na potrzeby audytów klientów lub zapytań organów regulacyjnych. Większość nowoczesnych laminatorów posiada zintegrowaną rejestrację danych; upewnij się, że Twój system rejestruje te parametry automatycznie, zamiast polegać na ręcznym rejestrowaniu.
Wiązania bezrozpuszczalnikowe zazwyczaj przekraczają istniejące specyfikacje kontraktowe dotyczące wytrzymałości na odrywanie i odporności na temperaturę. Proaktywnie informuj klientów o przejściu technologii, kładąc nacisk na poprawę charakterystyki wydajności. W większości przypadków aktualizacja nie wymaga modyfikacji umowy; istniejące specyfikacje zostały zdecydowanie przekroczone. W przypadku wymagających zastosowań, takich jak przechowywanie w retorcie lub w wysokiej temperaturze, działanie bezrozpuszczalnikowe często umożliwia ulepszenie specyfikacji, które zapewnia wyższą cenę.
Przejście od laminowania rozpuszczalnikowego do maszyna do laminowania bezrozpuszczalnikowego Technologia ta stanowi jedną z najbardziej zwrotnych inwestycji w sprzęt do produkcji opakowań giętkich. Połączenie znacznie niższych kosztów operacyjnych, doskonałej jakości produktu, uproszczonej zgodności z wymogami ochrony środowiska i zwiększonej zdolności produkcyjnej tworzy przekonujący argument ekonomiczny dla praktycznie wszystkich profili przetwórców.
Technologia jest sprawdzona i dojrzała. Tysiące instalacji w Ameryce Północnej, Europie i Azji działało przez 8–12 lat, wykazując się niezawodnością i spójnością. Dane dotyczące wydajności są liczne; Terminy zwrotu z inwestycji w sprzęt są przewidywalne i osiągalne.
Następny krok jest prosty: udokumentuj specyfikacje produkcji, korzystając z listy kontrolnej wyboru zawartej w tym przewodniku, a następnie poproś o szczegółowe oferty od wielu kwalifikowanych dostawców. Renomowani producenci dostarczą specyfikacje sprzętu, referencje klientów, kompleksowe gwarancje i przejrzyste zestawienia cen, które umożliwią pewne porównanie.
Warunki rynkowe w dalszym ciągu sprzyjają przyjęciu rozwiązań bezrozpuszczalnikowych. Koszty operacyjne systemów opartych na rozpuszczalnikach rosną, podczas gdy ceny sprzętu bezrozpuszczalnikowego pozostają stabilne. Naciski regulacyjne na emisję LZO w dalszym ciągu rosną na całym świecie. Tendencje te z każdym rokiem wzmacniają przewagę ekonomiczną konwersji.
Jeśli prowadzisz przetwórnię opakowań elastycznych generującą roczne przychody od 500 000 do 5 000 000 USD, ekonomika laminowania bezrozpuszczalnikowego prawie na pewno uzasadnia inwestycję w sprzęt w bieżącym horyzoncie planowania strategicznego.
Decyzja o przyjęciu technologii laminowania bezrozpuszczalnikowego jest zasadniczo decyzją dotyczącą konkurencyjności i wydajności operacyjnej. Dostawcy sprzętu są gotowi wesprzeć Twoją transformację; odpowiednie partnerstwo technologiczne przyspiesza Twoją podróż w kierunku lepszych marż i zrównoważonego wzrostu.
Skontaktuj się z nami
Polecane produkty
Łączenie rąk z Huitongiem
Dostosuj swoje elastyczne rozwiązanie w zakresie sprzętu pakującego
Zapytaj teraz
Produkty
skontaktuj się z nami

Telefon: +86-0510-86328508
+86-0510-86324508
Telefon Komórkowy: +86-13914908980
E-mail: [email protected]
Adres: Nr 429 Xizhang Road, miasto Gushan, miasto Jiangyin, prowincja Jiangsu, Chiny