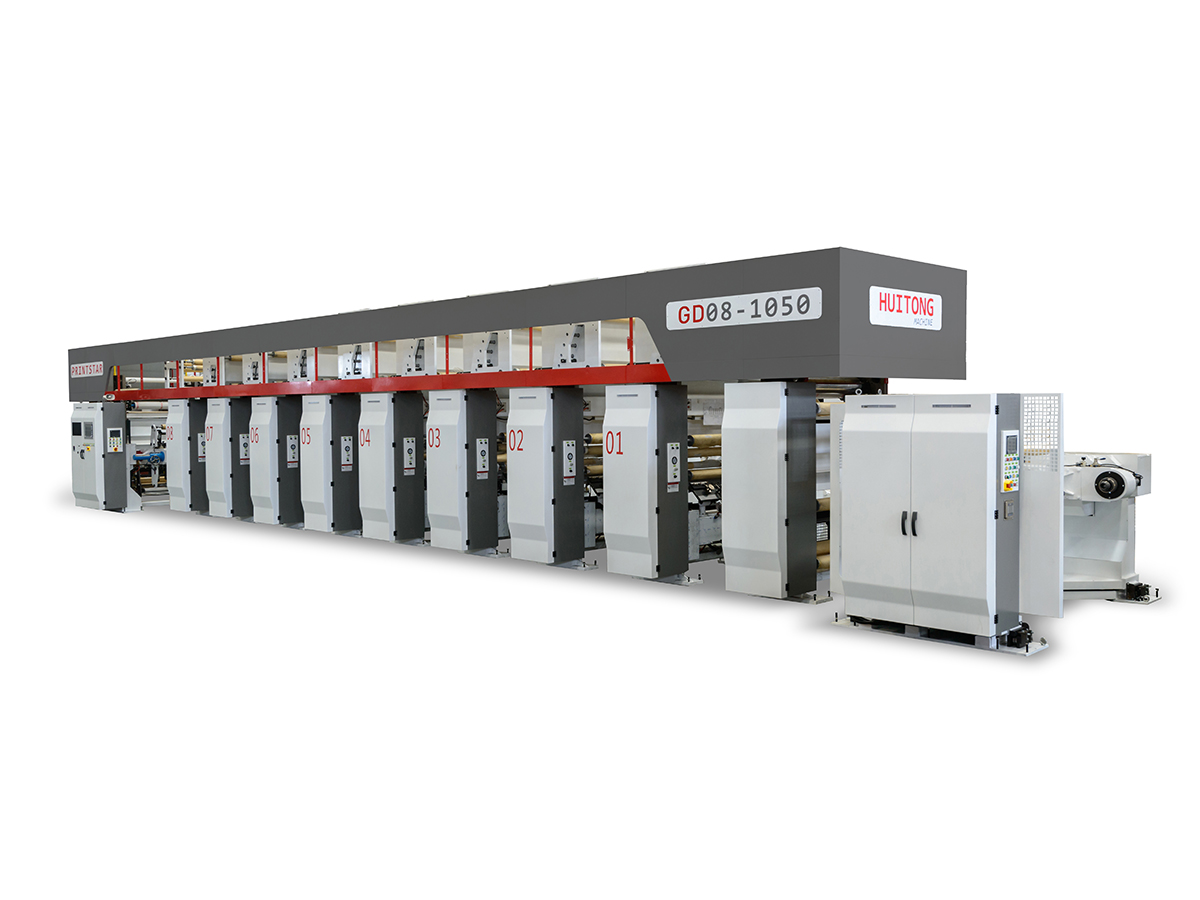
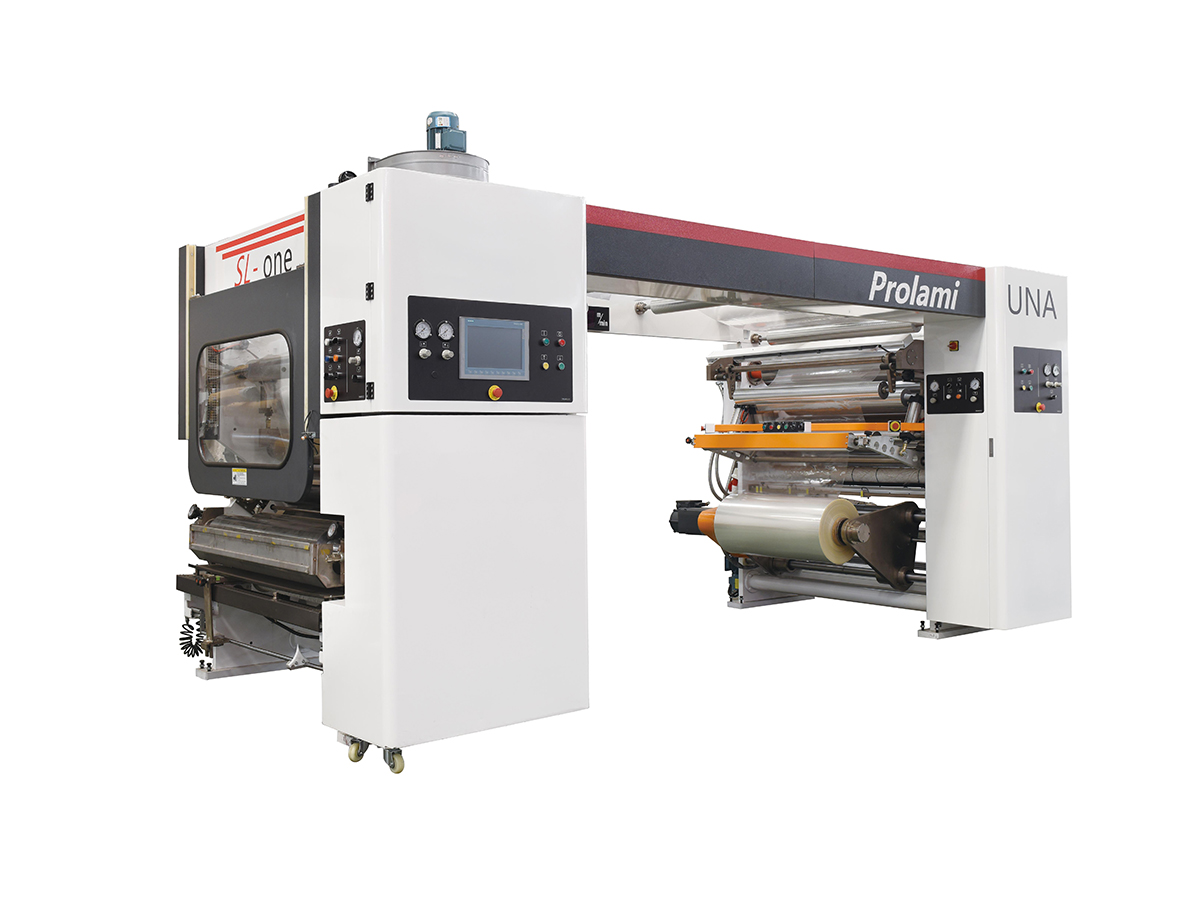
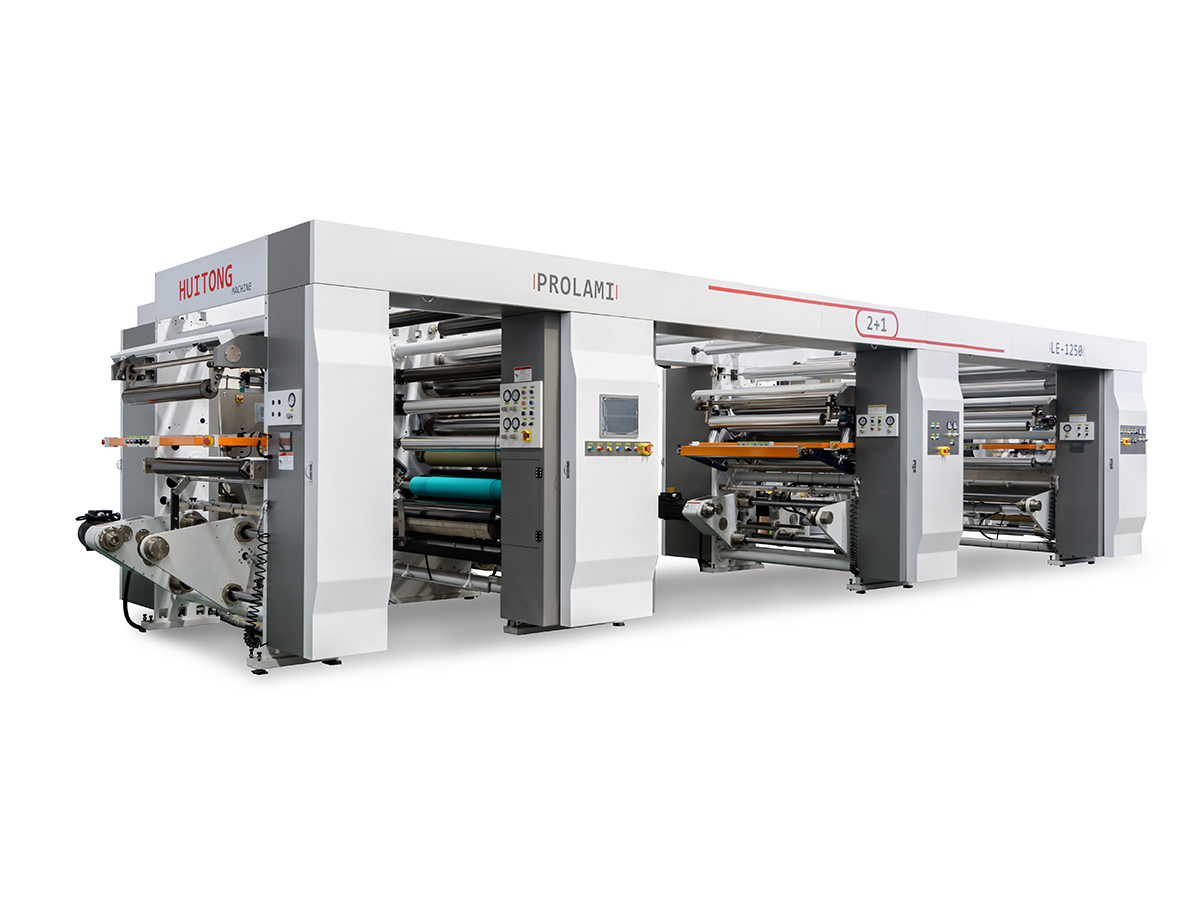
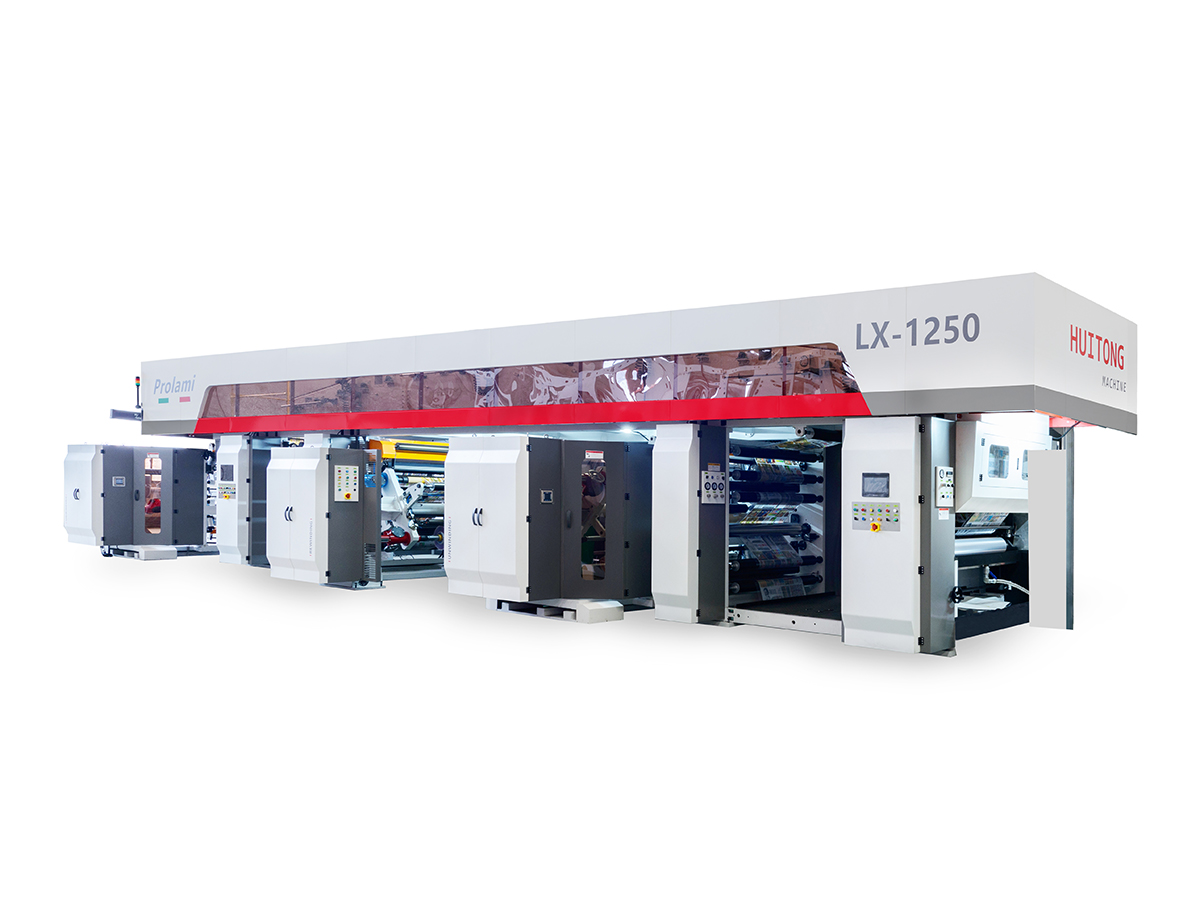
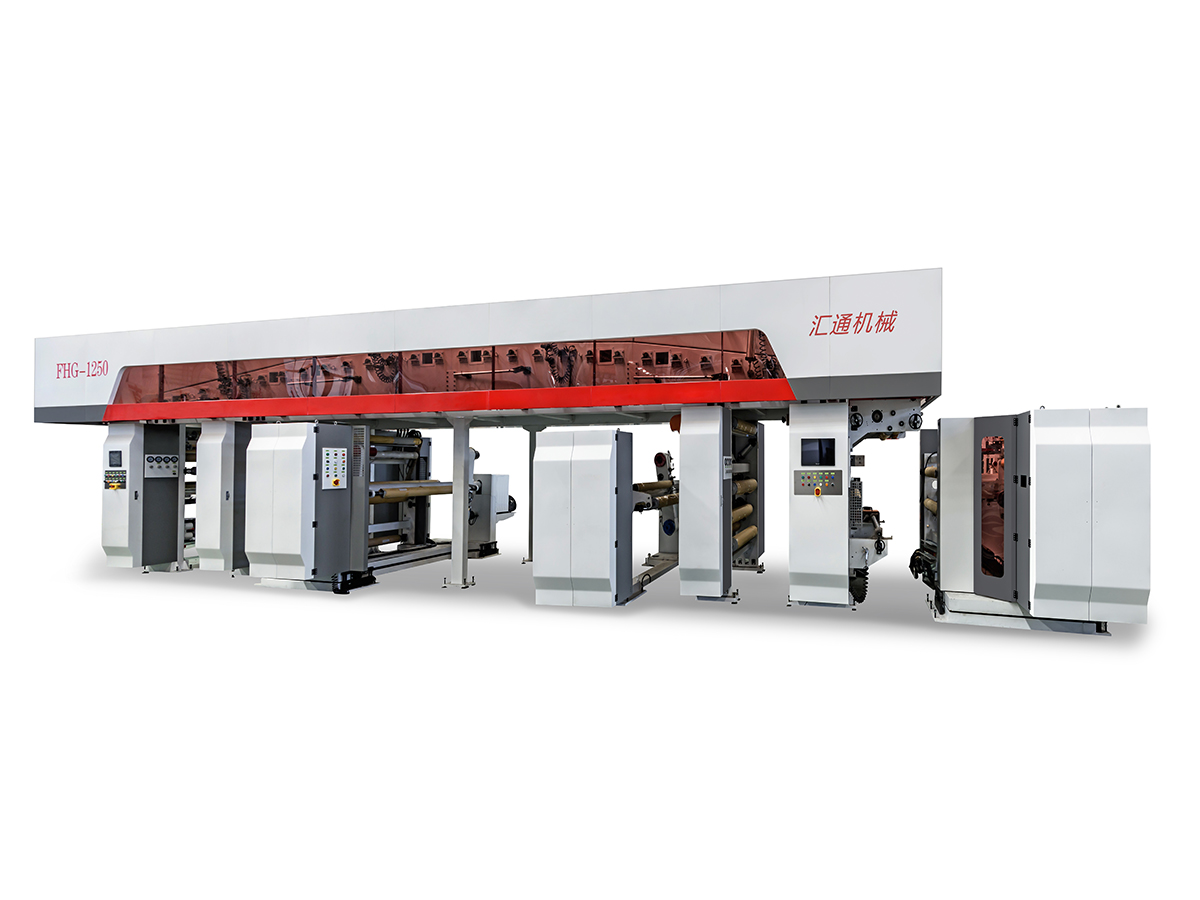
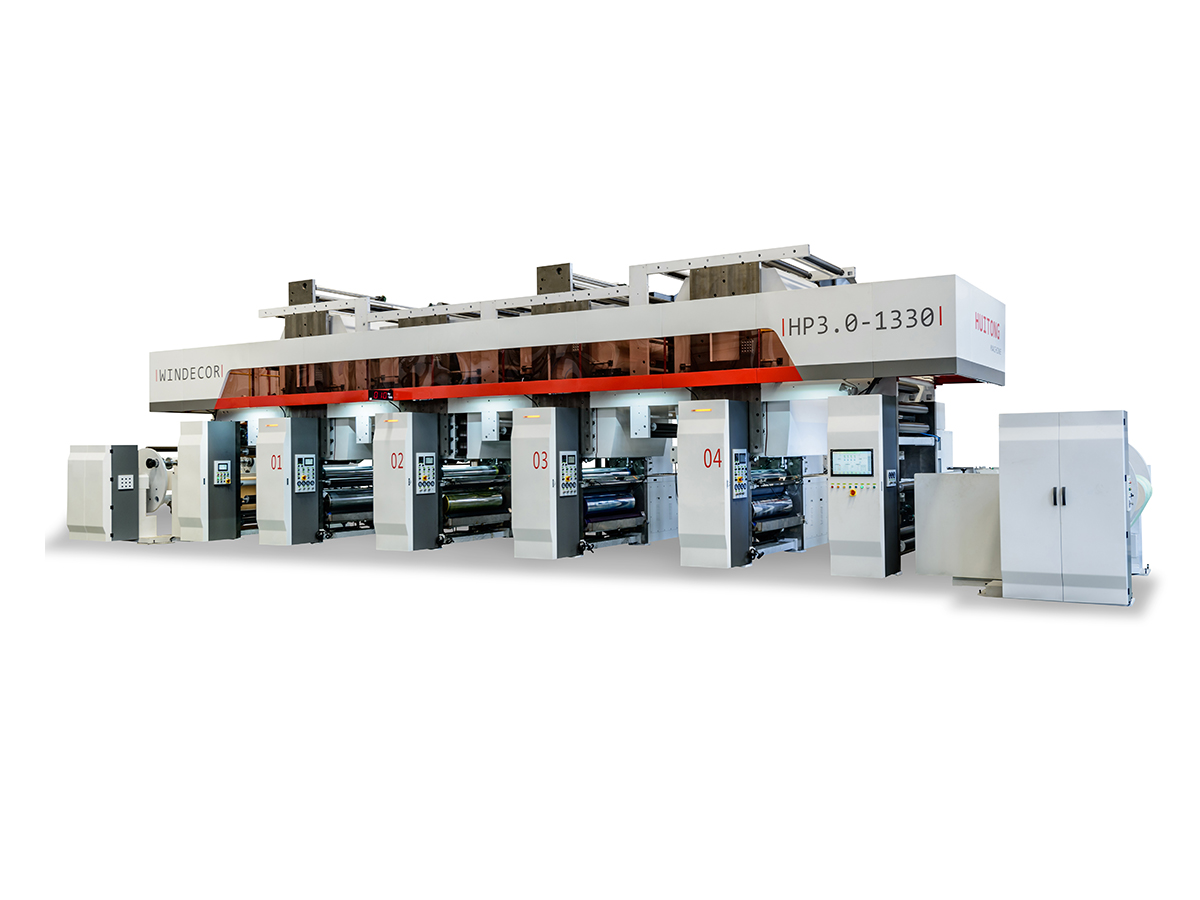
Przemysł opakowaniowy przeszedł znaczącą transformację wraz z pojawieniem się zaawansowanych technologii laminowania. Wśród tych innowacji, maszyna do laminowania bezrozpuszczalnikowego stanowi kluczowe rozwiązanie dla producentów poszukujących wydajności, zrównoważonego rozwoju i najwyższej jakości produktów. W przeciwieństwie do tradycyjnych metod laminowania, które opierają się na rozpuszczalnikach chemicznych, systemy bezrozpuszczalnikowe wykorzystują materiały klejące, które łączą podłoża pod ciśnieniem mechanicznym i termicznym, eliminując emisję lotnych związków organicznych i zmniejszając wpływ na środowisko.
Laminowanie bezrozpuszczalnikowe stało się preferowanym wyborem w przypadku opakowań elastycznych, od opakowań do żywności po opakowania farmaceutyczne. Technologia ta umożliwia producentom osiągnięcie stałej siły wiązania, precyzyjnej kontroli masy powłoki i wydłużonego okresu trwałości bez zagrożeń związanych z procesami opartymi na rozpuszczalnikach. Zrozumienie sposobu działania tych maszyn i ich wyraźnych zalet w porównaniu z metodami konwencjonalnymi jest niezbędne dla profesjonalistów zajmujących się pakowaniem dokonujących inwestycji w sprzęt.
Bezrozpuszczalnikowa maszyna do laminowania to wyspecjalizowane urządzenie pakujące zaprojektowane do łączenia ze sobą dwóch lub więcej substratów bez użycia rozpuszczalników chemicznych. W systemie stosowane są reaktywne kleje poliuretanowe lub inne niezawierające rozpuszczalników środki wiążące, które utwardzają się poprzez kontrolowane działanie ciepła i ciśnienia. Maszyny te są zaprojektowane do obsługi różnych materiałów foliowych, w tym polietylenu, polipropylenu, poliestru, folii aluminiowej i kombinacji papieru kraft powszechnie stosowanych w opakowaniach elastycznych.
Podstawowa architektura laminatora bezrozpuszczalnikowego obejmuje kilka kluczowych komponentów, które współpracują ze sobą:
Integracja tych komponentów zapewnia płynny przebieg produkcji, w którym materiały przemieszczają się przez maszynę z kontrolowaną prędkością, podczas jednoczesnego nakładania kleju, wiązania i utwardzania.
Proces operacyjny bezrozpuszczalnikowej maszyny do laminowania przebiega według systematycznej sekwencji, która zapewnia optymalną przyczepność i jakość produktu. Zrozumienie każdego etapu pozwala zrozumieć, dlaczego systemy te zapewniają lepsze wyniki w porównaniu z tradycyjnymi metodami laminowania.
Proces rozpoczyna się od załadowania materiałów podłoża na stacje odwijania. Materiały te, zwykle dostarczane w dużych rolkach, są starannie przewleczone przez ścieżkę maszyny. Systemy kontroli naprężenia utrzymują stałą siłę uciągu na obu podłożach, aby zapobiec luzom, marszczeniu lub niewspółosiowości. Precyzyjne czujniki monitorują położenie materiału i wykrywają wszelkie odchylenia, które mogą pogorszyć jakość laminowania. Regulatory prędkości zapewniają, że wszystkie materiały przemieszczają się przez maszynę ze zsynchronizowaną szybkością, co ma kluczowe znaczenie dla prawidłowego pokrycia klejem i tworzenia wiązania.
Gdy materiały dostaną się do strefy laminowania, system nakładania kleju dozuje kontrolowane ilości bezrozpuszczalnikowych środków wiążących. Nowoczesne systemy wykorzystują kilka technologii aplikacyjnych:
Szybkość przepływu kleju ma kluczowe znaczenie i należy ją dokładnie skalibrować. Zbyt mała ilość kleju powoduje niedostateczne wiązanie i potencjalne rozwarstwienie podczas użytkowania, natomiast nadmiar kleju powoduje powstawanie odpadów, zwiększa koszty produkcji i może pogorszyć elastyczność laminatu lub właściwości barierowe. Zaawansowane systemy dozowania utrzymują stałą masę powłoki w wąskich tolerancjach, zwykle w zakresie od 3 do 8 gramów na metr kwadratowy, w zależności od wymagań aplikacji.
Gdy podłoże pokryte klejem styka się z drugą warstwą materiału, rolki laminujące lub strefa docisku wywierają kontrolowany nacisk mechaniczny. Ciśnienie to spełnia wiele funkcji: zmusza materiały do ścisłego kontaktu, eliminuje kieszenie powietrzne, które mogłyby stworzyć słabe punkty, równomiernie rozprowadza klej na powierzchni styku i inicjuje proces chemicznego sieciowania kleju reaktywnego. Ciśnienie zazwyczaj mieści się w zakresie od 50 do 150 barów, w zależności od materiałów podłoża i pożądanej siły wiązania.
Ciepło jest niezbędne do laminowania bezrozpuszczalnikowego, aby osiągnąć pełną siłę wiązania. Maszyna zawiera elementy grzewcze umieszczone za początkową strefą chwytu. Mogą one obejmować:
Profil termiczny określa szybkość utwardzania i ostateczną charakterystykę wiązania. Temperatura zazwyczaj mieści się w zakresie od 60 do 120 stopni Celsjusza i jest utrzymywana przez wystarczający czas przebywania, aby umożliwić całkowite usieciowanie poliuretanu lub innego reaktywnego kleju. Ten kontrolowany proces utwardzania jest łagodniejszy w przypadku podłoży wrażliwych na ciepło w porównaniu z laminowaniem na gorąco, zmniejszając ryzyko skurczu, wypaczenia lub zniekształcenia folii.
Po utwardzeniu laminowany materiał przechodzi przez strefy chłodzenia, w których temperatura stopniowo spada. To kontrolowane chłodzenie zapobiega naprężeniom termicznym, które mogłyby powodować zwijanie się lub rozwarstwianie. Gdy materiał osiągnie temperaturę otoczenia i całkowite utwardzenie kleju, gotowy laminat jest nawijany na stacje przewijania. Niektóre systemy obejmują funkcję automatycznego przycinania krawędzi w celu usuwania odpadów i zapewnienia dokładnej szerokości rolek. Pomiary kontroli jakości specyfikacji produktu końcowego można przeprowadzić przed pobraniem materiału do wysyłki.
Rynek urządzeń do laminowania bezrozpuszczalnikowego oferuje kilka konfiguracji zaprojektowanych z myślą o różnych wymaganiach produkcyjnych i kombinacjach materiałów. Zrozumienie tych różnic pomaga producentom wybrać system najbardziej odpowiedni do ich specyficznych operacji.
Systemy dupleksowe łączą ze sobą dwie warstwy podłoża, dzięki czemu idealnie nadają się do podstawowych zastosowań w zakresie opakowań elastycznych. Maszyny te są zazwyczaj kompaktowe i ekonomiczne, odpowiednie dla producentów produkujących jednowarstwowe konstrukcje laminowane. Prostota systemów dupleksowych czyni je doskonałymi punktami wyjścia dla firm przechodzących z technologii laminowania opartej na rozpuszczalnikach na technologię laminowania bezrozpuszczalnikowego. Szybkość przetwarzania wynosi zazwyczaj od 50 do 200 metrów na minutę, w zależności od materiałów podłoża i wymagań systemu klejącego.
A potrójna maszyna do laminowania bezrozpuszczalnikowego łączy jednocześnie trzy warstwy podłoża, umożliwiając tworzenie bardziej złożonych struktur barierowych. Taka konfiguracja jest szczególnie przydatna w zastosowaniach wymagających zwiększonej ochrony przed przenikaniem tlenu, wilgoci i światła. Systemy Triplex mogą przetwarzać kombinacje takie jak folia-klej-folia lub folia-klej-papier, tworząc struktury wielowarstwowe w jednym przejściu. Możliwość tworzenia wyrafinowanych kompozycji laminatów sprawia, że systemy triplex są popularne w opakowaniach do żywności, zastosowaniach farmaceutycznych i zastosowaniach przemysłowych, gdzie wydajność bariery ma kluczowe znaczenie.
A szybki laminator bezrozpuszczalnikowy został zaprojektowany z myślą o maksymalnej produktywności i zazwyczaj jest w stanie przetwarzać materiały z prędkością przekraczającą 250 metrów na minutę. Systemy te są przeznaczone dla dużych producentów wymagających wielkości wyjściowych uzasadniających inwestycję w sprzęt klasy premium. Maszyny szybkobieżne wykorzystują zaawansowane technologie grzewcze, precyzyjne systemy dozowania kleju i ulepszone strefy chłodzenia, aby utrzymać jakość produktu przy wyższych prędkościach przetwarzania. Systemy sterowania w sprzęcie o dużej prędkości są szczególnie wyrafinowane i obejmują monitorowanie w czasie rzeczywistym oraz możliwości automatycznej regulacji w celu kompensacji różnic we właściwościach materiału lub warunkach środowiskowych.
Systemy Combi łączą wiele funkcji laminowania w ramach jednej platformy maszynowej. Te wszechstronne jednostki mogą przełączać się pomiędzy konfiguracjami laminowania dupleksowego, potrójnego, a nawet poczwórnego, umożliwiając producentom przetwarzanie różnorodnych specyfikacji produktów bez zmiany sprzętu. Laminatory Combi oferują znaczną elastyczność producentom kontraktowym lub firmom wytwarzającym zróżnicowane portfolio produktów. Chociaż początkowa inwestycja jest wyższa niż w przypadku systemów dedykowanych, wszechstronność często skutkuje lepszym ogólnym wykorzystaniem sprzętu i szybszą zmianą pomiędzy różnymi wymaganiami dotyczącymi laminowania.
Pojawienie się technologii laminowania bezrozpuszczalnikowego stworzyło wyraźne zalety w porównaniu z tradycyjnymi podejściami. Zrozumienie tych korzyści wyjaśnia, dlaczego wielu producentów przechodzi na systemy bezrozpuszczalnikowe.
Laminowanie bezrozpuszczalnikowe całkowicie eliminuje emisję lotnych związków organicznych, tworząc bezpieczniejsze środowisko pracy dla personelu zakładu. Tradycyjne laminowanie na bazie rozpuszczalników wymaga złożonych systemów wentylacyjnych, sprzętu do odzyskiwania rozpuszczalników i protokołów postępowania z materiałami niebezpiecznymi. Systemy niezawierające rozpuszczalników eliminują te obawy dotyczące bezpieczeństwa, zmniejszają obciążenie związane z przestrzeganiem przepisów i przyczyniają się do poprawy jakości powietrza w zakładach produkcyjnych. Przepisy dotyczące ochrony środowiska w wielu regionach faworyzują obecnie technologie bezrozpuszczalnikowe lub wymagają ich stosowania, co czyni je preferowanym wyborem dla producentów poszukujących zgodności z przepisami i poświadczeń w zakresie zrównoważonego rozwoju.
Laminowanie bezrozpuszczalnikowe zapewnia doskonałą siłę wiązania i konsystencję w porównaniu do metod laminowania na sucho. Kleje reaktywne stosowane w systemach bezrozpuszczalnikowych tworzą trwałe wiązania chemiczne odporne na rozwarstwianie nawet w trudnych warunkach przechowywania, wahaniach temperatury lub narażeniu na wilgoć. Powstałe laminaty wykazują doskonałą elastyczność, odporność na przebicie i wytrzymałość zgrzewu niezbędną w wymagających zastosowaniach opakowaniowych. Wskaźniki kontroli jakości pokazują, że laminaty bezrozpuszczalnikowe zachowują integralność strukturalną przez dłuższy okres trwałości, dając producentom pewność co do niezawodności produktu.
Systemy bezrozpuszczalnikowe działają bez przestojów związanych z rozpuszczalnikami. Tradycyjne metody laminowania wymagają przerw w produkcji na konserwację układu rozpuszczalników, serwisowanie sprzętu do odzyskiwania lub wymianę systemu klejącego. Sprzęt niezawierający rozpuszczalników działa w sposób bardziej ciągły, co skutkuje wyższą efektywną wydajnością produkcyjną. Uproszczona obsługa materiałów i brak składowania niebezpiecznych substancji chemicznych również zmniejszają złożoność operacyjną i koszty zarządzania bezpieczeństwem.
Chociaż początkowe koszty wyposażenia laminatorów bezrozpuszczalnikowych mogą być wyższe niż w przypadku niektórych tradycyjnych alternatyw, całkowity koszt posiadania zazwyczaj faworyzuje systemy bezrozpuszczalnikowe. Wyeliminowanie drogiego sprzętu do odzyskiwania rozpuszczalników, obniżone koszty usuwania odpadów, zminimalizowane wydatki na przestrzeganie zasad ochrony środowiska i zwiększona wydajność produkcji zapewniają atrakcyjny zwrot z inwestycji. Wielu producentów odzyskuje koszty sprzętu w ciągu trzech do pięciu lat dzięki oszczędnościom operacyjnym.
W laminacji na sucho stosuje się kleje na bazie wody nakładane przed procesem laminowania, natomiast w laminacji bezrozpuszczalnikowej stosuje się kleje reaktywne podczas operacji laminowania. Systemy bezrozpuszczalnikowe zapewniają szybszy czas utwardzania, lepszą kontrolę nad wagą powłoki klejącej, doskonały rozwój siły wiązania i lepszą konsystencję. Laminowanie na sucho wymaga dodatkowych etapów obróbki wstępnej i dłuższych okresów utwardzania, podczas gdy systemy bezrozpuszczalnikowe integrują nakładanie kleju i wiązanie w jedną wydajną operację.
| Typ technologii | Wpływ na środowisko | Siła wiązania | Szybkość przetwarzania | Koszt sprzętu |
|---|---|---|---|---|
| Bezrozpuszczalnikowy | Znakomicie | Bardzo wysoki | Wysoka | Premium |
| Laminowanie na sucho | Dobrze | Umiarkowane | Umiarkowane | Umiarkowane |
| Na bazie rozpuszczalnika | Biedny | Wysoka | Umiarkowane | Umiarkowane |
| Gorący stop | Dobrze | Umiarkowane | Bardzo wysoki | Umiarkowane |
Precyzyjna kontrola masy powłoki klejącej stanowi jeden z najważniejszych parametrów operacyjnych w laminowaniu bezrozpuszczalnikowym. Ilość nałożonego kleju ma bezpośredni wpływ na siłę wiązania, koszt produkcji, wydajność produktu i kompatybilność podłoża. Nowoczesne laminatory bezrozpuszczalnikowe wykorzystują zaawansowane systemy, aby zapewnić stałą gramaturę powłoki na całej szerokości materiału i podczas wszystkich serii produkcyjnych.
Masę powłoki klejącej mierzy się zazwyczaj w gramach na metr kwadratowy i bezpośrednio koreluje z jakością laminatu. Niewystarczająca powłoka tworzy słabe wiązania podatne na rozwarstwianie, natomiast nadmiar kleju powoduje marnowanie materiału i zwiększa koszty bez poprawy wydajności. Optymalny zakres dla większości zastosowań mieści się w zakresie od 3 do 8 gramów na metr kwadratowy, chociaż szczegółowe wymagania różnią się w zależności od materiałów podłoża i warunków użytkowania końcowego. W przypadku zastosowań związanych z pakowaniem żywności wymagających dłuższego okresu przydatności do spożycia konieczna może być ściślejsza kontrola w węższych zakresach.
Nowoczesne laminatory bezrozpuszczalnikowe wykorzystują kilka zaawansowanych technologii kontroli nakładania kleju:
Zaawansowane systemy sterowania stale monitorują faktyczne pokrycie klejem i automatycznie dostosowują dawki aplikacji, aby skompensować różnice. Czujniki wykrywają zmiany szerokości materiału, wahania prędkości lub zmiany lepkości kleju, uruchamiając korekty w czasie rzeczywistym w celu utrzymania stałej masy powłoki. Systemy rejestrowania danych rejestrują wszystkie parametry procesu w trakcie całej produkcji, zapewniając dokumentację jakościową i umożliwiając identyfikowalność. Ten poziom kontroli zapewnia spójność między partiami i ogranicza ilość odpadów powstających w wyniku produktu niezgodnego ze specyfikacją.
Lepsza kontrola ciężaru powłoki bezpośrednio zmniejsza straty kleju. Nawet niewielkie zmniejszenie masy powłoki w przypadku dużych wielkości produkcji generuje znaczne oszczędności materiałowe. Zmniejszenie zużycia kleju o 10% przekłada się na proporcjonalną redukcję kosztów bez pogorszenia jakości laminatu, jeśli zostaną wdrożone odpowiednie systemy kontroli. Inwestycja w technologię precyzyjnych pomiarów zwykle zwraca się w postaci zmniejszonego zużycia kleju w ciągu kilku miesięcy od zainstalowania sprzętu.
Technologia laminowania bezrozpuszczalnikowego stała się niezbędna w nowoczesnej produkcji opakowań elastycznych, umożliwiając produkcję wyrafinowanych struktur barierowych, które chronią jakość produktu i wydłużają okres przydatności do spożycia. Wszechstronność tych systemów umożliwia różnorodne zastosowania w wielu gałęziach przemysłu.
Przemysł spożywczy stanowi największy segment zastosowań laminatorów bezrozpuszczalnikowych. Laminaty wielowarstwowe powstałe w wyniku łączenia bezrozpuszczalnikowego zapewniają właściwości barierowe niezbędne do ochrony produktów spożywczych przed przenikaniem wilgoci, tlenu, światła i aromatu. Opakowania na kawę, opakowania na przekąski, torebki na płynną żywność i opakowania aseptyczne – wszystkie korzystają z doskonałej wydajności laminatów bezrozpuszczalnikowych. Eliminacja pozostałości rozpuszczalników zapewnia zgodność z rygorystycznymi przepisami dotyczącymi kontaktu z żywnością i eliminuje obawy dotyczące migracji rozpuszczalników do opakowanych produktów.
Producenci produktów farmaceutycznych w dużym stopniu polegają na strukturach laminowanych niezawierających rozpuszczalników w przypadku opakowań blistrowych, torebek i wielowarstwowych folii barierowych. Niezawierający rozpuszczalników charakter tych laminatów eliminuje ryzyko zanieczyszczenia i zapewnia zgodność z wymogami przepisów farmaceutycznych. Doskonała siła wiązania i stabilność wymiarowa laminatów bezrozpuszczalnikowych spełniają wymagania dotyczące precyzji opakowań tabletek i kapsułek, gdzie nawet niewielkie odkształcenie folii może mieć wpływ na integralność uszczelnienia.
Poza opakowaniami konsumenckimi, laminaty bezrozpuszczalnikowe służą do zastosowań przemysłowych, w tym do folii ochronnych, taśm samoprzylepnych, materiałów termoizolacyjnych i laminatów do izolacji elektrycznej. Stabilność wymiarowa i odporność termiczna spoiw bezrozpuszczalnikowych sprawiają, że nadają się one do wymagających zastosowań, w których tradycyjne kleje mogą zawieść. Zastosowania wysokotemperaturowe korzystają z doskonałej stabilności termicznej poliuretanów i innych reaktywnych systemów klejących stosowanych w laminowaniu bezrozpuszczalnikowym.
W opakowaniach kosmetycznych do produkcji elastycznych tub, saszetek i struktur kompozytowych stosuje się laminaty bezrozpuszczalnikowe. Niezauważalne przenikanie resztek kleju do produktów kosmetycznych w połączeniu z estetyką czystych, bezrozpuszczalnikowych laminatów sprawia, że systemy te idealnie nadają się do pakowania produktów premium. Elastyczność i trwałość laminatów bezrozpuszczalnikowych spełnia wymagania dotyczące wydłużonego przechowywania i trwałości produktów kosmetycznych.
Inwestycja w sprzęt stanowi znaczącą decyzję kapitałową dla producentów opakowań. Zrozumienie dynamiki cen maszyn do laminowania bezrozpuszczalnikowego i obliczenie zwrotu z inwestycji wymaga uwzględnienia wielu czynników poza początkowym kosztem zakupu.
Ceny laminatorów bezrozpuszczalnikowych różnią się znacznie w zależności od kilku parametrów:
Oprócz zakupu sprzętu producenci powinni ocenić bieżące koszty operacyjne, w tym wydatki na materiały klejące, zużycie energii, wymagania konserwacyjne i dostępność części zamiennych. Nowoczesne systemy bezrozpuszczalnikowe zazwyczaj charakteryzują się niższymi całkowitymi kosztami operacyjnymi niż tradycyjne urządzenia na bazie rozpuszczalników, pomimo wyższych inwestycji początkowych. Brak systemów odzyskiwania rozpuszczalników, obniżone koszty obsługi substancji niebezpiecznych i zminimalizowane wydatki na przestrzeganie zasad ochrony środowiska przyczyniają się do korzystnych długoterminowych korzyści ekonomicznych.
Efektywne obliczenie zwrotu z inwestycji powinno uwzględniać wiele strumieni wartości: zwiększoną zdolność produkcyjną, redukcję odpadów dzięki zwiększonej wydajności, wyeliminowanie kosztów związanych z rozpuszczalnikami, zmniejszone wydatki na przestrzeganie zasad ochrony środowiska oraz potencjalne wyższe ceny produktów wytworzonych w technologii bezrozpuszczalnikowej. Wielu producentów osiąga zwrot kosztów zakupu sprzętu w ciągu trzech do siedmiu lat, przy znacznie wydłużonym okresie użytkowania, wydłużającym dostarczanie wartości znacznie poza okres zwrotu. Sprzęt zazwyczaj pozostaje produktywny przez 10–15 lat przy odpowiedniej konserwacji, zapewniając znaczną skumulowaną wartość.
Maszyny do laminowania bezrozpuszczalnikowego obsługują różnorodne kombinacje materiałów podłoża, umożliwiając producentom projektowanie laminatów zoptymalizowanych pod kątem określonych wymagań aplikacji. Zrozumienie kompatybilności materiałów zapewnia pomyślną laminację i optymalną wydajność produktu końcowego.
Folie polietylenowe i polipropylenowe to najczęściej laminowane materiały ze względu na ich opłacalność i dostępność. Folie poliestrowe zapewniają ulepszone właściwości barierowe i trwałość w wymagających zastosowaniach. Polietylen o małej gęstości dobrze sprawdza się w zastosowaniach, w których liczy się elastyczność, natomiast polietylen o dużej gęstości zapewnia doskonałą sztywność. Wszystkie konwencjonalne materiały foliowe skutecznie łączą się z bezrozpuszczalnikowymi systemami klejącymi, gdy przygotowanie powierzchni i parametry procesu są zoptymalizowane.
Folia aluminiowa zapewnia doskonałą barierę dla tlenu i wilgoci, niezbędną dla produktów o długim okresie przydatności do spożycia. Kleje bezrozpuszczalnikowe niezawodnie łączą się z powierzchniami folii, tworząc laminaty odporne na rozwarstwianie nawet w trudnych warunkach przechowywania. Połączenie folii i folii poprzez laminowanie bezrozpuszczalnikowe tworzy struktury wielowarstwowe o wyjątkowych właściwościach barierowych. Grubość folii zazwyczaj mieści się w zakresie od 6 do 20 mikrometrów, przy czym wybór grubości zależy od wymagań dotyczących bariery i względów kosztowych.
Papier kraft i papiery specjalistyczne stanowią ważne podłoża dla zrównoważonych zastosowań w opakowaniach. Laminowanie bezrozpuszczalnikowe skutecznie łączy materiały papierowe, tworząc laminaty, które łączą integralność papieru z właściwościami ochronnymi folii. Kombinacje te wspierają barierę dla wilgoci i wzmocnienie strukturalne w kompozytowych konstrukcjach opakowań. Podłoża papierowe z reguły wymagają nieco innych parametrów procesu niż folie z tworzyw sztucznych ze względu na ich porowatość i wrażliwość na wilgoć.
Zaawansowane materiały, w tym folie metalizowane, folie zorientowane i podłoża powlekane, można laminować przy użyciu technologii bezrozpuszczalnikowej, gdy warunki procesu są dokładnie kontrolowane. Tkaniny i włókniny integrują się ze strukturami laminatów do specjalistycznych zastosowań, w tym do tekstyliów przemysłowych i kompozytów. Wszechstronność technologii laminowania bezrozpuszczalnikowego wspiera innowacje w kombinacjach materiałów.
Właściwa obsługa i konserwacja maszyn do laminowania bezrozpuszczalnikowego zapewnia stałą jakość produktu, dłuższą żywotność sprzętu i optymalny zwrot z inwestycji. Zrozumienie kluczowych specyfikacji technicznych i wymagań konserwacyjnych jest niezbędne dla personelu zakładu odpowiedzialnego za zarządzanie sprzętem.
Standardowy sprzęt do laminowania bezrozpuszczalnikowego zazwyczaj działa w ramach następujących parametrów:
Regularna konserwacja zapobiega degradacji sprzętu i wydłuża jego żywotność. Codzienna konserwacja obejmuje kontrolę rolek dociskowych pod kątem zanieczyszczeń lub osadów, weryfikację systemów kontroli naprężenia, sprawdzanie poziomu zapasu kleju i monitorowanie odczytów temperatury. Cotygodniowe procedury obejmują czyszczenie głowic aplikacyjnych w celu zapobiegania blokowaniu kleju, weryfikację dokładności manometru i kontrolę wydajności układu chłodzenia. Konserwacja miesięczna obejmuje pełną kontrolę sprzętu, pomiar luzów rolek dociskowych, weryfikację dokładności układu sterowania oraz dokumentację wszystkich parametrów eksploatacyjnych.
Kompleksowe programy konserwacji zapobiegawczej redukują nieoczekiwane przestoje i wydłużają żywotność sprzętu. Programy zazwyczaj obejmują planową wymianę elementów ulegających zużyciu, w tym rolek dociskowych, elementów głowicy aplikacyjnej, uszczelek i elementów grzejnych. Smarowanie łożysk, kontrola uszczelek i wymiana zużytych uszczelek zapobiegają wyciekom płynu i zanieczyszczeniom. Coroczne profesjonalne inspekcje serwisowe identyfikują potencjalne problemy, zanim przerodzą się w awarie sprzętu.
Skuteczne rozwiązywanie problemów szybko rozwiązuje typowe problemy, minimalizując przerwy w produkcji. Zimne miejsca łączenia wskazują na niewystarczające ciśnienie lub temperaturę i wymagają dostosowania parametrów procesu. Nadmierne użycie kleju sugeruje błędną kalibrację systemu dozującego lub problemy z lepkością kleju. Rozwarstwienie po utwardzeniu może wskazywać na niewystarczającą warstwę kleju, niewystarczający nacisk podczas klejenia lub niewystarczającą temperaturę utwardzania. Marszczenie podłoża zazwyczaj wynika z niewłaściwej kontroli naprężenia i wymaga dostosowania ustawień stacji odwijania i przewijania. Producenci sprzętu udostępniają szczegółowe instrukcje dotyczące rozwiązywania problemów, pomagające w skutecznym rozwiązywaniu problemów.
Branża laminowania bezrozpuszczalnikowego stale się rozwija wraz z postępem technologicznym w zakresie wydajności, zrównoważonego rozwoju i jakości produktu. Zrozumienie pojawiających się trendów pomaga producentom podejmować świadome decyzje inwestycyjne w zakresie sprzętu, zgodne z przyszłymi kierunkami rynku.
Nowoczesne laminatory bezrozpuszczalnikowe w coraz większym stopniu wykorzystują technologie Przemysłu 4.0, w tym gromadzenie danych produkcyjnych w czasie rzeczywistym, algorytmy konserwacji predykcyjnej i możliwości zdalnego monitorowania. Sprzęt podłączony do Internetu umożliwia producentom śledzenie wskaźników wydajności, przewidywanie wymagań konserwacyjnych i optymalizację parametrów produkcji z poziomu scentralizowanych centrów kontroli. Algorytmy sztucznej inteligencji analizują dane historyczne, aby sugerować ulepszenia procesów i identyfikować nieefektywności.
Rozwój zaawansowanych systemów klejów reaktywnych w dalszym ciągu poprawia wydajność laminatu, jednocześnie zmniejszając wpływ na środowisko. Kleje poliuretanowe na bazie biologicznej, pochodzące z zasobów odnawialnych, oferują korzyści w zakresie zrównoważonego rozwoju bez pogarszania siły wiązania i właściwości utwardzania. Systemy reaktywne na bazie wody stanowią kolejną wschodzącą kategorię oferującą dalsze korzyści dla środowiska. Te innowacje w zakresie klejów napędzają ciągłe udoskonalanie możliwości technologii laminowania bezrozpuszczalnikowego.
Przepisy dotyczące ochrony środowiska w dalszym ciągu napędzają zmianę branży w kierunku technologii bezrozpuszczalnikowych. Pojawiające się przepisy ograniczające emisję lotnych związków organicznych i użycie rozpuszczalników przyspieszają przyjęcie systemów laminowania bezrozpuszczalnikowych. Producenci coraz częściej postrzegają sprzęt niezawierający rozpuszczalników jako strategiczną inwestycję wspierającą zgodność z wymogami ochrony środowiska i cele zrównoważonego rozwoju. Przepisy dotyczące rozszerzonej odpowiedzialności producenta w niektórych regionach tworzą zachęty do tworzenia produktów przy użyciu technologii bezrozpuszczalnikowej.
Producenci sprzętu stale zwiększają szybkość przetwarzania i wydajność. Najnowsze osiągnięcia w technologii grzewczej, ulepszone systemy chłodzenia i zoptymalizowane dozowanie kleju umożliwiają wyższą produktywność poszczególnych urządzeń. Te ulepszenia wydajności wspierają producentów w osiąganiu wyższej wydajności bez proporcjonalnego zwiększania inwestycji w sprzęt kapitałowy.
Laminowanie bezrozpuszczalnikowe wykorzystuje reaktywne kleje stosowane podczas procesu laminowania, które łączą podłoża poprzez sieciowanie chemiczne inicjowane pod wpływem ciepła i ciśnienia. Nie wydzielają się żadne lotne związki organiczne. W laminacji rozpuszczalnikowej stosuje się klej zawierający rozpuszczalniki organiczne, które podczas utwardzania odparowują, uwalniając te związki do środowiska. Systemy bezrozpuszczalnikowe zapewniają najwyższe bezpieczeństwo dla środowiska, lepszy rozwój siły wiązania i eliminują złożoność operacyjną związaną z rozpuszczalnikami.
Większość zastosowań laminowania bezrozpuszczalnikowego mieści się w zakresie ciężaru powłoki od 3 do 8 gramów na metr kwadratowy. Specyficzne wymagania różnią się w zależności od materiałów podłoża, pożądanej siły wiązania i warunków zastosowania końcowego. W zastosowaniach do pakowania żywności często wykorzystuje się ciężar powłoki z dolnej granicy tego zakresu, podczas gdy wymagające zastosowania przemysłowe mogą wymagać gramatury z górnej granicy. Precyzyjne systemy dozowania zapewniają spójną aplikację w określonych tolerancjach.
Czas utwardzania zależy od zastosowanego systemu klejącego, temperatury procesu i materiału podłoża. Większość bezrozpuszczalnikowych systemów klejących osiąga początkowe wiązanie w ciągu kilku minut od laminowania, umożliwiając natychmiastowe zebranie materiału. Pełne utwardzenie do maksymalnej siły wiązania zwykle wymaga 24 do 72 godzin w temperaturze otoczenia, chociaż podwyższone temperatury podczas przetwarzania przyspieszają ten czas. Producenci zazwyczaj pozwalają na co najmniej nocny odpoczynek przed poddaniem laminatów wymagającym warunkom użytkowania końcowego.
Technologia bezrozpuszczalnikowa obsługuje wszystkie konwencjonalne elastyczne materiały opakowaniowe, w tym polietylen, polipropylen, folie poliestrowe, folię aluminiową, papier kraft i ich kombinacje. Bardziej specjalistyczne materiały, w tym folie metalizowane, folie zorientowane i materiały włókninowe, można laminować przy zoptymalizowanych parametrach procesu. Wszechstronność systemów klejących bezrozpuszczalnikowych wspiera innowacje w kombinacjach materiałów.
Nowoczesne maszyny wykorzystują wyrafinowane systemy dozujące, w tym głowice wytłaczające z precyzyjnym sterowaniem ślimakiem, dostarczanie oparte na pompie z monitorowaniem przepływu oraz głowice do aplikacji matryc szczelinowych rozprowadzających klej równomiernie na szerokości podłoża. Czujniki stale monitorują dawki aplikacji i automatycznie dostosowują się do zmian w szerokości materiału, szybkości przetwarzania lub właściwościach kleju. Ta kontrola w zamkniętej pętli zapewnia, że ciężar powłoki utrzymuje się w określonych tolerancjach w trakcie całej serii produkcyjnej.
Systemy bezrozpuszczalnikowe całkowicie eliminują emisję lotnych związków organicznych, tworząc bezpieczniejsze warunki w miejscu pracy i zmniejszając wpływ na jakość powietrza. Eliminują potrzebę stosowania drogiego sprzętu do odzyskiwania rozpuszczalników, zmniejszają wymagania dotyczące postępowania z materiałami niebezpiecznymi i upraszczają zgodność z przepisami. Te korzyści dla środowiska przyczyniają się do poprawy profili zrównoważonego rozwoju przedsiębiorstw i wspierają osiągnięcie celów certyfikacji środowiskowej.
Systemy bezrozpuszczalnikowe wymagają zazwyczaj mniej konserwacji niż urządzenia na bazie rozpuszczalników ze względu na brak systemów obsługi rozpuszczalników i sprzętu do odzyskiwania. Regularna konserwacja obejmuje kontrolę rolki dociskowej, weryfikację zapasu kleju i monitorowanie temperatury. Programy konserwacji zapobiegawczej zazwyczaj obejmują coroczny profesjonalny serwis i okresową wymianę elementów ulegających zużyciu. Całkowite obciążenie konserwacyjne jest niższe niż w przypadku tradycyjnych technologii, co zmniejsza złożoność operacyjną.
Terminy zwrotu nakładów ze sprzętu wynoszą zazwyczaj od trzech do siedmiu lat, w zależności od wielkości produkcji, asortymentu produktów i bieżących podstaw operacyjnych. Źródła oszczędności obejmują wyeliminowanie kosztów związanych z rozpuszczalnikami, zmniejszenie ilości odpadów dzięki zwiększonej wydajności, zminimalizowanie wydatków związanych z przestrzeganiem zasad ochrony środowiska oraz poprawę wydajności produkcyjnej. Wielu producentów osiąga wymierne obniżki kosztów już w pierwszym roku eksploatacji, przy czym skumulowane oszczędności znacznie rosną w trakcie okresu użytkowania sprzętu.
Tak, szczególnie wielofunkcyjne i wielofunkcyjne laminatory bezrozpuszczalnikowe zaprojektowane z myślą o elastyczności konfiguracji. Systemy te można dostosować pomiędzy trybami laminowania dupleksowego, potrójnego lub specjalistycznego, aby dostosować się do różnych specyfikacji produktu. Systemy klejące można wymieniać stosunkowo szybko, a większość nowoczesnych urządzeń obejmuje procedury szybkiego ustawiania, umożliwiające efektywną zmianę produktów. Ta elastyczność sprawia, że systemy bezrozpuszczalnikowe są odpowiednie dla producentów kontraktowych i firm o zróżnicowanym portfolio produktów.
Temperatura przetwarzania musi być zoptymalizowana dla każdej kombinacji materiałów podłoża, aby zapewnić skuteczne utwardzanie kleju i zapobiec degradacji podłoża. Folie termoczułe wymagają niższych profili temperaturowych i dłuższych czasów przebywania, podczas gdy trwalsze materiały tolerują wyższe temperatury, umożliwiając szybsze utwardzanie. Nowoczesne systemy sterowania umożliwiają szczegółowe profile temperatur dostosowane do konkretnych kombinacji materiałów, zapobiegając uszkodzeniom termicznym, jednocześnie uzyskując całkowite usieciowanie kleju.
Skontaktuj się z nami
Polecane produkty
Łączenie rąk z Huitongiem
Dostosuj swoje elastyczne rozwiązanie w zakresie sprzętu pakującego
Zapytaj teraz
Produkty
skontaktuj się z nami

Telefon: +86-0510-86328508
+86-0510-86324508
Telefon Komórkowy: +86-13914908980
E-mail: [email protected]
Adres: Nr 429 Xizhang Road, miasto Gushan, miasto Jiangyin, prowincja Jiangsu, Chiny